


Entradas recientes
 Cuándo ASTM F1306 es adecuado para ensayos de punción de películas laminadas21-09-2026
 Selección de un equipo de ensayo de fuerza de punción para películas laminadas de baja fuerza21-09-2026
 ¿Qué normas debe cumplir un equipo de ensayo de fuerza de rotura de ampollas?20-09-2026
 Uso de un detector de fugas para cumplir los requisitos de integridad de envases de la norma ISO 1160720-09-2026
 Uso de pruebas de fugas y resistencia del sellado para bolsas médicas y sistemas de barrera estéril18-09-2026
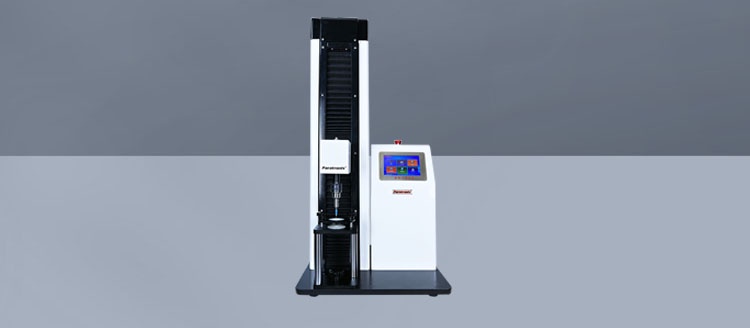

ASTM F1306 es adecuado cuando la cuestión es determinar si una película flexible de barrera o un laminado puede resistir un evento de punción concentrada en condiciones controladas de laboratorio. Es especialmente relevante cuando es probable que la falla comience en un pequeño punto de contacto: un borde afilado del producto, una esquina de un dispositivo médico, una inclusión rígida en una bolsa, daños por manipulación o carga localizada durante la conversión y distribución. El método está diseñado para caracterizar la resistencia a la punción de materiales flexibles de barrera mediante el paso de una sonda especificada a través de una probeta fijada y el registro del comportamiento fuerza-desplazamiento resultante.
Para las películas laminadas, este evento controlado es útil porque el laminado no se comporta como una sola capa uniforme. Una capa superficial puede estirarse, una capa de unión puede transferir tensión, una capa de lámina de aluminio puede agrietarse y una capa sellante puede continuar deformándose después de que otra capa ya haya fallado. ASTM F1306 proporciona una forma repetible de comparar esta respuesta combinada, siempre que la configuración de ensayo refleje la condición del material y la comparación que se realiza.
Situaciones en las que ASTM F1306 se ajusta a la cuestión del material
El método es una opción sólida cuando la resistencia a la punción es una parte significativa de la integridad del envase, pero el propio envase no es el artículo de ensayo. Esto incluye habitualmente películas en bobina, materiales para tapas, estructuras de sobres, bandas para bolsas antes de la conversión y laminados multicapa de barrera utilizados en envases farmacéuticos, alimentarios y especializados. Es especialmente útil cuando el objetivo es comparar construcciones de materiales, controlar la consistencia entre lotes de producción, evaluar el efecto de un cambio de proceso o investigar un mecanismo de daño localizado.
El resultado de punción de una película laminada resulta particularmente informativo cuando se ha realizado un cambio en una parte de la estructura. Algunos ejemplos incluyen sustituir una película base, cambiar el temple o el espesor de la lámina metálica, ajustar las condiciones de recubrimiento del adhesivo, modificar un recubrimiento de barrera, cambiar la orientación en una capa de polímero o reducir el calibre total. Una simple comparación de espesores no puede mostrar si la construcción revisada ha mantenido la resistencia a una penetración localizada. ASTM F1306 puede revelar un cambio en la fuerza máxima, la energía de punción, el desplazamiento a la falla o la forma de la curva fuerza-desplazamiento.
El método también es adecuado para la verificación de materiales entrantes cuando la especificación de compra identifica un requisito relacionado con la punción y el proveedor y el centro receptor utilizan una configuración de ensayo alineada. La alineación es importante porque una fuerza de punción informada tiene un significado limitado sin conocer la geometría de la sonda, el soporte de la probeta, la velocidad de ensayo, el enfoque de acondicionamiento y la dirección del material empleados para obtenerla. Dos laboratorios pueden ensayar el mismo laminado y obtener valores diferentes si estos elementos difieren.
Qué representa realmente el ensayo
ASTM F1306 representa un evento de penetración controlado, no todas las formas de daño al envase. La probeta se fija sobre una abertura y una sonda se desplaza a través de ella a una velocidad definida. El instrumento registra la resistencia a medida que el material se desvía y luego se rompe. Según el procedimiento seleccionado y el objetivo del ensayo, el resultado puede enfatizar la fuerza máxima antes de la penetración, la energía absorbida durante la penetración o ambas.
La fuerza máxima responde a una pregunta limitada pero importante: ¿cuánta carga concentrada soportó la película en su punto de mayor resistencia? La energía añade otra dimensión porque considera el trabajo absorbido mientras el material se desvía. Dos laminados pueden mostrar una fuerza máxima similar y, sin embargo, comportarse de forma muy diferente. Un laminado rígido a base de lámina metálica puede alcanzar una fuerza alta y fallar con poco desplazamiento. Una estructura rica en polímero puede deformarse considerablemente y absorber más energía antes de que la sonda la atraviese. Ninguna de las respuestas es automáticamente superior. La respuesta significativa depende del mecanismo de daño que se controle.
Para un envase expuesto a un contacto breve con un objeto puntiagudo, la fuerza máxima puede ser el valor de evaluación más cercano. Cuando el material debe tolerar deformación alrededor de un objeto irregular, la energía y el desplazamiento pueden ser igualmente importantes. Revisar un solo número puede ocultar un cambio de construcción que modifica el modo de falla de estiramiento dúctil a fractura repentina.
Por qué los laminados requieren más que un solo resultado
La punción en un laminado suele ser una secuencia y no un único evento instantáneo. La capa exterior puede ceder primero, seguida de delaminación, agrietamiento de la lámina metálica, fractura del recubrimiento de barrera o penetración final a través de la capa sellante. Un registro de fuerza-desplazamiento puede mostrar mesetas, múltiples picos o una caída repentina seguida de resistencia continua. Estas características deben examinarse cuando se repiten, especialmente después de un cambio de formulación, adhesivo o curado.
Un pico más bajo no siempre indica que todas las capas se hayan debilitado. Puede deberse al inicio más temprano de grietas en una capa frágil, a una menor adhesión entre capas, a menor orientación, a un contenido de humedad alterado o a una interacción diferente entre la sonda y la superficie. Por el contrario, un pico más alto puede surgir de una mayor rigidez mientras el laminado se vuelve menos tolerante a la flexión repetida. Por tanto, ASTM F1306 es muy adecuado para la comparación controlada, pero debe interpretarse junto con la construcción conocida y el mecanismo de daño previsto.
El orden de las capas también afecta el resultado. Ensayar desde el lado impreso o externo puede producir una respuesta diferente a la obtenida al ensayar a través del lado sellante. Una capa exterior dura de poliéster, una capa de lámina metálica o un recubrimiento puede resistir la indentación inicial de manera diferente a una superficie sellante de polietileno más blanda. Cuando el envase puede sufrir punción desde ambas direcciones, ensayar una sola orientación deja una vía de falla sin examinar. La dirección informada debe fijarse y mantenerse con la especificación del material.
Cuándo ASTM F1306 no es la respuesta completa
La norma no sustituye el ensayo del envase terminado cuando los sellos, fuelles, pliegues, tensiones de formado, geometría del producto o espacio de cabeza determinan la falla. Una bolsa puede superar el ensayo de punción del material y aun así fallar cuando una esquina afilada del producto se introduce en un área plegada cerca de un sello. Del mismo modo, un envase sin soporte que cae sobre una protuberancia experimenta dinámicas de impacto, movimiento del envase y movimiento del producto que no se reproducen mediante un ensayo lento de película fijada.
ASTM F1306 no debe considerarse una medida directa de la resistencia del sello, la resistencia a la propagación del desgarro, la resistencia al agrietamiento por flexión, la durabilidad a la abrasión o la retención de barrera después del daño. Estas propiedades interactúan con el comportamiento ante punción, pero no son intercambiables. Una película puede resistir una sonda y, sin embargo, desgarrarse fácilmente después de una muesca. Otra estructura puede tolerar una pequeña carga de punción y conservar una buena resistencia al crecimiento de grietas. Seleccionar el método basándose únicamente en la palabra “duradero” suele conducir a un programa de ensayos que responde a la pregunta equivocada.
Para películas de estiramiento altamente elásticas, bandas muy finas sin soporte, materiales con gran textura superficial o laminados que se deslizan en la abrazadera, la configuración básica puede requerir una revisión cuidadosa antes de utilizar los resultados para decisiones de especificación. La condición de sujeción debe impedir el movimiento de la probeta sin introducir daños previos ni tensión irrealista en los bordes. Si el material se arruga, fluye lentamente o se desgarra en la abrazadera en lugar de bajo la sonda, el valor medido no describe la resistencia a la punción central.
La configuración del ensayo cambia el significado del número
La geometría de la sonda es una de las variables más determinantes. Una sonda redondeada distribuye la carga sobre un área mayor y enfatiza la deformación antes de la rotura. Una punta más afilada concentra la tensión y puede revelar antes una fractura frágil o capas locales débiles. Los resultados de diferentes formas de sonda no deben colocarse en un mismo gráfico de tendencias como si fueran directamente equivalentes. Cada geometría crea una condición de daño diferente.
La abertura de soporte de la probeta también influye en la deflexión y la distribución de tensión. Un área sin soporte mayor permite más estiramiento antes de que la sonda atraviese el material; una abertura menor puede restringir el material y aumentar la resistencia aparente. La velocidad de ensayo afecta las capas poliméricas viscoelásticas, especialmente al comparar materiales con diferente rigidez o comportamiento de relajación. El acondicionamiento afecta los sustratos sensibles a la humedad, los recubrimientos, los adhesivos y determinadas estructuras de barrera. Incluso el lado orientado hacia la sonda puede cambiar el mecanismo de inicio.
Cómo establecer una comparación útil
ASTM F1306 es más defendible cuando la comparación es deliberadamente limitada. Compare direcciones equivalentes del material, la misma sonda y dispositivo, el mismo régimen de acondicionamiento, el mismo lado de ensayo y probetas preparadas de la misma manera. Cuando una película está impresa, recubierta, tratada con corona, metalizada o laminada después de la extrusión, registre la superficie ensayada y el estado del proceso. Un resultado de una banda sin imprimir no puede asignarse automáticamente a un laminado impreso si la tinta, el barniz o las condiciones de curado alteran la respuesta superficial.
La preparación de probetas merece atención porque los defectos localizados suelen ser el motivo del ensayo. Evite cortar muestras a través de áreas visiblemente arrugadas, plegadas o dañadas en los bordes, salvo que la investigación se refiera específicamente a esos defectos. Al mismo tiempo, no elimine todas las imperfecciones de una evaluación destinada a representar material comercial. El plan de muestreo debe corresponder a la cuestión: capacidad del material, uniformidad del proceso, investigación de daños o calificación de una construcción revisada.
Los resultados de las réplicas deben revisarse como un patrón, no reducirse inmediatamente a un promedio. Una dispersión amplia puede indicar una estructura de película naturalmente variable, espesor inconsistente, pérdida intermitente de adhesión, defectos de recubrimiento o daños por manipulación de las probetas. Un solo resultado bajo puede reflejar un defecto visible, pero valores bajos repetidos en una posición o dirección de la banda justifican un examen más detallado. Registrar observaciones de blanqueamiento, delaminación, agrietamiento de lámina metálica, microperforaciones o separación de capas añade contexto que los valores de fuerza por sí solos no pueden proporcionar.
Interpretación de los modos de falla junto con la fuerza y la energía
En los laminados de alta barrera, una superficie visiblemente intacta después de la carga no demuestra que la función de barrera permanezca intacta. Una capa de lámina metálica o un recubrimiento frágil puede desarrollar una grieta antes de que se perfore el laminado completo. Cuando la preservación del rendimiento de barrera es fundamental para la aplicación, el ensayo de punción puede utilizarse como herramienta de evaluación, seguido de un examen o ensayo de propiedades apropiado para determinar si la capa de barrera permaneció funcional después del evento aplicado.
La delaminación es otra condición que puede pasar desapercibida cuando solo se informa la fuerza final de punción. Una estructura puede mostrar una fuerza considerable porque una capa continúa soportando carga después de la falla de la unión. Si la aplicación prevista implica formado, flexión o manipulación repetida, esa separación interna puede ser importante incluso cuando el resultado final de punción parece aceptable. La inspección de sección transversal, la evaluación de pelado controlado o el análisis visual de la probeta fallida pueden aclarar si la rotura ocurrió a través de toda la estructura o a lo largo de una interfaz.
Una caída repentina de fuerza seguida de un segundo aumento no indica automáticamente un problema del instrumento. Puede indicar falla parcial de una capa, una grieta en un componente de lámina metálica o movimiento después de la rotura inicial. Por el contrario, los registros irregulares pueden originarse por abrazaderas deslizantes, contacto de la sonda fuera del centro, arrugas en la probeta o una punta de sonda dañada. Revisar conjuntamente la curva sin procesar y la probeta fallida evita descartar una señal válida del material y evita tratar un problema del dispositivo como un defecto del laminado.
Uso del método en una especificación controlada de material
Un requisito de punción solo se vuelve útil cuando las condiciones de ensayo se redactan con suficiente detalle para reproducir el resultado. La especificación debe identificar el procedimiento ASTM F1306 aplicable, la configuración de la sonda, la abertura del dispositivo, la velocidad de ensayo, la expectativa de acondicionamiento, la orientación de la probeta, la superficie de ensayo, la propiedad informada y la lógica de aceptación. Un requisito expresado únicamente como “fuerza mínima de punción” deja demasiado margen para variaciones entre laboratorios y a lo largo del tiempo.
Para el trabajo de desarrollo, informar tanto la fuerza como la energía suele proporcionar una base más clara para seleccionar entre construcciones. Para ensayos rutinarios de liberación, un parámetro específico puede ser suficiente después de establecer el modo de falla y la condición crítica de daño. La decisión debe reflejar el peligro del producto en lugar de la conveniencia de un solo número. Cuando un elemento afilado y rígido es la amenaza conocida, la sonda y la dirección de ensayo seleccionadas deben representar ese contacto lo más fielmente que permita el método.
Por lo tanto, ASTM F1306 es adecuado cuando se necesita medir y comparar la resistencia a la punción controlada de una película laminada flexible, manteniendo visibles los límites del método. Se vuelve especialmente valioso cuando las condiciones de ensayo se fijan, las superficies de falla se examinan y el resultado informado se vincula con un mecanismo definido de daño del material o del envase, en lugar de tratarse como una medida universal de la resistencia del envase.
Deja una respuesta
Búsqueda por palabras clave