


Entradas recientes
 Cuándo ASTM F1306 es adecuado para ensayos de punción de películas laminadas21-09-2026
 Selección de un equipo de ensayo de fuerza de punción para películas laminadas de baja fuerza21-09-2026
 ¿Qué normas debe cumplir un equipo de ensayo de fuerza de rotura de ampollas?20-09-2026
 Uso de un detector de fugas para cumplir los requisitos de integridad de envases de la norma ISO 1160720-09-2026
 Uso de pruebas de fugas y resistencia del sellado para bolsas médicas y sistemas de barrera estéril18-09-2026
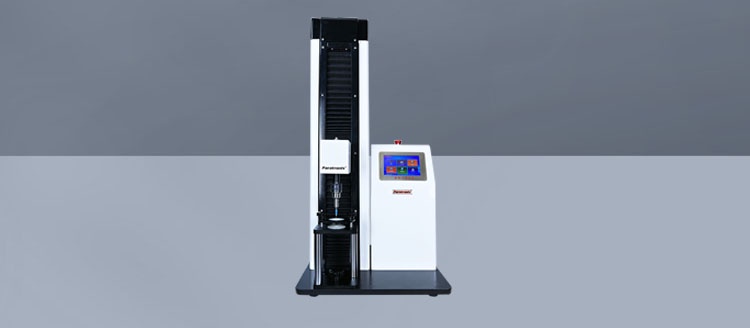

Selección de un medidor de fuerza de punción para películas laminadas de baja fuerza
Las películas laminadas de baja fuerza suelen ser más difíciles de evaluar que las estructuras de embalaje más pesadas. El reto no consiste simplemente en registrar la fuerza a la que se rompe una probeta. Un laminado delgado, blando, muy extensible o recubierto con una capa de barrera puede presentar diferencias muy pequeñas entre lotes de material, tratamientos de recubrimiento, sistemas adhesivos y condiciones de transformación. Si el equipo no es lo suficientemente sensible, o si la fijación introduce tensión antes de que la sonda alcance la película, esas diferencias pueden perderse entre el ruido de medición.
Por lo tanto, para un evaluador técnico, la selección de un medidor de fuerza de punción para películas laminadas debe comenzar con la pregunta de ensayo, no con el rango de un catálogo. ¿Está comparando lotes de película recibidos? ¿Está investigando fallos por microperforaciones en una estructura de alta barrera? ¿Está verificando si un laminado para embalaje farmacéutico sigue siendo suficientemente resistente después de la esterilización, el envejecimiento o una simulación de transporte? El rango de fuerza puede ser bajo en todas estas situaciones, pero el control de ensayo requerido puede ser muy diferente.
El instrumento adecuado debe hacer visibles las pequeñas diferencias significativas entre materiales sin exagerar variaciones insignificantes. Por lo general, esto depende de una combinación de sensibilidad de medición de carga, mecánica estable, geometría adecuada de sonda y fijación, velocidad de ensayo controlada y una forma práctica de revisar la curva de fuerza-desplazamiento, en lugar de depender únicamente de un valor de fuerza máxima.
El ensayo de punción de baja fuerza no es solo una versión más pequeña del ensayo de películas pesadas
Un error de compra habitual es seleccionar un bastidor universal de fuerza de alta capacidad porque parece más versátil. Puede ser capaz de perforar la película, pero la capacidad no es lo mismo que un rendimiento de medición útil. Cuando las fuerzas de punción previstas se sitúan cerca del extremo inferior del rango operativo práctico de una máquina, el resultado puede ser una discriminación deficiente entre muestras. Pequeños cambios en la tensión de sujeción, la alineación de la sonda, la holgura de la película o la respuesta del sensor pueden adquirir una importancia proporcionalmente grande.
Esto es especialmente relevante para películas multicapa que combinan una capa de barrera delgada con sustratos poliméricos flexibles. La estructura puede estirarse considerablemente antes de la rotura y luego fallar de forma abrupta cuando se agrieta un recubrimiento frágil, una capa metalizada o una capa restringida. En estos casos, la fuerza máxima por sí sola no cuenta toda la historia. La curva puede revelar un evento de cedencia temprana, deformación progresiva, fractura de una primera capa o perforación final. Estas etapas pueden ser importantes al evaluar riesgos reales de embalaje, como abrasión, daños durante la manipulación, contacto con bordes afilados del producto o pérdida de integridad de barrera.
Un medidor destinado a trabajos de baja fuerza debe seleccionarse para las fuerzas que realmente se esperan, con suficiente sensibilidad útil por debajo de ese rango. El proveedor debe poder explicar la resolución práctica, la especificación de exactitud y el rango operativo recomendado del sensor de carga. Estos términos suelen tratarse como intercambiables durante las conversaciones de compra, pero no lo son. La resolución describe el incremento más pequeño mostrado; la exactitud se refiere a cuán cerca representa el valor informado la fuerza real en condiciones establecidas; la repetibilidad se refiere a si el sistema produce resultados consistentes en ensayos repetidos.
Comience por definir qué significa “fallo” para su laminado
Antes de comparar instrumentos, defina el evento que se informará. Para un proyecto, puede ser la fuerza máxima de punción. Para otro, el valor más útil puede ser la fuerza en la primera grieta, el desplazamiento en la punción o la energía representada por el área bajo la curva. Un laminado flexible puede absorber una deformación considerable antes de abrirse. Una película que produce una fuerza máxima similar a la de otro material puede comportarse de forma muy diferente si se estira mucho más o falla mediante un mecanismo distinto.
Esta no es una distinción puramente académica. Si un envase se manipula en una línea automatizada con contacto y deformación local repetidos, un material que cede temprano puede ser más preocupante que un material con el mismo valor final de punción, pero con mejor resistencia al daño inicial. Por el contrario, para un envase expuesto a un impacto agudo aislado, la fuerza de perforación final puede ser el parámetro de decisión más relevante.
Los equipos técnicos también deben decidir si ensayan el laminado terminado, las capas individuales de la banda, la película recubierta o el embalaje conformado. Son aplicaciones relacionadas, pero no intercambiables. Una película medida plana en una fijación de sujeción experimenta una distribución de tensiones diferente a la pared de una bolsa, un material de sellado de blíster o un panel de envase que ya ha sido termoformado. Un instrumento puede ser adecuado para cada aplicación, pero las fijaciones, el acondicionamiento de muestras y la lógica de informes deben seguir el caso de uso real.
La célula de carga y el sistema mecánico merecen un análisis más detallado
Para películas delicadas, la célula de carga no debe seleccionarse únicamente en función de su capacidad máxima. Un sensor de menor capacidad puede proporcionar mejor visibilidad práctica en la región de baja fuerza, siempre que siga admitiendo la fuerza máxima prevista y cualquier riesgo de sobrecarga temporal. Conviene preguntar si el instrumento permite seleccionar sensores adecuados para diferentes familias de materiales, en lugar de obligar a realizar todos los ensayos mediante una única configuración de amplio rango.
La rigidez mecánica también es importante, aunque el sistema no debe evaluarse únicamente por su rigidez. Si el soporte de ensayo, el mecanismo móvil o el conjunto de la sonda tienen holgura excesiva, el inicio de la curva puede volverse inestable. En probetas de baja fuerza, esto puede complicar la detección del disparo y dificultar la distinción entre una deformación real de la película y el movimiento de la máquina. Un sistema de accionamiento suave y un desplazamiento repetible de la sonda suelen ser más valiosos que un bastidor de aspecto imponente diseñado principalmente para cargas elevadas.
Solicite revisar curvas sin procesar de materiales con un nivel de fuerza similar al de sus propias muestras. Esto es más informativo que observar únicamente una pantalla de aprobado/rechazado. Un trazado limpio debe mostrar una línea base creíble, una etapa lógica de deformación y un evento de fallo claramente identificable cuando el comportamiento de la muestra lo permita. Una deriva excesiva de la línea base, una oscilación irregular o un contacto inicial inconsistente pueden ser señales de advertencia. No siempre significan que el equipo sea inadecuado, pero deben comprenderse antes de tomar una decisión de compra.
La geometría de la sonda puede cambiar el resultado más de lo esperado
Un resultado de punción siempre está relacionado con la forma, el tamaño, el acabado superficial y la condición de contacto de la sonda. Una sonda redondeada generalmente favorece la deformación antes de la penetración, mientras que una geometría más afilada puede concentrar la tensión y provocar antes una rotura localizada. Ninguno de los dos enfoques es automáticamente mejor. La elección correcta depende de si el ensayo pretende simular un peligro definido, comparar materiales mediante un método interno o seguir un método de ensayo externo aplicable.
Para películas laminadas de baja fuerza, evite asumir que una sonda de aspecto estándar es adecuada simplemente porque se suministra con la máquina. Una sonda demasiado grande puede hacer que una película delgada parezca inusualmente dúctil; una demasiado afilada puede exagerar la debilidad local y generar una repetibilidad deficiente si el recubrimiento superficial es variable. La sonda debe especificarse y controlarse como parte del método. Si distintos departamentos utilizan geometrías de sonda diferentes, sus resultados no deben considerarse directamente comparables sin una aclaración.
Lo mismo se aplica a la fijación de soporte de la probeta. La abertura de sujeción afecta a cuánto puede deformarse la película antes de romperse. Las abrazaderas demasiado agresivas pueden dañar películas blandas en el borde o introducir pretensión. Las abrazaderas demasiado flojas permiten el deslizamiento, que suele aparecer como un desplazamiento inesperadamente alto o una curva de fuerza irregular. Un buen diseño de fijación permite al operador asegurar la muestra de forma consistente sin convertir su carga en una habilidad manual delicada.
Controle las variables que generan variación falsa
Con materiales robustos, las diferencias menores en la manipulación de las probetas pueden no cambiar la conclusión. Con películas de baja fuerza, sí pueden hacerlo. La orientación de la muestra es un ejemplo. La dirección de máquina y la dirección transversal pueden comportarse de manera diferente, especialmente cuando el laminado incluye películas orientadas o recubrimientos aplicados direccionalmente. Si el material se está calificando para un diseño de envase específico, la orientación de la muestra debe ser deliberada y quedar registrada.
El acondicionamiento es otra cuestión práctica. Las propiedades de la película pueden responder a la temperatura, la humedad, el historial de almacenamiento y la tensión residual de la transformación. Los requisitos exactos de acondicionamiento deben determinarse mediante el método pertinente, la especificación del producto o el procedimiento interno de calidad. Lo importante durante la selección del instrumento es si el flujo de trabajo de ensayo facilita mantener y documentar estos controles. Un medidor muy capaz no puede compensar muestras tomadas de condiciones de almacenamiento mixtas y ensayadas sin una rutina de preparación consistente.
La velocidad del travesaño o de la sonda debe ser configurable y controlarse de forma fiable. La punción suele ser sensible a la velocidad: cambiarla puede alterar el equilibrio entre estiramiento, cedencia, agrietamiento y fractura. Una vez seleccionada una velocidad para el método, no debe variar entre operadores ni modificarse casualmente para intentar obtener un resultado preferido. El software debe hacer visible el método activo, de modo que un revisor pueda ver qué sonda, velocidad, configuración de muestra y reglas de cálculo se utilizaron.
No compre solo el valor de fuerza: compre el registro del ensayo
En el trabajo rutinario de calidad, el informe final suele ser más importante que la visualización en directo. Un medidor adecuado de fuerza de punción para películas laminadas debe conservar las condiciones de ensayo y proporcionar un registro utilizable de la curva y los resultados informados. Los evaluadores técnicos pueden necesitar comparar lotes a lo largo del tiempo, investigar una reclamación o explicar por qué se aceptó o rechazó un cambio de formulación. Esto resulta difícil si el único valor guardado es un resultado único de fuerza máxima sin contexto del método.
Busque una gestión práctica de datos en lugar de funciones de software decorativas. Las capacidades útiles pueden incluir gestión de métodos, configuraciones de ensayo controladas por el operador, revisión de curvas, resultados exportables, identificación de muestras e informes claros de unidades. El nivel de auditabilidad requerido dependerá de la organización y la aplicación. Los proyectos de embalaje farmacéutico, por ejemplo, pueden requerir un entorno de datos más controlado que el desarrollo de materiales en fase inicial. Esto debe discutirse directamente con el proveedor en lugar de asumirse a partir de un folleto genérico de software.
La calibración y la verificación también deben considerarse parte de la propiedad, no como una partida añadida después de la instalación. Aclare cómo se respalda la calibración de fuerza, qué comprobaciones rutinarias pueden realizar los operadores, con qué frecuencia se espera la verificación según su sistema de calidad y si hay asistencia técnica disponible donde se utilizará el equipo. Un método de ensayo de baja fuerza puede perder credibilidad rápidamente si los usuarios no pueden confirmar que el sistema se mantiene estable entre los intervalos formales de servicio.
Un plan de evaluación sensato antes de comprar
El proceso de selección más sólido utiliza muestras representativas, incluidos tanto material normal como material cercano a un límite de aceptación significativo, si tales muestras están disponibles. Ensayar solo una película fácil de perforar y otra muy resistente demuestra poco sobre el rendimiento en el rango donde realmente se toman las decisiones.
- Defina el rango de fuerza esperado y la característica de fallo que importa: primer daño, fuerza máxima, desplazamiento, energía o una combinación.
- Ensaye varias probetas del mismo laminado para evaluar la carga por parte del operador y la consistencia de la fijación.
- Compare curvas de fuerza-desplazamiento, no solo valores medios.
- Confirme que la sonda, la abertura de la abrazadera y la velocidad de ensayo puedan fijarse y documentarse en el método previsto.
- Verifique los informes, el soporte de calibración, las necesidades de formación y los acuerdos de servicio local antes de considerar equivalentes dos instrumentos.
También resulta útil involucrar a las personas que realizarán el ensayo todos los días. Un ingeniero de evaluación puede sentirse cómodo corrigiendo una muestra mal cargada o interpretando una curva inusual. Un técnico de calidad de producción que trabaja bajo presión de tiempo necesita una fijación y una secuencia operativa que reduzcan esas oportunidades de variación. Si un método depende de un criterio excepcional del operador, puede funcionar bien durante las pruebas y mal en el uso rutinario.
Dónde puede ayudar un especialista en ensayos de embalaje
La selección de instrumentos se vuelve más sencilla cuando el proveedor comprende tanto la estructura del embalaje como la máquina. Paratronix Instruments Co., Ltd. desarrolla instrumentos y soluciones de ensayo para embalajes para aplicaciones que incluyen embalaje farmacéutico, materiales de embalaje de plástico y materiales de alta barrera. Para un proyecto de punción de baja fuerza, la conversación útil normalmente no es “¿Qué modelo es más resistente?”, sino “¿Qué mecanismo de fallo estamos intentando detectar y cómo debe configurarse el ensayo para detectarlo de forma consistente?”.
Esta conversación debe cubrir la estructura del material, el nivel de fuerza esperado, la forma de la probeta, los requisitos de ensayo internos o externos pertinentes, el resultado de informe deseado y las realidades del flujo de trabajo del laboratorio. En algunos casos, una configuración dedicada de punción es la solución más clara. En otros, el requisito clave puede ser una combinación cuidadosamente seleccionada de sensor y fijación dentro de una plataforma más amplia de ensayos de embalaje.
El mejor medidor para evaluar laminados de baja fuerza rara vez es el que tiene la hoja de especificaciones más extensa. Es el que puede distinguir repetidamente un cambio real del material de la variación normal del ensayo, al tiempo que proporciona al laboratorio evidencia suficiente para explicar el resultado. Si este aspecto queda establecido durante la evaluación, será mucho más probable que el método de punción resultante siga siendo útil cuando lleguen nuevas estructuras de película, proveedores y desafíos de embalaje.
Deja una respuesta
Búsqueda por palabras clave