


Entradas recientes
 ¿Qué normas debe cumplir un equipo de ensayo de fuerza de rotura de ampollas?20-09-2026
 Uso de un detector de fugas para cumplir los requisitos de integridad de envases de la norma ISO 1160720-09-2026
 Uso de pruebas de fugas y resistencia del sellado para bolsas médicas y sistemas de barrera estéril18-09-2026
 Cómo los comprobadores de fugas y resistencia del sellado utilizan los métodos de caída de vacío, estallido y pelado18-09-2026
 ¿Qué características tienen el mayor impacto en el costo de un medidor de fuerza de punción?17-09-2026

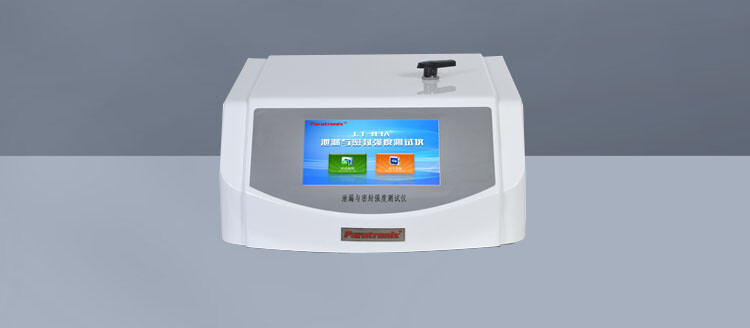
ISO 11607 no exige que un fabricante compre un Detector de Fugas específico, ni define una única prueba universal de fugas que demuestre que un envase es aceptable. Exige que el sistema de barrera estéril se diseñe, valide y controle de forma rutinaria para que mantenga su integridad hasta el momento de uso. Por lo tanto, para los equipos de calidad y seguridad, la pregunta práctica es más precisa: ¿puede el método de detección de fugas seleccionado encontrar de forma fiable los defectos relevantes para este envase, este diseño de sellado y este riesgo de producto?
Un Detector de Fugas puede ser una parte importante de esta evidencia, especialmente cuando un envase depende de una bolsa sellada, bandeja, material de tapa, blíster o estructura flexible de alta barrera. Su valor depende de cómo se integre en la validación y el control del proceso. Una prueba que produce un resultado de aprobado/rechazado pero no puede detectar el modo de fallo relevante, no puede repetirse de forma consistente o no tiene una relación definida con la capacidad del proceso aportará poco respaldo a un programa de integridad de envases conforme a ISO 11607.
Lo que ISO 11607 espera de la verificación de la integridad del envase
ISO 11607 aborda los envases para productos sanitarios esterilizados terminalmente. La norma se interpreta generalmente en dos partes conectadas: ISO 11607-1 se centra en los materiales, los sistemas de barrera estéril y los sistemas de envasado, mientras que ISO 11607-2 aborda los requisitos de validación para los procesos de formado, sellado y ensamblaje. Las pruebas de integridad del envase se sitúan entre ambas. Ayudan a demostrar que el sistema de barrera estéril terminado no presenta defectos que puedan comprometer su función protectora prevista.
Este propósito es más amplio que comprobar si un sellado parece completo. Un sellado puede parecer uniforme y, sin embargo, contener un canal, una trayectoria de arruga, un microporo, una interrupción por partículas o una zona local débil. A la inversa, un envase puede superar una prueba simple de fugas grandes y aun así presentar un defecto demasiado pequeño para que ese método lo detecte. Por tanto, el método de prueba seleccionado debe justificarse frente al diseño del envase y el riesgo que plantea una fuga no detectada.
En un programa ISO 11607, un Detector de Fugas se utiliza normalmente para respaldar una o más de las siguientes actividades:
- Verificación del diseño del envase durante el desarrollo o los cambios de material.
- Cualificación operativa y cualificación del rendimiento de equipos de sellado o envasado.
- Validación de los ajustes mínimos y máximos del proceso, incluidos temperatura, presión, tiempo de permanencia y condiciones de enfriamiento cuando corresponda.
- Monitorización rutinaria, recualificación periódica e investigación de sospechas de fallos del envase.
- Evaluación del estado del envase tras simulación de distribución, envejecimiento, exposición ambiental u otras pruebas de rendimiento.
El instrumento no sustituye la validación del proceso. Aporta evidencia dentro de un sistema más amplio que también incluye especificaciones de materiales, control del proceso de sellado, inspección visual cuando corresponda, pruebas de resistencia del sellado, planes de muestreo, registros y control de cambios.
Comience por el defecto que necesita encontrar
El error de selección más común es elegir un equipo de prueba basándose únicamente en un valor de sensibilidad declarado. La sensibilidad es importante, pero solo después de haber comprendido el mecanismo del defecto. Un microporo en un laminado de aluminio, un canal de sellado abierto en una bolsa porosa, una tapa de bandeja mal formada y una microgrieta alrededor de una característica de un recipiente rígido no se comportan de la misma manera bajo vacío, caída de presión, emisión de burbujas o detección de alta tensión.
La construcción del envase determina si un método es adecuado. Los materiales porosos pueden impedir el uso de métodos que suponen una cámara o pared de envase no porosa. Los envases rígidos pueden tolerar condiciones de vacío distintas de las bolsas flexibles delgadas. Un envase con un gran espacio de cabeza puede producir una respuesta de caída de presión diferente de la de un producto empaquetado de forma ajustada, incluso cuando el estado del sellado es idéntico. La forma del producto, el aire atrapado, la humedad, el polvo y la geometría del sellado pueden afectar al rendimiento de la prueba.
Antes de especificar un Detector de Fugas, los equipos de calidad deben documentar las preguntas que la prueba debe responder:
- ¿El propósito es identificar fugas grandes, microfugas o canales de sellado?
- ¿Qué ubicaciones tienen mayor probabilidad de fallar: interfaz de sellado, cuerpo de película, esquina de bandeja, borde de tapa o zona de puerto?
- ¿El envase es poroso, no poroso, rígido, flexible o una combinación de estos?
- ¿El producto o el envase resultarán dañados por la prueba y es aceptable un muestreo destructivo?
- ¿El método debe respaldar la validación en laboratorio, el control de calidad rutinario o ambos?
- ¿Puede el método elegido identificar fallos después del envejecimiento o la simulación de transporte, en lugar de solo defectos recién producidos?
Estas preguntas crean el vínculo entre un resultado de prueba y la integridad del envase. Sin ese vínculo, un resultado de “no se detectó fuga” puede ser engañoso porque solo confirma que no se encontró ningún defecto bajo las condiciones y la sensibilidad específicas de ese método.
Las pruebas de fugas y la resistencia del sellado responden a preguntas diferentes
Las pruebas de resistencia del sellado se utilizan a menudo junto con la detección de fugas, pero no deben tratarse como intercambiables. La resistencia del sellado mide la fuerza necesaria para separar un sellado en condiciones definidas. Puede revelar sellados débiles, fuerza de pelado excesiva, desgarro del material o ajustes de proceso inestables. No muestra necesariamente si ya existe una trayectoria de fuga continua.
Las pruebas de fugas, en cambio, buscan una vía a través de la cual puedan pasar aire, líquido u otro medio de prueba. Un sellado puede tener una resistencia media aceptable y, sin embargo, contener un canal estrecho causado por contaminación, una arruga o presión desigual. Un envase también puede estar libre de fugas pero tener características de pelado que hagan la apertura insegura o inconsistente para el usuario.
Un enfoque sólido conforme a ISO 11607 utiliza estos métodos como evidencia complementaria. La combinación adecuada depende del sistema de envasado y de la evaluación de riesgos documentada, no de una preferencia por un tipo de instrumento.
Elegir un método de detección de fugas que pueda defenderse
Se utilizan varios enfoques para la evaluación de la integridad del envase. Su idoneidad depende del tipo de material, la geometría del envase, el tamaño del defecto, el rendimiento requerido y de si la prueba debe ser destructiva.
Prueba de emisión de burbujas basada en vacío
Se puede utilizar una cámara de vacío transparente para observar la liberación de burbujas de un envase sumergido bajo condiciones de vacío controladas. Este enfoque es especialmente útil para encontrar fugas más grandes y localizar su posición aproximada. Es relativamente intuitivo para los operarios porque las burbujas observadas proporcionan evidencia visible de fuga.
Sin embargo, sus limitaciones deben exponerse claramente en la justificación de validación. El método depende de la observación del operario, puede no detectar todos los defectos pequeños y puede verse influido por la configuración de inmersión, el perfil de vacío, la expansión del envase y la interpretación de burbujas procedentes de las superficies del envase o del aire atrapado. Por lo general, es más útil como método para fugas grandes o localización de defectos que como solución universal para microfugas.
Prueba de caída de vacío
Los métodos de caída de vacío evalúan la respuesta de presión de una cámara de prueba que contiene el envase. Una pérdida o cambio de vacío medido puede indicar una fuga. Cuando los formatos de envase y las condiciones de prueba son estables, este método puede proporcionar un resultado más objetivo que la observación puramente visual y puede respaldar el registro automatizado de datos.
El rendimiento sigue dependiendo de la relación entre la cámara, el volumen del envase, el vacío aplicado, el tiempo de estabilización, el tiempo de prueba y el umbral de aceptación. Los envases flexibles pueden expandirse bajo vacío, creando un comportamiento normal de presión que debe distinguirse de una fuga real. No se debe seleccionar un umbral simplemente porque produzca una separación conveniente de aprobado/rechazado en una prueba pequeña. Debe ponerse a prueba con muestras representativas con defectos conocidos y demostrarse que es repetible.
Penetración de colorante y métodos relacionados para fugas por canales
Para determinados sistemas de envasado médico porosos, pueden utilizarse métodos de penetración de colorante para revelar canales en los sellados. Estos métodos pueden ser valiosos cuando la preocupación es una vía de sellado en lugar de un microporo en una pared de envase no porosa. Normalmente son destructivos y requieren un control cuidadoso de la aplicación del colorante, el tiempo de exposición, la orientación del envase y los criterios de inspección.
El método no es aplicable universalmente. Puede no ser adecuado para determinados materiales, construcciones de sellado o diseños de envase, y puede verse afectado por el comportamiento de humectación del material. El procedimiento de prueba debe corresponder al tipo de envase y al método reconocido aplicable, en lugar de adaptarse informalmente en el área de producción.
Detección de fugas por alta tensión
La detección de fugas por alta tensión puede ser relevante para estructuras de envase no porosas adecuadas. Puede identificar defectos detectando una vía eléctrica a través del envase. Su uso requiere una consideración cuidadosa de los materiales del envase, la conductividad del producto, la configuración de prueba, los posibles efectos sobre el envase y los controles de seguridad del operario.
No debe suponerse que un método adecuado para un laminado o recipiente se transferirá directamente a otro. Los cambios en la capa de barrera, el espesor, el recubrimiento, los residuos conductores del producto o la geometría del envase pueden alterar significativamente los resultados.
La evidencia de validación importa más que la ficha de especificaciones de un equipo de prueba
Cuando se introduce un Detector de Fugas en un programa de validación ISO 11607, la cualificación del equipo es solo una parte del trabajo. El estado de calibración, la repetibilidad, los controles de software, la conservación de datos y las instrucciones de operación son necesarios, pero no demuestran que el método sea adecuado para el sistema de envasado.
Un estudio defendible de método de prueba suele incluir envases buenos representativos y envases con defectos introducidos deliberadamente. Los defectos artificiales deben reflejar modos de fallo creíbles y controlarse lo suficiente como para desafiar el método de manera significativa. Por ejemplo, un agujero grande realizado con una aguja puede demostrar la detección de una fuga grande evidente, pero aporta poca información sobre la capacidad del equipo de prueba para identificar un canal de sellado estrecho producido por un defecto de sellado realista.
El estudio debe establecer una respuesta clara a varias preguntas prácticas:
- ¿El método acepta de forma consistente los envases que se sabe que son buenos?
- ¿Detecta defectos conocidos en el nivel de preocupación requerido?
- ¿Los resultados son repetibles entre operarios, turnos y ejecuciones de prueba?
- ¿La carga de producto, la orientación del envase y el acondicionamiento afectan al resultado?
- ¿Los criterios de aceptación están vinculados a condiciones de prueba validadas?
- ¿Puede realizarse la prueba sin crear fallos falsos por manipulación o variación del dispositivo de sujeción?
Para los sistemas automatizados, las expectativas relativas a los registros electrónicos y las pistas de auditoría también pueden ser relevantes dentro del sistema de calidad del centro. El punto importante es la trazabilidad: un resultado debe identificar el envase o conjunto de muestras, la receta de prueba, el estado del equipo, el registro del operario o del sistema y la decisión de aceptación aplicable.
Donde los equipos de calidad suelen sobreestimar el cumplimiento
Un problema recurrente es tratar una prueba de fugas satisfactoria como prueba del cumplimiento de ISO 11607. El cumplimiento de ISO 11607 depende de todo el ciclo de vida del sistema de envasado: selección de materiales, diseño del envase, desarrollo del proceso, validación del proceso, control rutinario, rendimiento de distribución, consideraciones de envejecimiento y gestión documentada de cambios. Las pruebas de fugas proporcionan evidencia de respaldo; no sustituyen el resto del expediente de validación.
Otra debilidad es aplicar directamente un método de laboratorio a la liberación de producción sin evaluar el muestreo y la capacidad del proceso. Las pruebas de fugas destructivas generalmente evalúan una muestra, no cada envase. La justificación del muestreo debe reflejar el riesgo del proceso, la estructura del lote, los modos de fallo conocidos y la sensibilidad de la prueba. Un bajo número de muestras puede ser aceptable únicamente cuando está respaldado por un proceso controlado y capaz, en lugar de utilizarse como razón para reducir el conocimiento del proceso.
También es arriesgado mantener los ajustes de prueba después de un cambio de envasado. Un nuevo proveedor de película, una bandeja revisada, un adhesivo de tapa diferente, una mordaza de sellado modificada o una configuración de producto cambiada pueden modificar el comportamiento de fuga y la respuesta de la prueba. La acción requerida puede ir desde una evaluación documentada hasta una revalidación parcial o completa, dependiendo de la importancia del cambio y del sistema de calidad establecido.
Desarrollar una estrategia práctica de pruebas
Un punto de partida útil es mapear la función de barrera estéril del envase y las vías de fallo plausibles, y después seleccionar el método de fugas que pueda desafiar esas vías. La prueba debe realizarse en envases que representen las peores condiciones de sellado, combinaciones de materiales y configuraciones de producto. También debe considerarse después de un acondicionamiento que refleje las afirmaciones de rendimiento del envase que se están realizando.
Para el control de calidad diario, pueden ser adecuados métodos más sencillos cuando están vinculados a un proceso validado y respaldados por trabajos de desarrollo o verificación periódica más sensibles. Para envases de alto riesgo, puede justificarse un método más discriminante, especialmente cuando pequeñas fugas podrían afectar significativamente al mantenimiento de la esterilidad o la protección del producto. El equilibrio no está entre equipos “básicos” y “avanzados”; está entre la capacidad demostrada de la prueba y el riesgo de un defecto no detectado.
Un Detector de Fugas se gana su lugar en un programa ISO 11607 cuando su método, ajustes, límites de aceptación y registros pueden explicarse en el contexto del propio envase. Ese es el estándar que deben aplicar los equipos de calidad: no si el instrumento puede generar un resultado, sino si ese resultado proporciona evidencia creíble de que el sistema de barrera estéril permanece intacto en sus condiciones de uso previstas.
Deja una respuesta
Búsqueda por palabras clave