


Entradas recientes
 Uso de pruebas de fugas y resistencia del sellado para bolsas médicas y sistemas de barrera estéril18-09-2026
 Cómo los comprobadores de fugas y resistencia del sellado utilizan los métodos de caída de vacío, estallido y pelado18-09-2026
 ¿Qué características tienen el mayor impacto en el costo de un medidor de fuerza de punción?17-09-2026
 Requisitos del equipo de ensayo de torsión de tornillos óseos para pruebas mecánicas según ASTM F54317-09-2026
 Métricas del comprobador de tornillos autorroscantes para pruebas de torque, inserción y extracción17-09-2026
Uso de pruebas de fugas y resistencia del sellado para bolsas médicas y sistemas de barrera estéril
En un proyecto de envases médicos, la bolsa no es simplemente un recipiente. Forma parte del sistema de barrera estéril del producto, y su rendimiento debe seguir siendo fiable durante el sellado, la esterilización, el transporte, el almacenamiento, la manipulación y la presentación aséptica. Una bolsa que parece aceptable en la línea de producción aún puede contener un canal, un sellado débil localizado o un defecto relacionado con el material que solo se hace evidente cuando el envase se somete a tensión.
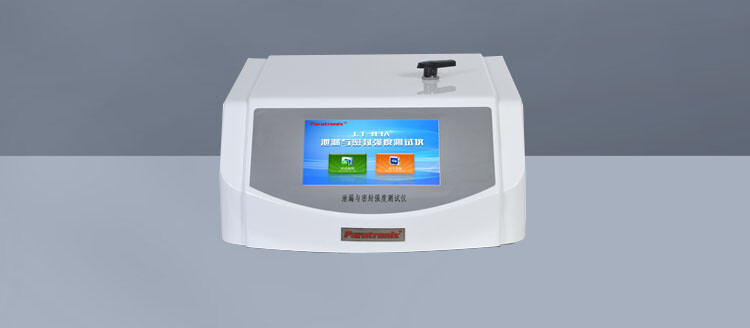
Por eso, se debe considerar unequipo de prueba de fugas y resistencia del sellado en una fase temprana de un proyecto de envases médicos, en lugar de añadirlo después de que surjan dificultades de validación. Para los gerentes de proyecto, el valor práctico no se limita a obtener resultados de aprobado o no aprobado. Las pruebas adecuadas de fugas y resistencia del sellado ayudan a vincular las decisiones de diseño del envase, los ajustes del proceso de sellado, la calidad de los proveedores, la evidencia de validación y el control rutinario de producción.
El plan de ensayo más útil rara vez es el que tiene el mayor número de muestras o más equipos. Es el que puede responder a una pregunta clara: ¿dónde podría perderse la esterilidad, qué probabilidad tiene ese modo de fallo y qué método de ensayo puede detectarlo antes de liberar el producto?
Por qué los fallos de las bolsas médicas suelen ser más difíciles de detectar de lo esperado
Las bolsas médicas suelen combinar películas flexibles con materiales porosos, como papel de grado médico, sustratos no tejidos o materiales tipo Tyvek. Su área de sellado puede ser estrecha, y el sellado debe ser lo suficientemente resistente para proteger el contenido, manteniéndose a la vez pelable o permitiendo una apertura controlada cuando el uso previsto requiere una presentación aséptica.
Esto genera una tensión conocida en el desarrollo de envases. Aumentar la temperatura, la presión o el tiempo de permanencia del sellado puede mejorar la resistencia de unión medida en un ensayo, pero también puede causar deformación, daños al material, desgarro de fibras, fuerza de pelado excesiva o un comportamiento de apertura inconsistente. Reducir las condiciones de sellado puede mejorar la facilidad de pelado, pero dejar un margen de proceso demasiado reducido cuando la temperatura de la línea varía o el material entrante cambia de un lote a otro.
La inspección visual sigue siendo necesaria, pero no es suficiente. Los operadores pueden identificar arrugas evidentes, sellados incompletos, contaminación en la zona de sellado o bandas mal alineadas. No pueden evaluar de forma fiable todos los canales microscópicos ni determinar si el sellado mantendrá su integridad después de la esterilización y la distribución. Esto es especialmente relevante en las esquinas de las bolsas, alrededor de los fuelles, cerca de elementos troquelados y en zonas afectadas por contaminación de partículas o presión desigual de mordazas de sellado desgastadas.
Por tanto, un buen programa de ensayos separa dos preguntas relacionadas.¿El envase presenta fugas hoy? Y ¿el sellado tiene una resistencia mecánica repetible adecuada para su uso previsto? Estas preguntas se solapan, pero no son intercambiables.
Las pruebas de fugas y de resistencia del sellado revelan riesgos diferentes
Las pruebas de fugas se centran en la integridad del envase. Según el formato del envase y el método seleccionado, pueden ayudar a detectar defectos como canales, microperforaciones, sellados incompletos o zonas donde el envase no retiene la presión o el vacío como se espera. Las pruebas de resistencia del sellado se centran en la fuerza necesaria para separar una interfaz sellada y en la forma en que dicha interfaz falla durante el pelado.
La distinción es importante durante la resolución de problemas. Una bolsa puede tener un resultado medio de resistencia del sellado relativamente alto y aun así presentar fugas a través de un canal estrecho creado por un pliegue o un episodio de contaminación. Por el contrario, una bolsa puede no mostrar una fuga en una prueba determinada, pero presentar un perfil de resistencia al pelado muy bajo o muy variable, lo que indica que el proceso tiene poco margen de seguridad.
En la práctica, ambas pruebas deben complementarse. Cuando un equipo de proyecto observa una disminución de la fuerza de pelado junto con fallos ocasionales de integridad, la investigación probable es diferente de una situación en la que la fuerza de pelado es estable, pero aparecen fugas en una esquina específica de la bolsa. El primer caso puede indicar un cambio en el proceso de sellado térmico o en la superficie del material. El segundo puede indicar problemas de geometría de las herramientas, conversión de la bolsa, guiado de la banda o manipulación física de los envases llenos.
Comience por los modos de fallo, no por el instrumento
Los equipos de proyecto a veces eligen un método de ensayo porque les resulta conocido, porque un proveedor ya lo utiliza o porque hay un instrumento disponible en otro departamento. Esto puede ser razonable, pero no debe sustituir una revisión de riesgos del envase. El método seleccionado debe ser compatible con el material del envase, la geometría del envase, la barrera estéril prevista, el tipo de defecto preocupante y la etapa del proyecto.
Por ejemplo, una bolsa de película transparente puede ser adecuada para un tipo de investigación visual o basada en colorante, mientras que un sistema de material poroso requiere un método apropiado para esa estructura de material. Los enfoques de decaimiento de vacío, los métodos de emisión de burbujas, los métodos de penetración de colorante, los enfoques de presurización interna y las pruebas de pelado por tracción tienen diferentes fortalezas y limitaciones. Algunos son útiles para la evaluación durante el desarrollo; otros son más adecuados para un procedimiento de control de calidad validado. Un método nunca debe describirse como «más sensible» de forma abstracta. La sensibilidad depende del mecanismo del defecto, las condiciones de ensayo, la construcción del envase y los criterios de aceptación establecidos para el proyecto.
Normas como ISO 11607 suelen ser pertinentes al validar envases de dispositivos médicos esterilizados terminalmente, mientras que se pueden citar métodos ASTM para enfoques de ensayo específicos, incluidas las evaluaciones de resistencia del sellado e integridad del envase. El equipo de calidad y asuntos regulatorios debe verificar la edición aplicable, los requisitos del cliente, el riesgo del producto y las expectativas regulatorias locales. Una norma puede orientar el trabajo, pero no elimina la necesidad de demostrar que el método elegido es adecuado para el sistema de bolsa real.
Un mapa práctico de riesgos para proyectos de bolsas
Antes de finalizar los planes de equipos y muestreo, es útil mapear el recorrido del envase: bobinas de material entrante o bolsas preformadas, conformado y llenado, sellado térmico, exposición a esterilización cuando corresponda, embalaje secundario, transporte, almacenamiento y apertura clínica o de laboratorio. En cada etapa, pregunte qué puede alterar el sellado o crear una vía de fuga.
- Factores relacionados con el material: consistencia del recubrimiento, variación del espesor de la película, contaminación superficial, compatibilidad del sellante o cambios de lote a lote.
- Factores del proceso de sellado: uniformidad de la temperatura de las mordazas, repetibilidad del tiempo de permanencia, distribución de presión, superficies de sellado desgastadas y precisión del registro.
- Factores relacionados con el producto: bordes afilados, aire atrapado, migración del producto hacia el área de sellado, dimensiones inusuales de la bolsa o grandes cambios en la presión del espacio de cabeza.
- Factores posteriores al sellado: efectos de la esterilización, compresión durante el embalaje, vibración, caídas, ciclos de temperatura y técnica de apertura del operador.
Este ejercicio a menudo revela una suposición débil: que el sellado es la única parte importante del sistema de barrera estéril. En muchas bolsas, los fallos surgen donde los materiales cambian de transición, donde se concentra la tensión o donde el envase se manipula después del sellado. Las muestras de ensayo deben reflejar esas condiciones en lugar de limitarse a las muestras más fáciles de preparar.
Incorporación de la resistencia del sellado en la validación del proceso
Las pruebas de resistencia del sellado son más valiosas cuando se tratan como una herramienta de desarrollo del proceso, no simplemente como una prueba de liberación. Durante los ensayos iniciales, los equipos de proyecto pueden utilizar datos de pelado para comprender la ventana de sellado operativa: el rango de condiciones en el que los sellados son consistentes, suficientemente resistentes y adecuados para el requisito de apertura. El objetivo no es necesariamente producir la lectura de fuerza más alta. Un sellado muy resistente puede ser indeseable si desgarra el sustrato de forma impredecible, desprende material o dificulta la apertura aséptica.
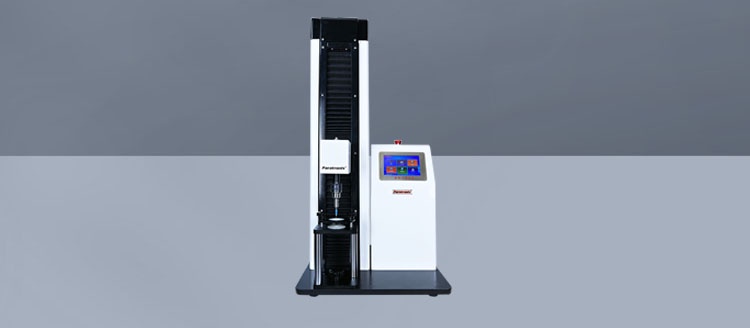
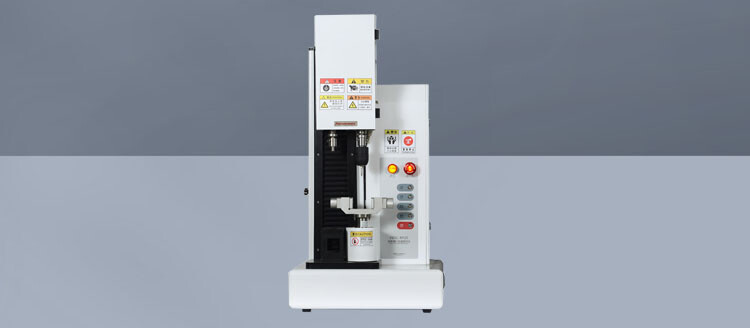
Se debe seleccionar y configurar un sistema de ensayo de tracción adecuado para la muestra. El diseño de las mordazas, el ancho de la muestra, el ángulo de pelado, la velocidad de ensayo, la longitud de galga y la captura de datos influyen en la utilidad del resultado. Igualmente importante, el equipo debe registrar el modo de fallo. Un valor numérico sin una observación de cómo se separó el sellado puede ocultar variaciones significativas. El fallo cohesivo, la separación adhesiva, el desgarro de fibras, la rotura de película y el fallo de modo mixto no tienen el mismo significado técnico.
Durante la validación, evalúe más que el promedio. Una variación amplia a lo largo del ancho de una bolsa, entre cavidades, entre turnos o a través de una bobina puede indicar que el proceso no está centrado o que el equipo no controla el calor y la presión de manera uniforme. Los promedios pueden parecer aceptables mientras que ubicaciones individuales están próximas al límite inferior. Esta es una razón por la que la ubicación de ensayo y la orientación de la muestra deben definirse en el protocolo, en lugar de dejarse a la preferencia del operador.
Cómo ayudan las pruebas de fugas cuando la línea parece estable
Una línea de envasado puede producir resultados estables de resistencia del sellado y aun así desarrollar problemas de integridad. Considere una situación en la que una mordaza de sellado tiene una pequeña zona dañada o una banda de bolsas se arruga ocasionalmente al entrar en la estación. El sellado general puede pelarse normalmente en una prueba de tracción, pero puede permanecer un canal estrecho local. Precisamente aquí es donde resulta útil una prueba de fugas complementaria.
Las pruebas de fugas también son valiosas después de un cambio de proceso que parece menor sobre el papel: un nuevo proveedor de bolsas, una formulación de recubrimiento revisada, dimensiones de bolsa modificadas, mordazas de sellado de reemplazo, una configuración de carga de esterilización alterada o una caja de envío modificada. Los gerentes de proyecto deben evitar tratar estos cambios como independientes. El rendimiento del envase suele ser el resultado de interacciones entre las condiciones del material, del equipo y de la manipulación.
Para el desarrollo y el análisis de causa raíz, puede ser conveniente utilizar más de un método. Un método puede ayudar a localizar visualmente un defecto; otro puede proporcionar evidencia cuantitativa más repetible. El método final de control rutinario debe ser práctico para el sistema de calidad, estar respaldado por instrucciones de trabajo documentadas y ser adecuado para el volumen de producción esperado. Un método de laboratorio que requiere un amplio criterio del operador puede ser útil durante una investigación, pero menos adecuado para las decisiones diarias de liberación.
Control de proveedores: pruebe la bolsa convertida, no solo el certificado del material
Los certificados de materiales y la documentación del proveedor son importantes, pero no demuestran plenamente que una bolsa convertida funcionará correctamente en una línea de envasado específica. El mismo laminado o sustrato poroso puede comportarse de forma diferente cuando varían los ajustes de fabricación de bolsas, la geometría del sellado, las condiciones de almacenamiento o el tratamiento superficial. Si el fabricante de dispositivos médicos sella la bolsa final, deben considerarse tanto el material de bolsa entrante como la respuesta real al sellado.
Un plan sólido de control de proveedores puede incluir inspecciones de entrada definidas, muestras retenidas, requisitos de notificación de cambios y ensayos comparativos cuando se introducen nuevos lotes o fuentes alternativas. El nivel de control debe reflejar el riesgo del producto y el historial del proveedor. No es necesario probar todos los atributos posibles en cada ocasión, pero es arriesgado basarse únicamente en la aceptación visual de materiales que afectan directamente a la barrera estéril.
Cuando se propone un cambio de proveedor, compare las muestras con los mismos ajustes de sellado y condiciones de ensayo antes de asumir la equivalencia. Si un material nuevo necesita una ventana de sellado diferente para lograr resultados comparables, puede que no sea un reemplazo directo equivalente. Esta diferencia puede afectar el alcance de la validación, las instrucciones de producción y el margen de proceso disponible para los operadores.
Elección de equipos que respalden el proyecto, no solo una prueba
Un equipo de prueba de fugas y resistencia del sellado debe adaptarse a la manera en que se toman decisiones durante todo el proyecto de envasado. Para un equipo de desarrollo, la flexibilidad en accesorios, ajustes de ensayo, revisión de datos y manipulación de muestras puede ser más útil que un sistema configurado de forma limitada. Para un laboratorio de control de calidad, la repetibilidad, los procedimientos operativos claros, los parámetros de ensayo controlados y los registros trazables pueden ser la primera prioridad.
Las preguntas prácticas son sencillas: ¿Puede el equipo admitir los formatos de bolsa más grandes y más pequeños? ¿Los accesorios son adecuados para películas flexibles y bolsas de material poroso? ¿Puede el equipo reproducir las condiciones de ensayo requeridas? ¿La salida es lo suficientemente clara para investigar resultados anormales? ¿Qué actividades de calibración, mantenimiento y verificación del método serán necesarias dentro del sistema de calidad del sitio?
Paratronix Instruments Co., Ltd. desarrolla instrumentos de ensayo de envases para aplicaciones de envases farmacéuticos, materiales de envases plásticos y materiales de alta barrera. En proyectos de bolsas médicas, el beneficio de trabajar con un proveedor experimentado de instrumentos de ensayo suele ser la posibilidad de analizar la estructura del envase y el problema de fallo antes de especificar un sistema. La recomendación adecuada debe comenzar con la aplicación: construcción de la bolsa, tipo de sellado, defecto esperado, etapa de validación y el flujo de trabajo de informes requerido por el equipo.
Errores comunes de ensayo que generan retrabajo evitable
Un error recurrente es establecer límites de aceptación a partir de un ensayo inicial muy pequeño y luego tratar esos límites como permanentes. Los datos de desarrollo pueden ser útiles, pero los criterios de aceptación deben reflejar los requisitos del producto, la función del envase, la capacidad del método y una comprensión justificada de la variación del proceso. Otro error es probar únicamente sellados realizados inmediatamente después de la puesta a punto. El comportamiento de la selladora puede cambiar después del calentamiento, durante tiradas largas o tras la limpieza y el mantenimiento.
Los equipos también subestiman el acondicionamiento de las muestras. Los materiales de envasado pueden responder a la temperatura y la humedad, especialmente cuando intervienen sustratos porosos o adhesivos. Si los requisitos de acondicionamiento son relevantes para el material y el método, documéntelos. De lo contrario, una diferencia atribuida a un cambio en el ajuste de sellado puede ser en realidad una diferencia en el entorno de la muestra.
Por último, no trate una prueba de envase fallida como un simple evento de laboratorio. Un resultado de fuga o de pelado anormal necesita un contexto de proceso: hora de producción, línea, cavidad o carril, lote de material, actividad del operador, ajustes de sellado, estado de mantenimiento y cualquier manipulación inusual. Sin esa información, incluso un instrumento de ensayo capaz solo puede informar del síntoma.
Un camino más fiable desde el diseño del envase hasta la liberación
Para las bolsas médicas y los sistemas de barrera estéril, las pruebas de fugas y de resistencia del sellado funcionan mejor como parte de una misma cadena de evidencia. Utilice el análisis de riesgos para identificar los modos de fallo probables. Utilice pruebas de desarrollo para establecer una ventana de sellado realista. Confirme que el envase permanece intacto después de las tensiones posteriores pertinentes. Después, integre las pruebas más significativas en el control de proveedores, la validación, la gestión de cambios y las decisiones rutinarias de calidad.
La valoración central es sencilla: un envase no se demuestra seguro porque parezca bien sellado, y un número elevado de fuerza de pelado no prueba la integridad de la barrera estéril. Los proyectos resultan más defendibles cuando las pruebas seleccionadas reflejan el envase real, el proceso de producción real y las formas en que el rendimiento de la bolsa puede fallar durante el uso.
Deja una respuesta
Búsqueda por palabras clave