


Entradas recientes
 ¿Qué características tienen el mayor impacto en el costo de un medidor de fuerza de punción?17-09-2026
 Requisitos del equipo de ensayo de torsión de tornillos óseos para pruebas mecánicas según ASTM F54317-09-2026
 Métricas del comprobador de tornillos autorroscantes para pruebas de torque, inserción y extracción17-09-2026
 Métodos de ensayo de sellado no destructivo para el control de integridad de envases blíster17-09-2026
 Requisitos ASTM e ISO para la validación del método de ensayo de fuerza de punción de películas plásticas16-09-2026

Un problema de fijación puede manifestarse primero como una incidencia de montaje: un tornillo gira repentinamente sin apretarse, un cierre se agrieta durante la instalación o un inserto roscado se desprende después de la manipulación. En componentes de embalaje, carcasas de plástico, estructuras de barrera y piezas moldeadas, estos fallos pueden ser difíciles de rastrear porque un tornillo puede instalarse normalmente en un lote de producción y comportarse de forma diferente en el siguiente.
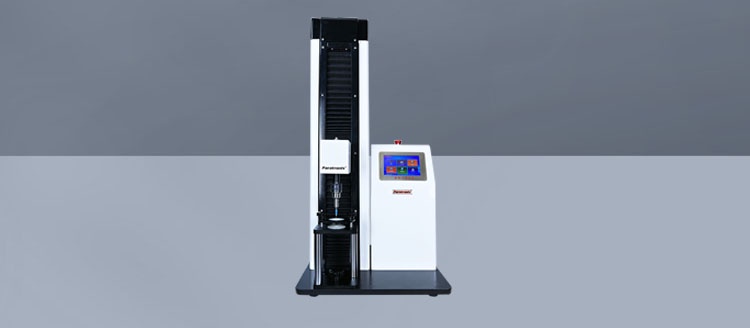
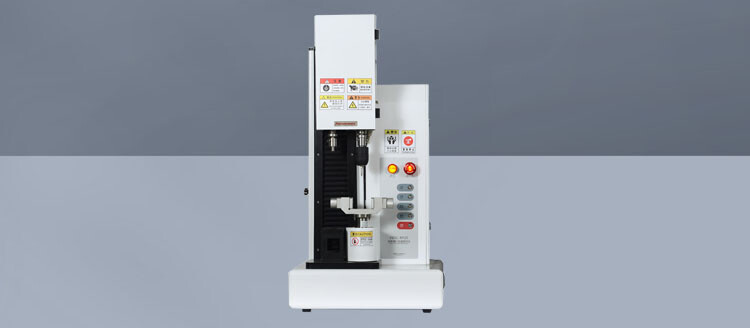
Por lo tanto, unEquipo de ensayo para tornillos autorroscantes debe evaluarse según las métricas que puede medir y las condiciones de ensayo que puede controlar, no simplemente por su rango máximo de fuerza o par. Las mediciones principales suelen ser el par de inserción, el par de asiento, el par de desroscado, la fuerza de extracción y el desplazamiento. En conjunto, revelan si el sistema de fijación cuenta con capacidad adecuada de formación de rosca, consistencia de instalación y resistencia de retención. Un resultado válido también depende de utilizar el tornillo real, la geometría del sustrato, el estado del orificio piloto, la velocidad de inserción y la alineación del dispositivo de fijación previstos para el servicio.
Las mediciones que describen el rendimiento de la fijación
Los tornillos autorroscantes crean o forman roscas en el material receptor durante la instalación. Su rendimiento no se describe mediante un único valor. Los datos de par explican la resistencia encontrada mientras el tornillo engrana con el material, mientras que los datos de fuerza axial muestran con qué seguridad la rosca formada resiste la extracción. Un equipo que registra ambas señales a lo largo del tiempo o del desplazamiento proporciona una imagen más útil que una medición de un único valor máximo.
La relación entre estos valores suele ser más informativa que cualquier lectura individual. Un par de inserción alto no significa automáticamente una retención sólida. Puede deberse a una fricción excesiva en la punta del tornillo o a un orificio piloto demasiado pequeño; sin embargo, el material puede desgastarse antes de alcanzar la condición de apriete prevista. Por el contrario, un par de inserción bajo puede ser aceptable cuando la geometría del tornillo y el sustrato están diseñados para ello, siempre que el par de desroscado y la resistencia a la extracción se mantengan dentro de los límites requeridos.
Par de inserción: distinguir la formación útil de rosca de la resistencia excesiva
El par de inserción es el par de rotación registrado cuando el tornillo entra en la probeta y forma, corta o desplaza material para crear una rosca de acoplamiento. Durante un ensayo controlado, la curva de par normalmente aumenta cuando la punta del tornillo inicia el engrane, fluctúa a medida que las roscas sucesivas entran en el material y vuelve a cambiar cerca del asiento final. La forma de esta curva puede indicar diferencias de proceso que un valor máximo por sí solo puede ocultar.
Por ejemplo, un perfil de par suave y repetible entre probetas suele indicar condiciones estables de material e instalación. Los picos pronunciados pueden asociarse con zonas localmente duras, contaminación, desalineación, contacto brusco con una característica moldeada o un orificio piloto irregular. Una deriva ascendente gradual a lo largo de una serie de muestras puede indicar que deben revisarse las condiciones de atornillado, el desgaste de la herramienta o las dimensiones de las piezas.
La evaluación técnica debe distinguir entre el par necesario para formar roscas y el par aplicado después de que el tornillo haya alcanzado la profundidad prevista. Estas son etapas separadas. Si el ensayo continúa después del asiento sin una regla de parada definida, el máximo registrado puede reflejar principalmente un apriete excesivo en lugar del rendimiento normal de instalación. Esto puede hacer engañosas las comparaciones entre materiales.
Condiciones que deben fijarse durante el ensayo de inserción
- Velocidad de rotación: Los materiales poliméricos pueden responder de forma diferente a distintas velocidades de atornillado porque el calentamiento por fricción y la deformación viscoelástica pueden modificar el perfil de par.
- Avance axial o fuerza de empuje: Un apoyo axial insuficiente puede provocar deslizamiento de la punta o un engrane irregular; una fuerza excesiva puede alterar la forma en que el tornillo entra en la probeta.
- Profundidad de inserción: Defina si el punto final es una profundidad establecida, una condición de contacto de la cabeza, un límite de par o un tope del dispositivo.
- Estado del tornillo: El recubrimiento, el diseño de la punta, la forma de la rosca, el diámetro nominal y el estado de reutilización pueden cambiar el resultado. Los tornillos usados no deben mezclarse con tornillos sin usar, salvo que la reutilización sea el objeto del estudio.
- Geometría del orificio piloto: El diámetro, la redondez, la profundidad y la posición respecto a bordes o nervaduras deben representar la condición prevista de la pieza.
Cuando la especificación del producto incluye una ventana de instalación admisible, el par de inserción suele evaluarse junto con el par de desroscado. La cuestión importante es si el par normal de montaje permanece de forma segura por debajo del umbral de desroscado y, al mismo tiempo, proporciona un asiento fiable. Un margen estrecho puede generar riesgos de producción incluso cuando ambos valores parecen aceptables por separado.
Par de desroscado y ventana de instalación utilizable
El desroscado ocurre cuando el material receptor ya no puede sostener la rosca formada bajo rotación. El tornillo puede seguir girando, pero ya no avanza ni genera una carga de apriete significativa. En secciones delgadas de plástico o materiales con profundidad limitada de engrane de rosca, el desroscado puede producirse rápidamente después del asiento. Es especialmente importante identificar este punto cuando un sistema de fijación se instalará con equipos motorizados.
Un ensayo de par de desroscado normalmente impulsa el tornillo más allá de la condición de asiento prevista, bajo rotación controlada, hasta que se detecta el fallo de la rosca. Según el sistema y el método, el fallo puede identificarse por una caída repentina del par, una rotación sostenida sin avance axial, un cambio especificado en la pendiente del par o la observación directa del material desgastado. El criterio seleccionado debe definirse antes de realizar comparaciones.
La ventana de instalación utilizable es la diferencia entre el par necesario para lograr un asiento adecuado y el par que provoca el desroscado. Una ventana amplia proporciona a los equipos de montaje mayor tolerancia a la variación normal. Una ventana estrecha puede requerir un control más estricto de los ajustes del atornillador, las dimensiones de las piezas o la selección del tornillo. También puede indicar que debe revisarse el diseño de la unión, en lugar de intentar resolver el problema únicamente mediante el ajuste de la herramienta.
Es un error considerar el mayor par de desroscado como el único resultado deseable. Un diseño agresivo de formación de rosca puede aumentar la resistencia, pero también puede elevar las exigencias de inserción, someter el sustrato a tensiones o crear grietas alrededor del soporte. El mejor diseño es el que alcanza la retención y el comportamiento de asiento requeridos sin causar daños evitables durante la instalación.
Fuerza de extracción: ensayo de retención después de instalar el tornillo
El ensayo de extracción mide la fuerza axial necesaria para retirar un tornillo instalado del sustrato. Es especialmente relevante cuando la carga de servicio tiende a actuar en paralelo al eje del tornillo, por ejemplo, cuando se levanta una tapa, se tira de un componente para separarlo de su punto de montaje o una característica del embalaje se somete a fuerzas de manipulación. La fuerza de extracción no sustituye al ensayo de par; evalúa un modo de fallo diferente.
La probeta debe sujetarse de modo que la fuerza de extracción esté alineada lo más estrechamente posible con el eje del tornillo. Incluso una pequeña desviación angular puede introducir flexión, carga lateral o contacto local con el dispositivo, modificando la fuerza medida. La mordaza de tracción debe sujetar firmemente la cabeza del tornillo o el punto de fijación designado, sin deslizarse ni deformar la muestra.
Una curva fuerza-desplazamiento ayuda a distinguir varios tipos de comportamiento:
- Una fuerza creciente seguida de un pico limpio y extracción puede indicar arrancamiento de rosca.
- Un fallo repentino con poco desplazamiento puede indicar agrietamiento, fractura del soporte o fallo cerca de un borde.
- Un desplazamiento prolongado con fuerza fluctuante puede ocurrir cuando las roscas se desengranan progresivamente o el material se deforma antes de liberarse.
- El fallo del propio tornillo, o el fallo en la mordaza en vez de en el sustrato, significa que el método puede no estar midiendo el rendimiento previsto de la unión.
La velocidad de extracción debe mantenerse controlada, ya que los materiales sensibles a la velocidad pueden mostrar distinto comportamiento de extracción a diferentes velocidades del travesaño. La velocidad requerida debe proceder del método interno aplicable, del requisito del producto o de un procedimiento de ensayo reconocido cuando este rija la aplicación. Si no se aplica ningún método externo, el laboratorio debe establecer y documentar una velocidad repetible, un enfoque de alineación y una regla de clasificación de fallos.
Por qué los resultados de par y extracción pueden no coincidir
Una unión con un alto par de desroscado puede tener una resistencia de extracción moderada. Esto puede suceder cuando un tornillo crea un ajuste local apretado pero tiene una longitud de engrane limitada, cuando el sustrato tiene una pared delgada o cuando el material resiste mejor la rotación que la extracción axial de la rosca. De forma similar, una alta fuerza de extracción no demuestra que el tornillo pueda instalarse de forma segura en la línea; el par de inserción puede ser demasiado alto para el atornillador disponible o provocar grietas durante el asiento.
Cuando los resultados no evolucionan conjuntamente, revise la mecánica antes de asumir que el equipo de ensayo tiene la culpa. Compruebe la profundidad de engrane del tornillo, el paso de rosca, los diámetros menor y mayor, el tamaño del orificio piloto, el espesor local del material, el diseño del soporte moldeado y la distancia a los bordes sin apoyo. En estructuras multicapa o de alta barrera, considere si el tornillo engrana con una capa de soporte homogénea o atraviesa capas con diferente rigidez y comportamiento de fractura.
El acondicionamiento del material también es importante. Los plásticos pueden cambiar su rigidez y tenacidad con la temperatura y la humedad. Un conjunto de muestras ensayado inmediatamente después del moldeo puede no comportarse como piezas almacenadas en el entorno normal de montaje o uso. Una comparación significativa requiere indicar el período de acondicionamiento y el entorno de ensayo junto con los resultados.
Creación de una secuencia de ensayo repetible
Un ensayo fiable de tornillos comienza antes de que la máquina empiece a registrar datos. Las muestras deben identificarse por lote de material, geometría, estado de acondicionamiento y variables de fabricación relevantes. El objetivo no es crear documentación innecesaria, sino hacer que un resultado sea trazable cuando posteriormente aparezca un cambio inesperado de par o un fallo de extracción.
- Inspeccione la probeta para detectar daños visibles, moldeo incompleto, deformación, contaminación o grietas preexistentes alrededor de la ubicación de fijación.
- Verifique el tipo y las dimensiones del tornillo. Utilice un estado de tornillo consistente y confirme que la punta del atornillador coincide con el perfil de la cabeza.
- Instale la probeta en un dispositivo rígido que soporte la zona real de carga sin aplastar ni reforzar artificialmente la unión.
- Configure la velocidad de rotación, el avance axial, el punto final de profundidad o asiento y los parámetros de adquisición de datos antes de ensayar la primera probeta.
- Ejecute la etapa de inserción mientras registra el par y, cuando esté disponible, el recorrido axial o la profundidad de inserción.
- Para la evaluación de desroscado, aplique el procedimiento de continuación definido después del asiento y registre el punto de fallo y su apariencia.
- Para la evaluación de extracción, reconfigure el dispositivo según sea necesario, alinee el eje de tracción con el eje del tornillo y registre fuerza y desplazamiento hasta el fallo.
- Revise las curvas además de los valores máximos. Clasifique si cada probeta falló por desgaste de rosca, extracción, agrietamiento, daño del tornillo o un evento no válido relacionado con el dispositivo.
El dispositivo de fijación merece especial atención. Un soporte moldeado con apoyo deficiente puede flexionarse durante la inserción y reducir artificialmente el par medido. Una abrazadera colocada demasiado cerca del tornillo puede aumentar la resistencia aparente a la extracción al restringir una deformación que ocurriría en el componente real. El dispositivo debe estabilizar la muestra preservando al mismo tiempo el mecanismo de fallo relevante.
Interpretación de la variación de resultados antes de cambiar el diseño
Cuando un resultado queda fuera del rango esperado, cambiar inmediatamente el tornillo o el sustrato puede ocultar la causa real. Comience comparando las curvas de par y fuerza de las muestras conformes y no conformes. Busque una línea base desplazada, un pico temprano, oscilación irregular, un punto de asiento modificado o un desplazamiento diferente en el fallo. Estos patrones suelen orientar la investigación con mayor eficacia que comparar únicamente los valores máximos.
Después, separe la variación en fuentes probables: condición del material, geometría moldeada, calidad del orificio piloto, variación del tornillo, configuración de la herramienta, alineación del dispositivo y ajustes de accionamiento manual o automatizado. Una serie de ensayos con cambios controlados es más útil que ensayar muchas probetas en condiciones mixtas. Por ejemplo, el diámetro del orificio piloto puede evaluarse manteniendo constantes el lote de tornillos, la velocidad, el acondicionamiento y la geometría de la muestra. Esto permite determinar si el orificio influye en el par de inserción, el comportamiento de desroscado, la fuerza de extracción o los tres.
No promedie diferencias claras en el modo de fallo. Dos probetas pueden producir una fuerza máxima de extracción similar, mientras una falla por liberación gradual de la rosca y otra por fractura frágil del soporte. Su promedio numérico puede parecer estable, pero sus implicaciones de ingeniería no son las mismas.
Capacidades del instrumento importantes durante la evaluación
Al especificar un Equipo de ensayo para tornillos autorroscantes, confirme que su sensor de par y su sensor de fuerza cubran el rango esperado con resolución suficiente para el menor cambio significativo. Una capacidad excesiva puede reducir la sensibilidad práctica, mientras que una capacidad insuficiente puede causar sobrecarga o datos de fallo incompletos. El sistema también debe controlar de forma consistente la velocidad de rotación y el movimiento axial, permitir una fijación segura de las probetas y capturar par, fuerza, desplazamiento y tiempo en un registro sincronizado.
Para el trabajo de desarrollo, la capacidad de visualizar curvas completas de ensayo es valiosa porque permite comparar las etapas de inserción, el comportamiento de asiento, el inicio del desroscado y el fallo de extracción. Para el control de calidad rutinario, las recetas de ensayo repetibles y una lógica de aceptación clara ayudan a reducir la variación de configuración entre operadores. El estado de calibración, el ajuste a cero de los sensores, el estado de la punta del atornillador y la inspección del dispositivo deben mantenerse como parte del método, ya que estos factores afectan directamente a la confianza de las mediciones.
El método de ensayo final debe reflejar la unión real en lugar de una muestra idealizada. Un tornillo ensayado en una probeta plana y gruesa puede proporcionar datos útiles para la selección de materiales, pero no puede predecir automáticamente el rendimiento en una característica moldeada de pared delgada, un componente de embalaje multicapa o una geometría cercana a un borde. Los datos más defendibles de par, inserción y extracción proceden de un método controlado que reproduce con suficiente precisión las condiciones reales de fijación para revelar los modos de fallo relevantes.
Deja una respuesta
Búsqueda por palabras clave