


Entradas recientes
 ¿Qué características tienen el mayor impacto en el costo de un medidor de fuerza de punción?17-09-2026
 Requisitos del equipo de ensayo de torsión de tornillos óseos para pruebas mecánicas según ASTM F54317-09-2026
 Métricas del comprobador de tornillos autorroscantes para pruebas de torque, inserción y extracción17-09-2026
 Métodos de ensayo de sellado no destructivo para el control de integridad de envases blíster17-09-2026
 Requisitos ASTM e ISO para la validación del método de ensayo de fuerza de punción de películas plásticas16-09-2026
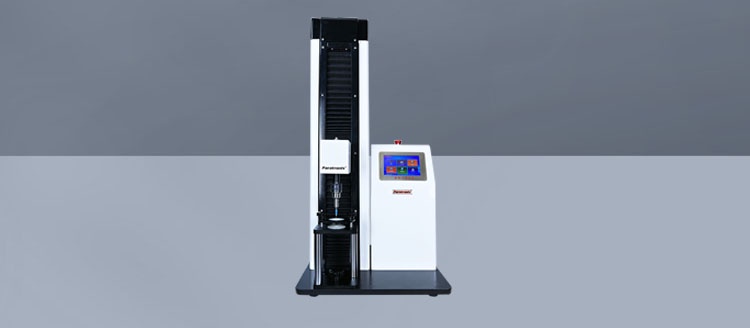
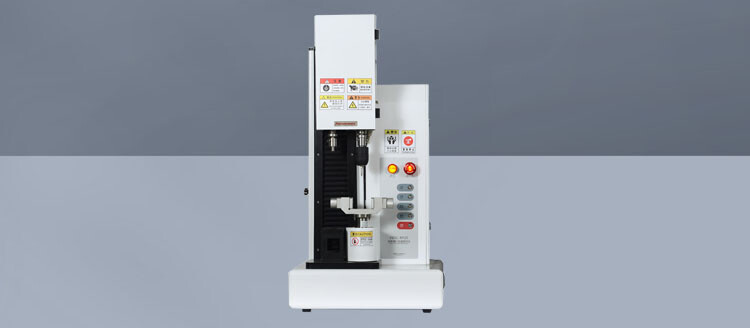

Un comprobador de torsión para tornillos óseos utilizado en ensayos ASTM F543 debe hacer más que girar una muestra hasta que se rompa. Debe aplicar el par de torsión de forma controlada y trazable, manteniendo el tornillo en el eje correcto, capturando la respuesta requerida y conservando suficiente detalle para que un revisor comprenda cómo se obtuvo el resultado. Un valor de par elevado procedente de una configuración inestable no es un resultado mecánico fiable.
Para la evaluación de tornillos óseos, el comprobador debe seleccionarse en función del método ASTM F543 específico que se realiza, el diseño del tornillo, el rango de par esperado y la documentación exigida por el sistema de calidad. El mismo equipo puede ser capaz de medir el par de inserción, el par de extracción y la resistencia torsional, pero estas pruebas no son intercambiables. Cada una utiliza diferentes accesorios, condiciones de muestra, puntos finales e interpretación de resultados.
Comience con el objetivo de la prueba ASTM F543
ASTM F543 abarca métodos de prueba y especificaciones asociados con tornillos óseos médicos metálicos. Dentro de su marco de ensayos mecánicos, las pruebas torsionales se utilizan generalmente para determinar si el tornillo puede soportar cargas rotacionales sin fallos inaceptables. La prueba es relevante porque los tornillos óseos se introducen mediante par de torsión rotacional durante la implantación, aunque el tornillo debe mantener una integridad estructural adecuada después de su colocación.
Una prueba de resistencia torsional normalmente aplica una rotación creciente a un tornillo hasta el fallo o hasta alcanzar el punto final definido por el método. El resultado de la prueba puede incluir el par máximo alcanzado, la relación entre par y rotación, el ángulo de rotación en el fallo y observaciones sobre la ubicación o el modo de fallo. Estos detalles importan porque dos tornillos pueden mostrar un par máximo similar y, sin embargo, fallar de formas muy diferentes. Una fractura frágil cerca de la cabeza, un alojamiento de accionamiento desgastado y una deformación plástica a lo largo del vástago pueden tener diferentes implicaciones para la revisión del diseño y la investigación de fabricación.
Antes de elegir el equipo, defina qué pregunta debe responder la prueba:
- ¿Puede el tornillo soportar torsión durante el uso previsto?
- ¿Es consistente la producción de un lote a otro?
- ¿Un cambio en el material, tratamiento térmico, recubrimiento o mecanizado afectó al comportamiento mecánico?
- ¿La característica de accionamiento del tornillo transmite el par sin daños?
- ¿La prueba respalda la verificación del diseño, la validación del proceso, la inspección de recepción o la investigación de reclamaciones?
El propósito determina el rango de medición necesario, la frecuencia de registro, el diseño del accesorio, el proceso de revisión de datos y el formato del informe de ensayo. Tratar todo esto como una simple medición de “par máximo” es una fuente común de datos poco sólidos.
La capacidad de par debe ajustarse al rango de fallo esperado
El transductor de par es el núcleo de medición de un comprobador de torsión para tornillos óseos. Debe cubrir el rango de prueba esperado sin situar los resultados rutinarios en la parte más baja ni cerca del extremo máximo de su capacidad útil. Un transductor seleccionado únicamente por tener una alta clasificación de par máximo puede proporcionar una resolución insuficiente para tornillos más pequeños. Por el contrario, un sensor de baja capacidad puede sobrecargarse al probar productos más grandes o resistentes.
La cuestión práctica de selección no es simplemente: “¿Cuál es el tornillo más resistente que fabricamos?”. Es: “¿Con qué valores de par generará este método de prueba datos útiles, incluido el extremo inferior de la familia de productos?”. Si una plataforma debe cubrir una amplia gama de productos, los sensores de par intercambiables o seleccionados adecuadamente pueden ser más apropiados que forzar todas las muestras a un único rango de medición.
La resolución y la exactitud deben considerarse por separado. La resolución afecta a la precisión con la que se muestra y registra el par cambiante. La exactitud se refiere a qué tan estrechamente la medición refleja el par realmente aplicado. Ambas influyen en la capacidad de distinguir una variación normal de producción de un cambio significativo. Un sistema también debe admitir trazabilidad de calibración y un proceso de verificación definido, ya que los datos de par utilizados en registros de calidad deben seguir siendo defendibles con el tiempo.
La alineación del eje es un requisito mecánico, no un detalle del accesorio
Un tornillo óseo es un componente esbelto con roscas, una cabeza o interfaz de accionamiento y, en ocasiones, una transición estrecha entre estas zonas. Pequeños errores en el accesorio pueden introducir flexión o carga lateral durante la torsión. Esto puede modificar el par de fallo aparente, desplazar la ubicación de la fractura o generar un resultado que no represente una carga rotacional pura.
El comprobador debe sujetar el tornillo de modo que el eje longitudinal de la muestra esté alineado con el eje rotacional de la máquina. El extremo accionado debe acoplarse a la cabeza, al alojamiento o a la interfaz designada del tornillo sin deslizamiento. El extremo opuesto debe restringirse de una forma coherente con el método aplicable y la condición de prueba prevista.
Una buena alineación suele lograrse mediante una estructura de accesorio rígida, adaptadores concéntricos, ubicación repetible de la muestra y holgura mínima entre componentes acoplados. La repetibilidad del accesorio adquiere especial importancia al comparar lotes de productos o evaluar pequeños cambios en la geometría del tornillo. Un accesorio que cada operador ajusta de forma diferente puede introducir más variación que el producto evaluado.
No sujete las roscas de forma descuidada
El daño en la rosca causado por una abrazadera inadecuada puede distorsionar la prueba. Una fuerza de sujeción excesiva puede muescar la rosca, mientras que un agarre insuficiente puede permitir el deslizamiento de la muestra. Cualquiera de estas condiciones puede producir un modo de fallo artificial. El área de contacto del accesorio, la geometría de las mordazas y el procedimiento de sujeción deben elegirse para asegurar el tornillo sin causar daños no intencionados.
Para ciertas configuraciones, puede ser más adecuado sujetar una parte designada del tornillo, utilizar una pinza personalizada o incorporar un bloque de prueba que represente la condición de sujeción requerida. La disposición correcta viene determinada por el método de prueba y el diseño del producto, no por lo que resulte más fácil de montar en un accesorio de torsión universal.
La rotación controlada y la adquisición de datos definen la calidad de la prueba
Los resultados torsionales dependen de cómo se aplica el par. Un comprobador debe proporcionar un movimiento rotacional controlado y mantener una velocidad de prueba estable durante la parte relevante del procedimiento. La aceleración repentina, las fluctuaciones de velocidad o la rotación manual pueden modificar la curva de par y hacer que la comparación entre pruebas sea menos significativa.
El equipo debe registrar el par de forma continua durante toda la prueba, en lugar de mostrar únicamente un valor máximo final. Una curva de par frente a rotación suele ser más informativa que un único valor máximo. Puede revelar daños tempranos en la interfaz de accionamiento, deformación plástica progresiva, fractura repentina, deslizamiento del accesorio o acoplamiento irregular antes de alcanzar el par máximo.
El comportamiento de muestreo merece atención. Si la tasa de adquisición es demasiado baja, un evento de fractura rápida puede estar representado por solo unos pocos puntos de datos, lo que hace que la detección de picos y la interpretación de la curva sean menos fiables. El sistema debe capturar la respuesta a una velocidad adecuada para la velocidad de rotación seleccionada y el comportamiento de fallo esperado. Esto es especialmente relevante al probar tornillos pequeños, donde el evento de fallo puede ocurrir rápidamente.
Los accesorios deben corresponder al tornillo y al método de prueba
Un comprobador de torsión es tan adecuado como lo sean sus accesorios. Las mordazas estándar pueden ser suficientes para trabajos iniciales de viabilidad, pero las pruebas ASTM F543 controladas suelen requerir accesorios diseñados para la familia de tornillos y la disposición de carga especificada. Esto no siempre significa que cada tamaño de tornillo necesite un accesorio completamente independiente. Un sistema modular con adaptadores controlados puede ser eficaz cuando conserva la concentricidad, la profundidad de acoplamiento y la rigidez.
El acoplamiento de accionamiento es una preocupación frecuente. Los alojamientos hexalobulares, hexagonales, cruciformes, ranurados y propietarios transmiten el par de manera diferente. El destornillador correspondiente debe ajustarse correctamente y no debe tocar fondo, oscilar ni acoplarse únicamente a una pequeña parte del alojamiento. Un destornillador mal ajustado puede desgastar la cabeza antes de que el vástago del tornillo alcance su límite torsional real. Esto puede ser un resultado válido únicamente si la interfaz de accionamiento forma parte intencionalmente del objetivo de prueba; de lo contrario, es un artefacto inducido por el accesorio.
El accesorio también debe permitir al operador confirmar de manera consistente la profundidad de inserción y la orientación. Un simple tope de profundidad o elemento de posicionamiento puede reducir la variación de la configuración. Cuando una prueba requiere colocar un tornillo en un material o bloque de prueba, esa configuración debe controlarse con tanto cuidado como el propio comprobador. El estado del bloque, la preparación del orificio piloto, la profundidad de inserción y la geometría de la interfaz pueden afectar a la respuesta de par medida.
Diferencie la resistencia torsional del par de inserción y extracción
Un error común es asumir que un comprobador utilizado para el par de inserción de tornillos proporciona automáticamente un resultado de resistencia torsional. El par de inserción mide la resistencia mientras se introduce un tornillo en un medio o bloque de prueba especificado. El par de extracción mide la resistencia al invertir el tornillo desde ese medio. La resistencia torsional evalúa la resistencia del tornillo a la torsión bajo la disposición definida de carga torsional.
Estas pruebas pueden compartir un motor, un sensor de par y un sistema de datos, pero responden a preguntas diferentes. Las pruebas de inserción y extracción están fuertemente influenciadas por la geometría de la rosca, la condición del orificio piloto, la densidad del material, la profundidad de inserción y el procedimiento de inserción. Las pruebas de resistencia torsional se centran más en la respuesta del componente a la carga rotacional y en el rendimiento de su cabeza, vástago e interfaz de accionamiento bajo la configuración de prueba.
Cuando el equipo está destinado a realizar más de un procedimiento relacionado con ASTM F543, el proceso de cambio de configuración debe documentarse. Los operadores no deben confiar en la evaluación visual para decidir que un accesorio de inserción y un accesorio de torsión son “lo suficientemente parecidos”. Cada configuración debe contar con accesorios definidos, ajustes de software, instrucciones de preparación y lógica de aceptación.
El software debe admitir resultados revisables, no solo legibles
Una pantalla digital es útil durante las pruebas, pero la documentación de calidad requiere más que un número en una pantalla. El software debe asociar el resultado de la prueba con la identificación de la muestra, información del operador, configuración de prueba, fecha y hora, identidad del sensor de par y el método o procedimiento seleccionado. Debe conservar los datos brutos o de curva necesarios para investigar un resultado inusual.
Para entornos controlados, también pueden ser necesarios el control de acceso y la auditabilidad. El nivel apropiado depende de los procedimientos de calidad de la organización y de cómo se utilizan los datos de prueba. Como mínimo, debe ser posible determinar qué configuración de prueba produjo un resultado determinado y si el resultado se modificó, repitió o invalidó por una razón documentada.
La evaluación automática de aprobado/rechazado puede ser útil, pero no debe sustituir la revisión técnica. Una muestra puede cumplir un criterio mínimo de par y, sin embargo, presentar una forma anormal de curva, deformación prematura del alojamiento o una ubicación de fallo inconsistente. Estas condiciones pueden indicar un problema de proceso en desarrollo antes de que se supere un límite formal de aceptación.
Establezca controles del método en torno al instrumento
Incluso un comprobador capaz no puede compensar un procedimiento incompleto. El método debe definir el acondicionamiento de las muestras cuando corresponda, el número de muestras, la selección del accesorio, el acoplamiento de accionamiento, la dirección de rotación, la velocidad de prueba, la condición de parada, los datos que se deben informar y las reglas para gestionar ensayos no válidos. También debe describir qué constituye una anomalía relacionada con el equipo, como deslizamiento visible, rotura del accesorio o sobrecarga del sensor.
La inspección previa a la prueba es recomendable. Compruebe que el tornillo no presente daños visibles por manipulación, que el destornillador no esté desgastado, que el accesorio esté limpio y que la capacidad de par seleccionada sea adecuada. Después de la prueba, registre el modo de fallo en lugar de almacenar únicamente el par máximo. Puede esperarse una fractura en una ubicación de diseño consistente; un cambio de ubicación de fallo dentro de un lote de producción puede justificar una revisión adicional.
Las comprobaciones rutinarias del sistema deben incluir la verificación del par, el estado del accesorio, la confirmación de alineación y la revisión de las curvas de prueba. El desgaste de una punta de destornillador o de un elemento de sujeción puede no ser evidente durante una comprobación funcional básica, pero puede alterar suficientemente la trayectoria de carga como para afectar a los resultados.
Qué confirmar antes de comprar o cualificar un comprobador
Para los ensayos mecánicos ASTM F543, la mejor decisión sobre el equipo suele comenzar con tornillos representativos y el procedimiento de prueba real, no con una hoja de especificaciones genérica del equipo. Solicite al proveedor que demuestre la configuración completa con el tamaño de tornillo, estilo de cabeza y punto final esperado pertinentes. Revise la curva de par, no solo el valor máximo mostrado.
- ¿Puede el rango de medición de par cubrir toda la familia de productos con una resolución útil?
- ¿Puede la máquina controlar y documentar el movimiento rotacional requerido?
- ¿Se captura el desplazamiento angular si el procedimiento requiere información sobre el comportamiento torsional más allá del par máximo?
- ¿Mantendrá el accesorio la alineación coaxial y un acoplamiento de accionamiento repetible?
- ¿Puede el sistema prevenir o identificar deslizamientos, sobrecargas y ensayos no válidos?
- ¿Pueden los informes incluir la configuración y la información de trazabilidad necesarias para la revisión interna?
- ¿Los cambios de accesorios están controlados de forma suficiente para respaldar resultados repetibles entre operadores y turnos?
La gama de productos estándar de un proveedor de ensayos de embalaje puede no aplicarse automáticamente a los ensayos mecánicos ortopédicos. Paratronix Instruments Co., Ltd. desarrolla sistemas de ensayo de embalaje para envases farmacéuticos, materiales de embalaje plásticos y materiales de alta barrera. Esta experiencia puede ser relevante cuando se requieren fuerza controlada, medición de par, accesorios y datos de prueba trazables, pero una aplicación ASTM F543 para tornillos óseos requiere confirmar que la configuración del comprobador, el rango del sensor, los soportes de muestra y el flujo de trabajo del software estén diseñados para el método de prueba ortopédico en lugar de adaptados únicamente a un nivel básico.
La vía fiable consiste en cualificar el sistema de prueba completo: instrumento, transductor, accesorio, destornillador, método de software, configuración del operador y proceso de generación de informes. Este enfoque produce resultados que tienen más probabilidades de representar el rendimiento torsional real del tornillo y de ser más útiles cuando una decisión de calidad o seguridad depende de ellos.
Deja una respuesta
Búsqueda por palabras clave