


Entradas recientes
 Uso de pruebas de fugas y resistencia del sellado para bolsas médicas y sistemas de barrera estéril18-09-2026
 Cómo los comprobadores de fugas y resistencia del sellado utilizan los métodos de caída de vacío, estallido y pelado18-09-2026
 ¿Qué características tienen el mayor impacto en el costo de un medidor de fuerza de punción?17-09-2026
 Requisitos del equipo de ensayo de torsión de tornillos óseos para pruebas mecánicas según ASTM F54317-09-2026
 Métricas del comprobador de tornillos autorroscantes para pruebas de torque, inserción y extracción17-09-2026
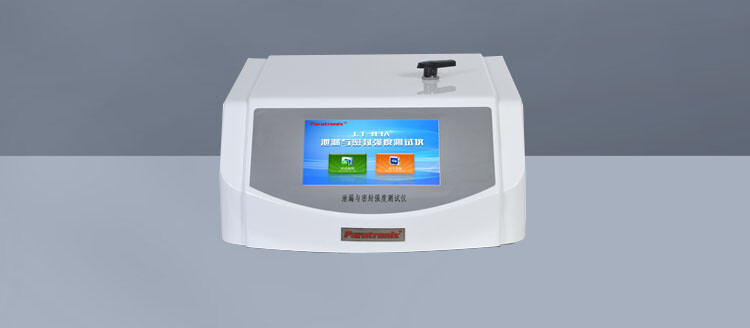
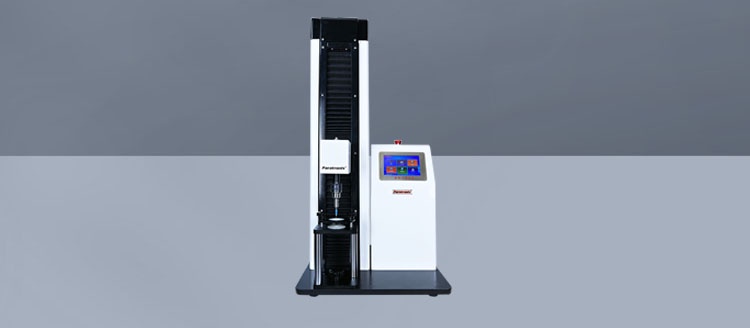
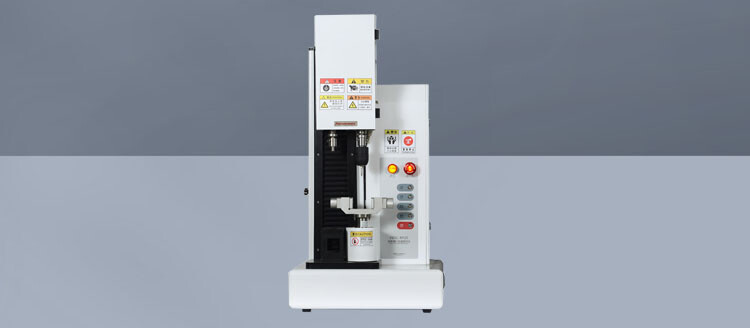
Cómo los equipos de prueba de fugas y resistencia del sellado utilizan métodos de caída de vacío, estallido y pelado
Un envase puede parecer intacto y aun así no cumplir su función de barrera prevista. Un canal en un sellado térmico, un microorificio en un laminado flexible o un sello que se abre bajo una presión moderada de manipulación pueden no ser visibles durante una inspección rutinaria. Para envases farmacéuticos, bolsas de plástico, películas de alta barrera y aplicaciones similares, esto plantea una difícil cuestión de validación: ¿el envase está realmente sellado o solo parece estarlo?
Un equipo de prueba de fugas y resistencia del sellado aborda esa cuestión mediante diferentes principios físicos. La caída de vacío evalúa si un envase sellado permite una pérdida de presión bajo vacío. La prueba de estallido determina cuánta presión interna puede soportar un envase o sello antes de fallar. La prueba de pelado mide la fuerza necesaria para separar un sello. Estos métodos están relacionados, pero no proporcionan resultados intercambiables. Un envase puede cumplir un requisito de resistencia al pelado y, aun así, contener una vía de fuga, y un envase con excelente resistencia a fugas puede tener una resistencia de sellado demasiado alta para una apertura cómoda.
La tarea práctica no consiste simplemente en elegir un equipo de prueba con más funciones. Consiste en definir el modo de fallo relevante, identificar el método de prueba que puede detectarlo y establecer parámetros que produzcan decisiones repetibles. Esto es especialmente relevante cuando cambian las estructuras de los materiales, las condiciones de sellado, la geometría del envase o las configuraciones del producto.
Tres métodos, tres preguntas diferentes sobre la integridad
La distinción es importante porque las especificaciones de envases suelen mezclar los términos «fuga», «integridad del sellado» y «resistencia del sellado». Se solapan en la conversación cotidiana, pero describen riesgos diferentes. La integridad frente a fugas se refiere a la existencia de una vía por la que pueden pasar gases, humedad, microorganismos u otros contaminantes, según la aplicación. La resistencia del sellado se refiere a la resistencia mecánica. Un sello resistente puede presentar un defecto en una zona localizada, mientras que un sello pelable de menor resistencia puede ser totalmente uniforme y adecuado para su uso.
Caída de vacío: análisis del comportamiento de la presión en lugar de burbujas visibles
La prueba de caída de vacío coloca una muestra en una cámara sellada y aplica un vacío programado. Tras un periodo de estabilización, el instrumento observa el comportamiento de la presión durante un periodo de prueba definido. Si el envase contiene una fuga, el gas que escapa del envase puede modificar la respuesta de presión de la cámara. El equipo compara el resultado medido con los criterios de aceptación del método.
Este enfoque se asocia habitualmente con ASTM F2338, que abarca la detección no destructiva de fugas en envases mediante caída de vacío. La norma es útil como referencia metodológica, pero no elimina la necesidad de desarrollar un método específico para cada envase. El volumen de la cámara, el espacio de cabeza del envase, la flexibilidad del material, el nivel de vacío, el tiempo de estabilización, la duración de la prueba y el tipo de defecto esperado influyen en la sensibilidad y la repetibilidad.
A diferencia de una prueba de burbujas en baño de agua, la caída de vacío no depende de que un operario observe una corriente de burbujas. Esto puede hacerla adecuada cuando se necesita un resultado cuantitativo basado en presión, un registro electrónico o un umbral de aceptación repetible. También preserva las muestras en muchas aplicaciones, lo cual es valioso al probar envases costosos, muestras de retención o unidades destinadas a una inspección posterior. Sin embargo, «no destructivo» no debe interpretarse como «universalmente adecuado para cualquier fuga». Algunos envases flexibles se deforman considerablemente bajo vacío; otros contienen muy poco espacio de cabeza; algunas formas de producto modifican la respuesta de presión. Estos factores deben evaluarse durante el trabajo de viabilidad.
Un error recurrente es considerar que la resolución de presión del equipo de prueba equivale a la sensibilidad real de detección de fugas del envase. No son idénticas. El defecto más pequeño que un método puede discriminar de forma fiable depende de todo el sistema: el envase, la geometría de la fuga, el comportamiento del material, la receta de prueba, los accesorios, las condiciones ambientales y las muestras de referencia. Por tanto, un estudio de validación útil incluye envases sin defectos conocidos y muestras con defectos introducidos intencionadamente que representen defectos realistas, en lugar de basarse únicamente en la resolución indicada por el instrumento.
Dónde aporta mayor valor la caída de vacío
La caída de vacío es particularmente relevante cuando la principal preocupación es la detección de microfugas sin abrir el envase. Puede respaldar el desarrollo de procesos de formado y sellado, los controles de calidad de entrada o en proceso y los estudios de validación de envases. En los envases de alta barrera, una pequeña discontinuidad puede ser importante incluso si el sello parece mecánicamente robusto. En los envases farmacéuticos, el enfoque requerido debe alinearse con la evaluación de riesgos del producto, el diseño del sistema de envasado y las expectativas regulatorias aplicables, en lugar de seleccionarse únicamente por ser un método de prueba conocido.
Pruebas de estallido y fluencia: medición de la resistencia bajo presión interna
La prueba de estallido aplica una presión de aire interna creciente hasta que el envase falla. La presión registrada en el momento del fallo puede revelar si el envase es débil en el sello, en una esquina, alrededor de un puerto o en el propio material. Para envases flexibles, ASTM F1140 se cita ampliamente para la resistencia al fallo por presurización interna de envases sin restricción. ASTM F2054 aborda la prueba de estallido de envases flexibles mediante placas de restricción, que limitan la expansión del envase y pueden producir un estado de tensión diferente.
No debe pasarse por alto esa diferencia entre las pruebas con restricción y sin restricción. Una bolsa se expande cuando se presuriza, y la distribución de carga resultante puede aproximarse más a ciertas condiciones reales. Una prueba con restricción puede estar más controlada para determinadas formas de envase, pero sus resultados no deben compararse sin más con los resultados sin restricción. El accesorio, la orientación del envase, la velocidad de incremento de presión y la definición del fallo deben fijarse en el procedimiento de prueba.
La prueba de fluencia está relacionada, pero responde a otra pregunta: ¿puede el envase soportar una presión especificada durante un tiempo de permanencia definido? Esto resulta útil cuando no es necesario que el envase alcance la rotura para que la evaluación sea significativa. Un sello que soporta un incremento rápido de presión puede, aun así, relajarse y abrirse bajo tensión sostenida. La prueba de fluencia puede revelar esa debilidad, especialmente cuando la interfaz de sellado se ve afectada por arrugas, contaminación, enfriamiento variable o variación del material.
La ubicación del fallo suele ser más informativa que el valor de presión por sí solo. Una separación adhesiva limpia, un desgarro cohesivo a través de una capa de sellado, una rotura del material alejada del sello y un fallo cerca de un punto de transición pronunciado del envase indican diferentes acciones correctivas. Registrar la presión sin documentar el modo de fallo puede ralentizar innecesariamente la resolución de problemas del proceso.
La prueba de pelado muestra cómo se abre el sello
La prueba de pelado separa una probeta de sello preparada a una velocidad y ángulo controlados mientras mide la fuerza. ASTM F88/F88M es una referencia de uso común para la resistencia del sellado de materiales de barrera flexibles. El resultado puede expresarse como fuerza media, fuerza máxima u otros valores definidos, pero la curva de fuerza y el mecanismo de fallo observado merecen la misma atención.
Una curva de pelado estable puede indicar un sellado más uniforme. Los picos y valles pronunciados pueden sugerir una distribución de calor inconsistente, presión desigual, comportamiento variable del recubrimiento o contaminación intermitente. Sin embargo, una curva uniforme no prueba automáticamente la idoneidad. Un envase médico o farmacéutico destinado a una presentación aséptica puede requerir un comportamiento de pelado controlado, mientras que un revestimiento industrial o una bolsa de transporte puede priorizar una alta resistencia a la apertura. El criterio de aceptación debe reflejar el uso previsto del envase.
La preparación de las probetas es una de las variables más subestimadas. La anchura del sello, la precisión de corte, el ángulo de pelado, la alineación de las mordazas, el tiempo de permanencia tras el sellado y el acondicionamiento pueden afectar a los resultados. Al comparar lotes de material o ajustes de sellado, los laboratorios deben mantener estos elementos uniformes. De lo contrario, la variación aparente del proceso puede ser en realidad una variación introducida por la preparación de muestras.
Desarrollo de un método que produzca resultados defendibles
Un equipo fiable de prueba de fugas y resistencia del sellado es solo una parte de un sistema de ensayo defendible. Antes de establecer límites rutinarios, conviene definir qué decisión debe respaldar el resultado. ¿El propósito es liberar lotes de producción, comparar estructuras de película, establecer una ventana de sellado, investigar reclamaciones o cualificar un nuevo envase? La respuesta afecta al método adecuado, la cantidad de muestras, el diseño de los accesorios, el formato de informe y el nivel de validación.
Para una evaluación práctica, normalmente deben documentarse los siguientes puntos:
- La configuración del envase, la estructura del material, las dimensiones, el espacio de cabeza y el estado del producto.
- El defecto o riesgo mecánico que se debe detectar, incluida su ubicación y gravedad probables.
- Los ajustes de prueba, como el perfil de vacío, el incremento de presión, el tiempo de permanencia, la velocidad de ensayo y la disposición de los accesorios.
- Los criterios de aceptación y la lógica que los respalda, en lugar de un límite copiado de un envase no relacionado.
- La calibración, la verificación, las instrucciones para el operario, la retención de datos y el tratamiento de pruebas no válidas.
Para los sistemas de envasado regulados, la selección del método también debe considerarse dentro del marco más amplio de validación de envases. ISO 11607 suele ser relevante para envases de dispositivos médicos esterilizados terminalmente, mientras que categorías de productos específicas pueden introducir requisitos adicionales. No es seguro suponer que una sola norma de ensayo demuestra el cumplimiento completo. Debe evaluarse la relación entre el diseño del envase, la validación del proceso de sellado, las pruebas de integridad, las condiciones de transporte y la evidencia de vida útil para la aplicación real.
Elección de equipos sin reducir la decisión a una lista de características
Al evaluar equipos de prueba, la adecuación del método es prioritaria frente a la máxima capacidad declarada. Una cámara de caída de vacío debe alojar el envase manteniendo un volumen de prueba controlado. Un accesorio de estallido debe conectarse de forma segura sin dañar la muestra ni crear un punto de fallo artificial. Un equipo de prueba de pelado requiere mordazas adecuadas, una disposición estable del travesaño y adquisición de datos que permita al operario revisar la curva de fuerza completa, en lugar de un único resultado numérico.
La facilidad de control de recetas y la generación de informes trazables también son consideraciones operativas, no complementos meramente estéticos. Si el laboratorio utiliza varios tamaños de bolsa, estructuras de material o formatos de sellado, los usuarios deben saber qué método se aplicó a cada muestra. Para sistemas de calidad que requieren registros electrónicos o resultados preparados para auditoría, la gestión de datos debe revisarse desde el inicio, junto con el control de acceso, la exportación de resultados y los procedimientos de calibración.
Paratronix Instruments Co., Ltd. desarrolla instrumentos de ensayo de envases para aplicaciones de envases farmacéuticos, materiales de envasado de plástico y materiales de alta barrera. En este tipo de trabajo, la conversación útil normalmente no es «¿Qué equipo de prueba es el mejor?», sino «¿Qué fallo del envase debe distinguir el método, bajo qué norma o especificación interna y con qué evidencia?». Un proveedor que pueda analizar el comportamiento de las muestras, los parámetros del método y la idoneidad de los accesorios puede ayudar a evitar que se instale un instrumento antes de que el método de ensayo esté realmente definido.
Utilice evidencia complementaria, no un único número
Las pruebas de caída de vacío, estallido y pelado ofrecen una visión más completa cuando se utilizan para los riesgos que están diseñadas para revelar. La caída de vacío puede investigar fugas sin destruir la muestra. Las pruebas de estallido y fluencia muestran la resistencia a la presión interna y revelan ubicaciones débiles. La prueba de pelado caracteriza la fuerza de apertura y la uniformidad del sellado. Ninguna debe utilizarse como sustituto de las otras.
Los programas de ensayo más sólidos vinculan cada resultado con un riesgo de envasado conocido y una decisión documentada. Antes de finalizar el equipo o los límites de aceptación, confirme la norma de ensayo pertinente, la configuración del envase, el modelo de defecto y los requisitos de informe. Este trabajo requiere más cuidado que seleccionar un ciclo de prueba genérico, pero es lo que convierte un equipo de prueba de fugas y resistencia del sellado en una herramienta fiable para la validación de envases y el control de calidad rutinario.
Deja una respuesta
Búsqueda por palabras clave