



Entradas recientes
 ¿Qué mide un medidor del espesor de pared de botellas para bebidas?16-11-2026
 ¿Qué mide un medidor del espesor de pared en los envases cosméticos?16-11-2026
 ¿Puede un equipo de ensayo de transmisión de vapor de agua según ASTM E96 medir papel recubierto?14-11-2026
 ¿Cómo funciona un equipo de ensayo de la tasa de transmisión de vapor de agua según ASTM E96?14-11-2026
 ¿Qué exige la norma ISO 15106-3 a un método de ensayo de WVTR?14-11-2026
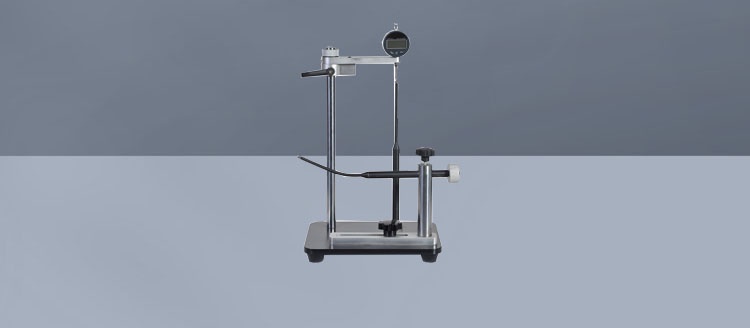
Una botella que parece impecable puede tener zonas delgadas que afectan a su rendimiento. Un medidor de espesor de pared para envases cosméticos comprueba cómo se distribuye el material en zonas como las paredes laterales, los hombros y la base. Estas mediciones ayudan a los fabricantes a detectar irregularidades que pueden influir en la resistencia, el aspecto y el rendimiento durante el llenado. En este artículo se explica qué mide el instrumento, por qué es importante el espesor de pared y cómo las pruebas contribuyen a una producción más uniforme de botellas cosméticas.
¿Qué mide exactamente el instrumento?
Un medidor de espesor de pared mide la distancia entre las superficies exterior e interior de un envase en un punto determinado. Según el instrumento y el método de inspección, puede proporcionar lecturas individuales o registrar mediciones a lo largo de un recorrido mientras la sonda se desplaza sobre la botella.
La distinción es importante. Una botella puede cumplir el objetivo de peso total y, aun así, tener demasiado material en una zona y muy poco en otra. El pesaje indica cuánto material hay; la medición del espesor ayuda a mostrar dónde ha quedado distribuido.
En el caso de los envases cosméticos, la pregunta útil rara vez es «¿Es esta botella lo suficientemente gruesa en todas partes?». Una pregunta más práctica es si el espesor en puntos concretos es coherente con el diseño de la botella y el uso previsto. Por ejemplo, es posible que la pared lateral de una botella flexible para productos exprimibles esté diseñada para comportarse de forma distinta a la base de una botella rígida para loción. Un único valor de espesor universal no describiría ambas.
Por lo general, las mediciones se comparan con la especificación del envase, una muestra de referencia aprobada o un plan de inspección acordado. El medidor proporciona la lectura; el equipo de producto aún debe determinar qué intervalo es aceptable para esa ubicación y aplicación.
¿Dónde se suelen inspeccionar las botellas cosméticas?
Los puntos de medición dependen de la geometría de la botella y del proceso de fabricación. Aun así, conviene prestar especial atención a varias zonas, ya que el flujo del material, el estiramiento o las transiciones de forma pueden hacer que se comporten de manera distinta al cuerpo principal.
Paredes laterales
La pared lateral es la zona más visible y accesible de muchas botellas. Las lecturas tomadas alrededor de su circunferencia y a distintas alturas pueden revelar una distribución desigual que no resulta evidente desde el exterior. Esto es útil al investigar diferencias en la sensación al tacto, flexión localizada o deformación durante la manipulación.
En una botella exprimible que contiene limpiador o loción, la uniformidad importa tanto como la lectura absoluta: dos botellas visualmente similares pueden sentirse muy distintas si sus perfiles de pared varían. Sin embargo, el espesor es solo uno de los factores que intervienen. La selección de la resina, la forma de la botella, la temperatura y la viscosidad del producto también pueden afectar al comportamiento de dispensación.
Hombros y transiciones
El hombro conecta el cuerpo con el cuello y puede ser difícil de inspeccionar porque la superficie se curva rápidamente. En una botella moldeada por soplado, la forma en que el material se estira en esta zona puede generar un perfil de espesor distinto al de la pared lateral recta.
Una medición tomada ligeramente por encima o por debajo del punto previsto puede dar un resultado diferente. Para comparar turnos o proveedores, conviene definir la ubicación mediante una referencia física, como una distancia especificada desde una característica de moldeo, en vez de indicar simplemente «hombro». El acceso de la sonda y la geometría pueden limitar los puntos que se pueden medir de forma fiable.
Base y esquinas inferiores
La base sostiene la botella llena y puede incluir curvas, zonas hundidas o características de moldeo. La distribución del material en esta zona puede afectar a la respuesta de la botella durante la manipulación y los impactos, aunque una lectura de espesor por sí sola no permite determinar su resistencia a las caídas.
En una botella con una base compleja, puede que el instrumento no alcance todos los puntos o que las lecturas sean menos fiables cerca de una transición pronunciada. Si no es posible medir una característica crítica con el método elegido, puede ser necesario realizar un corte transversal o utilizar otra técnica de inspección adecuada.
Cuello y acabado
El cuello y el acabado para el cierre requieren atención, pero no siempre son puntos sencillos para medir el espesor de pared. Las roscas, las superficies de sellado, los diámetros pequeños y los cambios localizados de geometría pueden dificultar el posicionamiento de la sonda. Algunas características se evalúan mejor mediante una inspección dimensional que tratándolas como paredes ordinarias de la botella.
Un plan de inspección sólido separa estas cuestiones: el espesor de pared allí donde el método sea adecuado, las dimensiones del acabado cuando lo importante sea el ajuste y una prueba del cierre o de fugas cuando sea necesario evaluar el envase ensamblado.
Por qué importan las zonas delgadas y por qué un mayor espesor no siempre es mejor
Una zona delgada localizada puede ser motivo de preocupación porque quizá responda de forma distinta a la presión al apilar, al transporte o a la presión interna, o al apretarla. Que llegue a producirse un fallo depende del material, la geometría, el contenido y las tensiones reales. Una zona delgada es una señal que conviene investigar, no una prueba de que la botella vaya a fallar.
El espesor también puede influir en el aspecto. En envases translúcidos o transparentes, una distribución desigual del material puede contribuir a variaciones de densidad visual o a distorsiones alrededor de ciertas características. La decoración y las etiquetas pueden hacer que algunas irregularidades sean menos visibles, por lo que el atractivo de una botella acabada no debe tomarse como prueba de que sus paredes sean uniformes.
En el extremo opuesto, añadir material en todas partes no es automáticamente la solución adecuada. Un mayor espesor puede cambiar la sensación al apretar la botella, alterar el enfriamiento o el comportamiento durante el moldeo y añadir material en zonas donde no ayuda a resolver un problema localizado. Si la parte inferior del hombro es sistemáticamente delgada y otra zona tiene exceso de material, puede ser más útil hablar de distribución y ajustes del proceso que limitarse a aumentar el peso de la botella.
El rendimiento durante el llenado requiere la misma interpretación cuidadosa. Si una botella se deforma al manipularla en la línea, puede ser conveniente comprobar su perfil de pared, pero el espesor no es la única causa posible. También deben examinarse el soporte de la botella, la presión de la cinta transportadora, las condiciones de llenado y el diseño del envase antes de atribuir el problema al recipiente.
Diferencias entre los métodos habituales de medición del espesor
Ningún método es ideal para todos los envases cosméticos. La elección depende del material, la forma, los puntos de medición necesarios y de si la muestra puede destruirse.
Los medidores magnéticos o de efecto Hall suelen utilizar una sonda externa y un pequeño objetivo magnético situado dentro del envase. El instrumento estima el espesor de pared a partir de la distancia entre ambos. Este método puede ser útil para muchos envases de plástico o vidrio no magnéticos sin necesidad de cortarlos. Sin embargo, el objetivo debe poder llegar a la zona de interés, lo cual puede resultar difícil en esquinas estrechas o cuellos angostos. Después de la inspección, también se debe recuperar y contabilizar el objetivo.
Los medidores ultrasónicos utilizan pulsos sonoros para estimar el espesor. Su idoneidad depende del material, la geometría de la pared, las capacidades del instrumento y las propiedades acústicas; también son importantes el acoplamiento y un procedimiento de calibración adecuado. Las paredes delgadas, las superficies curvas y las estructuras multicapa pueden dificultar la medición, por lo que conviene evaluar el instrumento en la botella real y no seleccionarlo únicamente por el rango de medición indicado.
El seccionamiento y la medición directa consisten en cortar el envase y examinar la pared expuesta con un dispositivo de medición adecuado. El método destruye la muestra, pero puede servir como comprobación cuando un método no destructivo no permite acceder a una característica o cuando el equipo necesita inspeccionar un perfil específico. La preparación del corte es importante: un borde deformado o mal preparado puede comprometer el resultado.
En las botellas cosméticas multicapa, hay que tener en cuenta otra distinción esencial. Una lectura del espesor total de la pared no revela necesariamente el espesor de cada capa. Si preocupa la distribución de la capa de barrera, el método de inspección debe poder distinguir esa estructura; no se debe dar por hecho que un medidor general de espesor de pared pueda hacerlo.
¿Qué hace que una medición sea útil para el control de calidad?
Empezar por utilizar ubicaciones repetibles es una buena práctica. No es posible comparar con confianza una lectura del hombro delantero con otra tomada en un punto no especificado de la parte posterior. Un plan práctico identifica la orientación de la botella, la altura de medición, el número de puntos y cualquier característica crítica que se deba evitar o inspeccionar por separado.
También importa verificar el instrumento. Los operadores deben seguir las instrucciones del fabricante del equipo para la configuración, la calibración o verificación y el uso de piezas de referencia adecuadas. La referencia debe ser apropiada para el rango de medición y el método previstos. Cuando el margen de aceptación es reducido, las superficies limpias, el contacto correcto de la sonda y una manipulación uniforme no son detalles menores.
El muestreo debe responder a la pregunta que se pretende resolver. Unas pocas lecturas en una botella pueden ayudar a investigar un defecto visible, pero no permiten determinar la uniformidad de toda una serie de producción. Para el control rutinario, los equipos suelen definir una frecuencia de muestreo y establecer cómo se vinculan los resultados con el tiempo de producción, el molde, la cavidad u otra información relevante del proceso. El plan adecuado depende del riesgo y del proceso; tomar más lecturas no es automáticamente útil si no se controlan sus ubicaciones.
También conviene tener en cuenta la temperatura y el estado de la muestra. Es posible que las botellas recién fabricadas no se comporten exactamente igual que las muestras acondicionadas, y los recubrimientos o la decoración pueden complicar algunas mediciones. Cuando las comparaciones sean importantes, acuerde cuándo se probará la botella y si las lecturas se tomarán antes o después de la decoración.
Qué no puede indicar un resultado de espesor de pared
La lectura de un medidor es una medición dimensional local, no una cualificación completa del envase. Por sí sola, no puede confirmar la compatibilidad con una fragancia o un ingrediente activo, demostrar la estanqueidad, establecer el rendimiento de barrera ni predecir la resistencia durante la distribución.
Esta limitación es útil, no desalentadora. Si una botella no supera una prueba de caída, el mapeo del espesor puede ayudar a determinar si la zona débil coincide con el punto de fallo. Si una botella supera la comprobación del espesor pero sigue teniendo fugas, se puede centrar la atención en el cierre, la superficie de sellado, las condiciones de montaje u otra causa. La medición tiene más valor cuando responde a una pregunta concreta.
Paratronix Instruments Co., Ltd. trabaja con instrumentos de ensayo de envases para materiales plásticos, farmacéuticos y de alta barrera. Para hablar de una aplicación, la información inicial útil no es solo la capacidad nominal de la botella. Proporcione el material y la estructura, los planos o las muestras, las zonas que preocupan, el rango de espesor previsto y si se aceptan ensayos destructivos.
Antes de establecer un límite de aceptación o rechazo, verifique que el método elegido pueda llegar a los puntos críticos y distinguir allí las diferencias significativas. Un plan de medición bien definido suele proporcionar al equipo de producción más información que una larga lista de lecturas tomadas donde la sonda simplemente logra encajar.
Deja una respuesta
Búsqueda por palabras clave