



Entradas recientes
 Cómo elegir un equipo de ensayo ASTM F1307 para tasas bajas de transmisión de oxígeno07-11-2026
 ¿Qué mide un equipo de ensayo de permeabilidad al oxígeno conforme a ASTM F1307?07-11-2026
 ¿Cómo mide la base un medidor del espesor del fondo de botellas?07-11-2026
 ¿Qué mide un medidor del espesor de pared de botellas en envases de PET?07-11-2026
 ¿Puede un equipo de ensayo de oxígeno ISO 15105-2 medir películas de alta barrera?06-11-2026
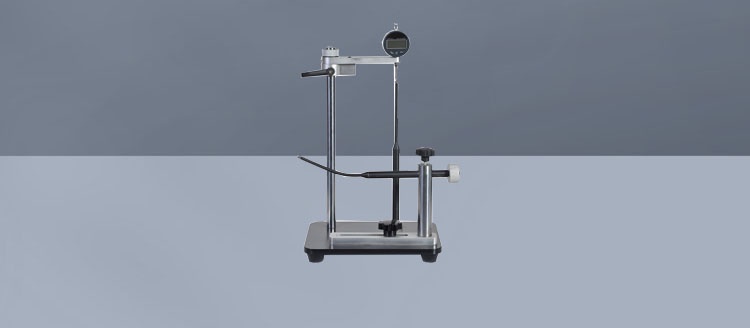
Un medidor del espesor de pared de botellas mide el espesor de las paredes de botellas de PET en puntos seleccionados y ayuda a los fabricantes a evaluar la uniformidad con la que se distribuye el material en el envase. Estas mediciones pueden revelar variaciones en zonas críticas como el hombro, el cuerpo y la base, donde un espesor desigual puede afectar al rendimiento de la botella o al uso del material. Comprender qué mide el instrumento y cómo se interpretan los resultados es un primer paso importante para evaluar la calidad de los envases de PET y la uniformidad de la producción.
La diferencia clave es que el instrumento proporciona una medición local, no una evaluación del rendimiento de toda la botella. Una lectura individual indica cuánto material hay entre las superficies interior y exterior en un punto determinado. Para obtener una evaluación útil, hay que seleccionar puntos representativos, medirlos de manera uniforme y relacionar los resultados con el uso previsto del envase.
¿Qué se mide exactamente?
El espesor de pared es la distancia que atraviesa el material de la botella desde su superficie exterior hasta la interior en un punto determinado. Los resultados suelen mostrarse en milímetros u otra unidad de longitud seleccionada. En un envase de PET, esta dimensión varía de un punto a otro porque el material no se estira de manera uniforme durante el moldeo por soplado.
Un medidor de espesor puede mostrar si un punto medido se encuentra dentro de un intervalo especificado. Según el instrumento y el método de medición, también puede ayudar al operario a localizar una zona delgada, registrar una serie de lecturas o comparar distintos puntos de la botella. El resultado puede consistir en una serie de valores individuales, una lectura mínima o un resumen calculado a partir de las mediciones seleccionadas.
Ese resumen requiere contexto. El mínimo de diez puntos seleccionados es el valor más bajo de esos diez puntos; no es automáticamente el menor espesor de toda la botella. Si el plan de medición no detecta un punto delgado y estrecho, el informe puede parecer aceptable aunque el envase contenga una zona más débil.
Por qué varía el espesor en una botella de PET
Las botellas de PET se fabrican habitualmente calentando una preforma y estirándola dentro de un molde. La forma final, la geometría de la preforma, la distribución de la temperatura, el comportamiento durante el estirado y las condiciones de moldeo influyen en la distribución del material. Los cambios en cualquiera de estos factores pueden alterar el perfil de espesor, incluso cuando las dimensiones exteriores de la botella parecen no haber cambiado.
El hombro es la transición entre el cuello y el cuerpo, por lo que conviene prestar atención a su geometría curva. En el cuerpo, el instrumento puede revelar diferencias entre distintas alturas o alrededor de la circunferencia. Cerca de la base, la medición puede resultar más difícil porque la forma puede incluir curvas cerradas, patas, nervaduras o una zona central de inyección. El acabado del cuello suele tener una geometría distinta a la del cuerpo soplado, y su medición depende del instrumento y de la característica inspeccionada.
No todas las diferencias son defectos. Los diseñadores de botellas pueden colocar intencionalmente más material en unas zonas que en otras. La cuestión es si la distribución real es adecuada para el diseño y lo bastante uniforme para la aplicación, no si todos los puntos tienen el mismo espesor.
En qué se diferencian los métodos de medición habituales
Se pueden emplear varios métodos para evaluar el espesor de pared de las botellas de PET. No todos miden de la misma manera y sus resultados pueden no ser directamente comparables si no se establece un procedimiento definido.
Medición magnética o por efecto Hall
Muchos medidores no destructivos para botellas utilizan una sonda en un lado de la pared y un pequeño objetivo magnético en el otro. El instrumento detecta un cambio en el campo magnético relacionado con la distancia entre la sonda y el objetivo y, a continuación, convierte esa respuesta en una lectura de espesor. Así, los operarios pueden inspeccionar numerosas zonas sin cortar la botella, siempre que el objetivo pueda llegar al punto y las superficies puedan colocarse correctamente.
La alineación de la sonda, la curvatura, el tamaño del objetivo, la calibración y el acceso pueden afectar al resultado. Un objetivo que abarque una curva cerrada o que no pueda asentarse contra la superficie interior quizá no represente el espesor local real de la pared. Por tanto, la geometría de la botella es tan importante como el intervalo nominal de medición.
Medición mecánica de secciones cortadas
También se puede cortar una botella en secciones y medirlas con un micrómetro o medidor de espesor adecuado. Este método destructivo deja accesibles ambas superficies y puede ser útil para investigar una zona específica. Sin embargo, el corte puede deformar una sección delgada o dejar un borde irregular, y la fuerza de medición y la geometría de contacto pueden influir en el resultado. El procedimiento debe especificar dónde y cómo se obtiene la sección.
También pueden ser aplicables otras técnicas, incluidos los métodos ultrasónicos u ópticos, según el equipo, el material y la geometría. Su idoneidad debe confirmarse para la botella concreta, en lugar de darla por sentada a partir de una descripción general. Al comparar instrumentos, conviene preguntar si la precisión declarada se aplica al intervalo de espesor, la curvatura y las condiciones de funcionamiento pertinentes.
Qué puede y qué no puede indicar un perfil de espesor
Un perfil aporta más información que una medición aislada. Las lecturas tomadas a las mismas alturas alrededor de varias botellas pueden revelar si un lado es sistemáticamente más delgado, si una zona concreta varía entre muestras o si la distribución ha cambiado después de un ajuste del proceso. Estas observaciones pueden ayudar al equipo de producción a decidir dónde investigar.
Por ejemplo, si las lecturas alrededor del hombro muestran repetidamente una zona delgada en la misma posición, el siguiente paso no es simplemente declarar defectuosa la botella. El equipo debe verificar la medición, compararla con la especificación acordada y examinar las condiciones de conformado y las herramientas pertinentes. Una sola lectura no permite identificar la causa de la variación.
El espesor tampoco mide directamente la resistencia a la carga superior, la resistencia a la rotura, el comportamiento frente a impactos, la estanqueidad ni las propiedades de barrera. Estas características dependen de otros factores, como el diseño de la botella, las propiedades del material, el historial de procesamiento, el rendimiento del cierre y las condiciones de ensayo. Una zona delgada puede ser relevante para el rendimiento, pero esa relación debe evaluarse mediante pruebas funcionales adecuadas.
El peso de la botella tampoco es un sustituto. Dos botellas pueden tener un peso total similar y distribuir el PET de manera distinta. Una puede tener suficiente material en una zona sometida a esfuerzos; la otra puede tener más material en otras zonas y menos donde se necesita. Las comprobaciones de peso y las mediciones del espesor de pared responden a preguntas diferentes.
Cómo elaborar un plan de medición que permita obtener resultados útiles
Antes de comparar lecturas, defina las ubicaciones y el método de muestreo. Un plan práctico suele incluir puntos en el hombro, el cuerpo y las zonas accesibles de la base, prestando especial atención a las características relacionadas con el uso previsto de la botella. Marcar la botella o utilizar una orientación uniforme facilita comparar las mismas posiciones a lo largo del tiempo.
El número de botellas y puntos debe corresponder a la decisión que se vaya a tomar. Una comprobación rápida de producción puede utilizar un conjunto más reducido y predeterminado de ubicaciones. Un estudio de cualificación o una investigación de un rendimiento irregular puede requerir más botellas, más posiciones y un calendario de muestreo que tenga en cuenta las variaciones pertinentes de producción. Los límites de aceptación deben basarse en la especificación de la botella y en el trabajo de validación, no en los ajustes de visualización del medidor.
Registre información suficiente para poder interpretar los números más adelante: identificación de la botella, ubicaciones de medición, instrumento y objetivo utilizados, estado de calibración, operario o método y cualquier condición inusual de la muestra. Si la botella se mide después de un período de acondicionamiento concreto o a una temperatura especificada, regístrelo también. Los detalles pertinentes dependen del método y del sistema de calidad.
También conviene comprobar la repetibilidad. Mida más de una vez el mismo punto con el método definido e investigue las diferencias importantes antes de atribuirlas a variaciones de la botella. Una comprobación de repetibilidad no sustituye la calibración del instrumento ni una evaluación completa del sistema de medición, pero puede revelar problemas prácticos, como una colocación inestable o la dificultad para localizar el mismo punto.
Cómo interpretar las lecturas sin pasar por alto los errores de medición
La resolución, la exactitud y la repetibilidad describen aspectos distintos. La resolución es el menor incremento que muestra la pantalla; no demuestra que la lectura sea exacta con ese mismo incremento. La exactitud se refiere a cuánto se aproxima un resultado a una referencia en las condiciones indicadas, mientras que la repetibilidad describe la variación cuando se repite una medición en condiciones uniformes.
Una botella con curvas complejas puede ser más difícil de medir de forma fiable que una referencia de calibración plana. Los operarios deben seguir las instrucciones de calibración y verificación del fabricante del instrumento y utilizar materiales de referencia adecuados al método. También deben confirmar que el objetivo y la sonda puedan entrar en contacto con las superficies previstas sin balancearse, abarcar curvas ni sufrir interferencias de características cercanas.
Sea prudente con los resultados próximos a un límite de aceptación. Si la variación normal de medición es significativa respecto a la tolerancia disponible, la decisión de aprobar o rechazar puede depender de cómo se haya localizado o medido el punto. En tal caso, hay que revisar el método de medición y las reglas de decisión, en lugar de limitarse a añadir más decimales al informe.
Cómo elegir un método para su botella
Empiece por el envase, no por el instrumento. Identifique las zonas más delgadas y más gruesas que espera medir, el tamaño de la abertura, las curvas más cerradas y si la botella debe permanecer intacta. Un medidor puede tener un intervalo nominal adecuado y, aun así, resultar difícil de utilizar si su objetivo no puede llegar al hombro o su sonda no alcanza una característica de la base.
A continuación, tenga en cuenta el resultado requerido. Un laboratorio que investigue un fallo localizado puede priorizar el acceso y la documentación de las condiciones de medición; un equipo de producción puede necesitar un procedimiento de muestreo repetible y un registro de datos sencillo. Si la botella es multicapa o tiene un recubrimiento, confirme qué mide el método seleccionado y si puede distinguir las capas individuales. No debe interpretarse una lectura del espesor total de la pared como una medición independiente de la capa de barrera, salvo que se haya demostrado que el método proporciona esa información.
Paratronix Instruments desarrolla y suministra instrumentos de ensayo de envases para aplicaciones que incluyen envases de plástico, farmacéuticos y de alta barrera. Para evaluar un método de ensayo, compartir una botella real, las ubicaciones de interés, el intervalo de espesor previsto y el método de elaboración de informes requerido puede ayudar a determinar si una solución propuesta es adecuada. Todo método de ensayo, criterio de aceptación o requisito reglamentario aplicable debe confirmarse con la documentación del proyecto.
El resultado más útil no es simplemente el número más pequeño que muestra un medidor. Es un conjunto trazable de mediciones tomadas en ubicaciones pertinentes e interpretadas junto con las especificaciones de la botella y las pruebas de rendimiento. Así, una lectura local del espesor de pared se convierte en una visión práctica de la distribución del material PET.
Deja una respuesta
Búsqueda por palabras clave