


Entradas recientes
 ¿Qué mide un probador de fuerza de punción para tapones de líquidos orales?16-09-2026
 Cómo las pruebas de fuerza de punción ayudan a controlar la consistencia de los tapones para líquidos orales16-09-2026
 Ensayo de fuerza de punción de tapones de goma para un control de calidad fiable del cierre de viales15-09-2026
 Desarrollo de un método de ensayo de punción de películas plásticas alineado con ASTM para el control de calidad de recepción15-09-2026
 7 parámetros críticos que se deben evaluar al seleccionar un equipo de ensayo de agujas de jeringa para el cumplimiento de la norma ISO 788614-09-2026
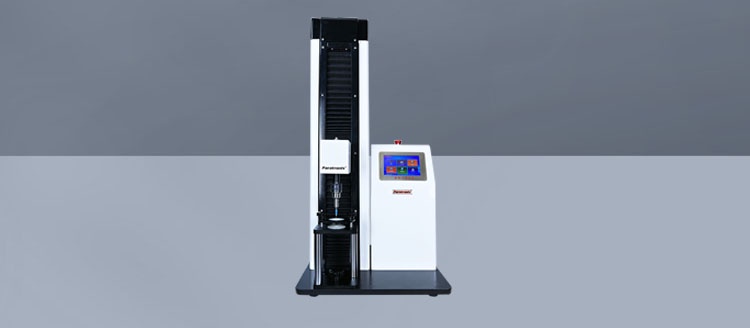
Cómo las pruebas de fuerza de punción ayudan a controlar la consistencia de los tapones para líquidos orales
Un rendimiento consistente del tapón es esencial para proteger los productos líquidos orales, mantener la seguridad del usuario y reducir los riesgos relacionados con el envase. Un probador de fuerza de punción para tapones de líquidos orales proporciona datos objetivos para verificar la resistencia a la apertura, la uniformidad del material y la fiabilidad del sellado entre lotes de producción. Para los responsables de la toma de decisiones sobre envases farmacéuticos, las pruebas de fuerza de punción favorecen un control de calidad más riguroso, una detección más rápida de problemas y un cumplimiento más seguro de las exigentes normas de envasado.
El problema suele ser más complejo de lo que parece a primera vista. Un tapón puede tener el mismo aspecto de un lote de entrega a otro, superar una inspección visual y, aun así, comportarse de forma diferente cuando un paciente, cuidador, dispositivo de dispensación o aguja de línea de producción interactúa con él. Una zona perforable ligeramente más gruesa, un perfil de pared irregular, un cambio en la formulación del material o una variación en las condiciones de moldeo pueden alterar la fuerza necesaria para penetrar el tapón. Ese cambio puede no ser visible, pero puede afectar la usabilidad, el riesgo de fugas o la compatibilidad con equipos posteriores.
Para las empresas responsables de los envases farmacéuticos, el objetivo no es simplemente obtener un único valor de fuerza. El objetivo real es determinar si el rendimiento del tapón se mantiene estable, predecible y adecuado para el uso previsto durante toda la cadena de suministro y el ciclo de vida del producto.
Por qué la consistencia del tapón merece una medición directa
Los cierres para líquidos orales pueden cumplir varias funciones a la vez. Pueden proteger la formulación frente a la contaminación, mantener la integridad de un envase primario, evidenciar la apertura, facilitar una dispensación controlada o permitir una acción de perforación durante el llenado, muestreo, reconstitución o uso. En estas aplicaciones, el tapón no es simplemente un cierre decorativo. Es un componente funcional cuya respuesta mecánica es importante.
Un resultado de fuerza de punción refleja la resistencia encontrada cuando una sonda penetra una zona definida del tapón en condiciones controladas. Cuando la configuración de prueba se mantiene constante, las variaciones en la curva de fuerza pueden revelar cambios en el propio tapón. Estos pueden incluir diferencias en el grado del polímero, la dureza del elastómero, la distribución del espesor, la estructura del laminado, el desgaste del molde, el comportamiento de curado, la tensión interna o el historial de almacenamiento.
Sin una prueba mecánica controlada, los fabricantes suelen basarse en indicios indirectos: quejas de las operaciones de llenado, daños intermitentes en agujas, respuesta de apertura inconsistente, hallazgos inusuales de fugas u observaciones de los operarios. Estas señales son importantes, pero llegan tarde y son difíciles de cuantificar. Las pruebas de fuerza de punción convierten una preocupación subjetiva en datos que calidad, compras, ingeniería y proveedores pueden analizar utilizando el mismo punto de referencia.
Esto no significa que la fuerza de punción por sí sola demuestre la idoneidad del envase. Un tapón puede cumplir un objetivo de fuerza y aun así requerir evaluación de torque, integridad del sellado, ajuste dimensional, compatibilidad química, rendimiento durante el transporte o función de resistencia a la apertura por niños, cuando corresponda. Sin embargo, es una forma práctica de controlar uno de los modos de fallo que las comprobaciones visuales y la inspección dimensional básica pueden pasar por alto.
Lo que puede revelar la curva de fuerza
Una prueba bien diseñada hace más que informar una carga máxima. La forma de la curva de fuerza frente a desplazamiento puede ayudar a los equipos a distinguir entre distintos tipos de inconsistencia. El aumento de la resistencia antes de la penetración, un máximo pronunciado en el momento de la perforación, el comportamiento posterior a la punción y la consistencia de los perfiles repetidos pueden aportar contexto útil.
Por ejemplo, una fuerza máxima de punción superior a la habitual puede indicar un mayor espesor del material, menor elasticidad, una mezcla de resina más resistente o un cambio en la ubicación prevista de punción. Una fuerza menor puede indicar material más delgado, resistencia estructural insuficiente, un defecto en la zona de membrana o degradación del material. Ninguno de los resultados debe calificarse automáticamente como bueno o malo. La dirección aceptable depende de cómo se utilice el cierre y de los requisitos validados de envasado del producto.
La variabilidad suele ser tan informativa como el promedio. Un lote con un valor medio razonable pero una dispersión amplia puede provocar interrupciones esporádicas de la línea o una experiencia de usuario desigual. En la práctica, una línea de producción rara vez procesa “el tapón promedio”. Procesa tapones individuales. Observar la dispersión de los resultados, la ubicación de los valores atípicos y la repetibilidad entre posiciones de prueba ofrece una visión más realista del riesgo operativo.
Las condiciones de prueba determinan si los resultados son significativos
Comparar datos de fuerza solo es útil cuando el método de ensayo es estable. La geometría de la sonda, el estado de la punta de la sonda, la velocidad de penetración, la dirección de prueba, la profundidad de penetración, el método de soporte del tapón, el acondicionamiento de la muestra y la ubicación de la punción pueden influir en el resultado. Una sonda roma y una sonda afilada no producirán datos intercambiables. Tampoco una prueba realizada sobre un tapón sin soporte representará necesariamente el comportamiento de un tapón montado en su botella o colocado en su sistema de cierre real.
Por ello, un probador de fuerza de punción para tapones de líquidos orales debe seleccionarse como parte de un ejercicio de desarrollo del método, en lugar de tratarse como un medidor de fuerza genérico. El dispositivo de fijación debe evitar desplazamientos o deformaciones no relacionados con el evento de punción. La sonda seleccionada debe representar la interacción funcional real lo más fielmente posible. Si el proceso de producción utiliza una aguja, cánula o elemento de perforación específico, sus dimensiones y geometría relevantes deben orientar el enfoque de prueba.
Los controles ambientales también merecen atención. Algunos polímeros y materiales elastoméricos responden de manera diferente tras la exposición a cambios de temperatura o humedad. Si las muestras se acondicionan de forma diferente antes de la prueba, la aparente variación entre lotes puede estar causada por la manipulación y no por la fabricación. Por lo tanto, el procedimiento de prueba debe especificar las condiciones de almacenamiento, el tiempo de equilibrado, las ubicaciones de muestreo y el número de unidades evaluadas. Los detalles adecuados dependen del diseño del envase y del plan interno de calidad.
Dónde encajan las pruebas de fuerza de punción en el control de calidad
Los programas más eficaces utilizan las pruebas de punción en los puntos donde pueden responder a una cuestión de toma de decisiones. En la inspección de recepción, pueden ayudar a verificar que un lote de cierres suministrado funciona dentro de un rango operativo acordado antes de entrar en producción. Durante la validación del proceso o el desarrollo del envase, pueden utilizarse para comparar materiales, diseños de tapones, parámetros de moldeo o muestras de proveedores. Durante la producción rutinaria, pueden servir como herramienta de seguimiento de tendencias cuando la función del tapón es especialmente sensible.
También son valiosas durante las investigaciones. Cuando una línea de llenado informa de una perforación inconsistente, los equipos suelen comenzar revisando el estado del equipo y los ajustes operativos, lo cual es razonable. Sin embargo, no debe suponerse que el lote de cierres es inocente. Las muestras retenidas, ensayadas con el mismo método, pueden ayudar a diferenciar una variación relacionada con el tapón de un problema relacionado con la máquina. Esta distinción puede evitar una resolución de problemas prolongada basada en evidencias incompletas.
Un error común es establecer un límite de aceptación antes de comprender el comportamiento normal del proceso. Si los datos históricos son limitados, normalmente es más prudente establecer una línea base controlada con muestras representativas y, posteriormente, definir límites adecuados mediante el proceso de calidad y gestión de riesgos de la empresa. Los límites deben estar vinculados a los requisitos funcionales, no copiarse de un formato de envase no relacionado.
Cómo elegir el enfoque de prueba adecuado
Los responsables de la toma de decisiones que evalúan un sistema de fuerza de punción deben considerar más allá del rango de fuerza anunciado. La cuestión clave es si el instrumento puede reproducir la aplicación real con suficiente control y trazabilidad. Un sistema debe admitir la sonda, el dispositivo de fijación, la trayectoria de desplazamiento, la velocidad, la captura de datos y las necesidades de generación de informes relevantes para el cierre evaluado.
Para los tapones de líquidos orales, el dispositivo de fijación es frecuentemente la diferencia entre datos útiles y datos engañosos. Un cierre que se flexiona, gira o se sujeta con demasiada fuerza puede generar un resultado que refleje más el dispositivo de fijación que el material. Cuando el tapón normalmente se prueba en condición ensamblada, un dispositivo diseñado en torno a la combinación botella-tapón puede ser más adecuado que una configuración de lámina plana. Cuando las pruebas se centran en una zona perforable específica, la repetibilidad del posicionamiento adquiere especial importancia.
El software y la gestión de datos también deben ajustarse al flujo de trabajo de calidad. Los equipos pueden necesitar conservar curvas completas de fuerza-desplazamiento, identificar automáticamente la fuerza máxima, exportar resultados brutos, comparar lotes o revisar tendencias a lo largo del tiempo. Las expectativas exactas de documentación y registros electrónicos dependen de los procedimientos y del entorno regulatorio de la organización, pero estos requisitos deben aclararse antes de seleccionar el equipo, no después de la instalación.
Paratronix Instruments Co., Ltd. desarrolla instrumentos de ensayo de envases para envases farmacéuticos, materiales de envase de plástico, materiales de alta barrera y aplicaciones relacionadas. En un proyecto de fuerza de punción, la contribución útil no consiste simplemente en suministrar un probador. Consiste en ayudar a definir la configuración de prueba en torno al envase: qué se perfora, dónde se perfora, cómo se sujeta la muestra, qué punto de datos rige la decisión y cómo puede repetirse el método por distintos operarios.
Convertir los datos de prueba en un control práctico
Una vez establecido un método, el valor proviene de un uso disciplinado. Los resultados deben revisarse por lote, proveedor, cavidad de molde cuando la trazabilidad lo permita, fecha de producción y cambio de material o proceso. Una variación gradual puede ser más significativa que un resultado aislado, especialmente cuando se aproxima a un nivel que podría afectar la perforación automatizada o la interacción prevista del usuario.
Cuando aparece un valor atípico, la primera respuesta no debe ser ajustar los criterios de aceptación. Confirme la orientación de la muestra, el estado de la sonda, la configuración del dispositivo de fijación y el historial de acondicionamiento. A continuación, compare las muestras retenidas y las verificaciones de envase relacionadas. Si la variación se mantiene, la investigación puede dirigirse a variables de fabricación del tapón, registros de materias primas, exposición durante el almacenamiento o condiciones de ensamblaje. Esta secuencia evita que la prueba se convierta en un número aislado sin contexto operativo.
Las pruebas de fuerza de punción son más útiles cuando están vinculadas a un riesgo específico: un tapón que debe perforarse de forma fiable, una membrana cuyo espesor debe mantenerse controlado o un lote de cierres que puede afectar el rendimiento de la línea de llenado. Para estas situaciones, la medición mecánica objetiva proporciona una alerta temprana que la inspección visual no puede ofrecer. El probador de fuerza de punción para tapones de líquidos orales adecuado, junto con un dispositivo de fijación representativo y un método controlado, proporciona a los equipos de envasado una base más clara para aprobar lotes, investigar desviaciones y mantener la consistencia a medida que evolucionan los materiales y los proveedores.
Antes de finalizar una solución de prueba, confirme la construcción del tapón, el mecanismo de punción previsto, el estado de la muestra, el rendimiento esperado, las necesidades de generación de informes y cualquier requisito interno o específico del mercado. Estos detalles determinan si una medición de fuerza se convierte en una herramienta fiable de control de calidad o simplemente en otro número de un informe.
Deja una respuesta
Búsqueda por palabras clave