


Entradas recientes
 Ensayo de fuerza de punción de tapones de goma para un control de calidad fiable del cierre de viales15-09-2026
 Desarrollo de un método de ensayo de punción de películas plásticas alineado con ASTM para el control de calidad de recepción15-09-2026
 7 parámetros críticos que se deben evaluar al seleccionar un equipo de ensayo de agujas de jeringa para el cumplimiento de la norma ISO 788614-09-2026
 ¿Puede un medidor de permeabilidad al vapor de agua por método infrarrojo sustituir las pruebas gravimétricas para cumplir con la ISO 15106-3?14-09-2026
 Comparación de los equipos de ensayo de WVTR gravimétricos, coulométricos y de IR modulado11-09-2026
Comience por el fallo que necesita que el control de calidad de recepción detecte
Vale la pena desarrollar un método de punción alineado con ASTM cuando la resistencia a la punción es una parte significativa del desempeño del envase: una película puede estar expuesta a bordes afilados del producto, daños por manipulación, contacto con palés, componentes de dispositivos médicos, esquinas de envases secundarios o esfuerzos concentrados durante el conformado y el llenado. En estos casos, el control de calidad de recepción necesita más que un certificado del proveedor o un espesor nominal de película. Necesita una forma repetible de identificar lotes que son sustancialmente más débiles que la película aprobada para la aplicación.
El método debe comenzar con una pregunta práctica: ¿a qué tipo de evento de punción se espera que resista el material? Una sonda lenta que penetra una probeta plana no reproduce todos los peligros de distribución o producción. Sin embargo, puede proporcionar una comparación controlada entre lotes entrantes cuando se utilizan de forma consistente la misma sonda, el mismo dispositivo de soporte, la misma velocidad, el mismo proceso de acondicionamiento y las mismas reglas de cálculo.
Para películas flexibles de barrera y laminados, ASTM F1306 suele ser el punto de partida pertinente porque aborda la resistencia a la penetración a baja velocidad. No debe tratarse como una etiqueta genérica para todas las pruebas de punción de películas. Las películas estirables, geomembranas, láminas rígidas y materiales altamente elásticos pueden estar sujetos a diferentes enfoques de ensayo o requerir un método adaptado a sus condiciones reales de servicio. Denominar un método como “alineado con ASTM” es apropiado cuando el laboratorio ha seleccionado un marco ASTM pertinente, ha seguido sus principios aplicables y ha documentado cualquier desviación justificada. No significa que cualquier prueba de fuerza frente a desplazamiento represente automáticamente conformidad con ASTM.
Elija el marco normativo antes de establecer un límite de aprobación/rechazo
Un error común del control de calidad de recepción es comenzar con un límite de fuerza porque es fácil de comunicar: “la película debe soportar X newtons”. Ese límite tiene poco valor a menos que la configuración de ensayo que lo sustenta sea estable. La fuerza de punción se ve afectada por la forma de la sonda, la geometría de soporte de la probeta, la velocidad de ensayo, la orientación de la película, la estructura del laminado, el historial de acondicionamiento y la forma en que se identifica la fuerza máxima a partir de la curva.
ASTM F1306 proporciona una estructura útil para definir esas condiciones en una prueba de penetración a baja velocidad. El laboratorio debe revisar la copia controlada vigente de la norma y confirmar que el material y el objetivo previsto del ensayo se ajustan a su alcance. Cuando el peligro real del envase difiere de la configuración de la norma, el método aún puede utilizar principios ASTM identificando explícitamente la variación. Por ejemplo, un envase expuesto a una esquina estrecha de un producto puede requerir una forma de sonda que represente mejor esa esquina que una sonda redondeada de uso general.
La distinción es importante en las conversaciones con proveedores. Un informe que solo indique “resistencia a la punción: aprobado” deja demasiado margen de interpretación. Un informe que identifica el método rector, la geometría de la sonda, el dispositivo de soporte, la velocidad, el acondicionamiento de las muestras, el número de probetas y los valores informados puede ser repetido por otro laboratorio e investigado cuando los resultados difieren.
Antes de liberar el método, defina en una frase la decisión de calidad prevista. Algunos ejemplos son:
- Rechazar lotes entrantes de película que muestren resistencia insuficiente a la penetración concentrada durante la manipulación de envases.
- Supervisar la consistencia de lote a lote frente a una estructura de película aprobada.
- Evaluar si un cambio de material del proveedor ha alterado el desempeño de punción.
- Investigar fallos relacionados con la punción sin confundirlos con fallos de resistencia del sellado, desgarro o impacto.
Este último punto es importante. Una prueba de punción no sustituye las pruebas de sellado, las pruebas de impacto por dardo, las pruebas de tracción, las pruebas de coeficiente de fricción ni la inspección visual. Debe utilizarse cuando su modo de fallo tiene una conexión creíble con el riesgo que se controla.
Desarrolle el método en torno a condiciones de ensayo controladas
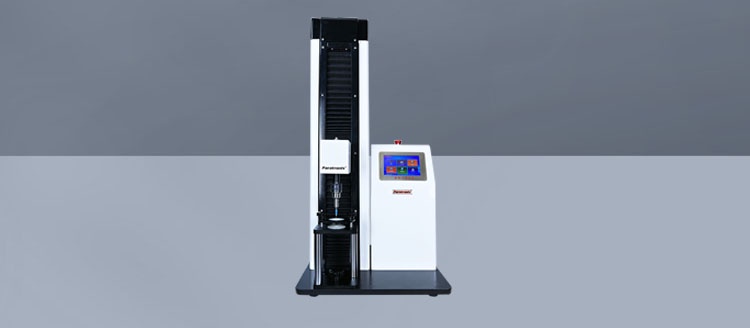
Un probador de fuerza de punción para películas plásticas puede generar rápidamente una curva de fuerza-desplazamiento. La parte difícil es garantizar que la curva signifique lo mismo de un ciclo de inspección de recepción al siguiente. La instrucción de trabajo debe definir cada condición que pueda modificar el resultado lo suficiente como para afectar una decisión de liberación.
Identidad de las probetas y muestreo
Registre el proveedor, el código de material, el número de lote, la estructura nominal, la especificación de espesor y la ubicación en la bobina o lámina. Muestrear solo en el borde de la bobina o únicamente en las primeras capas accesibles puede ocultar variaciones causadas por el bobinado, el perfil de calibre, la aplicación de recubrimiento o las condiciones de conversión. El plan de muestreo debe indicar cuántas bobinas se seleccionan, de dónde se toman las probetas de cada bobina y cuántas réplicas válidas se requieren.
La dirección de máquina y la dirección transversal deben marcarse cuando la orientación pueda afectar el desempeño. Algunas películas y laminados muestran comportamientos de deformación y fallo diferentes según la dirección. Si la carga prevista del envase tiene una orientación predominante, esa orientación debe ensayarse deliberadamente en lugar de combinarse en un único promedio no cualificado.
Acondicionamiento y manipulación de probetas
Las películas plásticas son sensibles a la temperatura de almacenamiento, la humedad, la relajación después del desenrollado y los daños por manipulación. Una bobina trasladada directamente desde un almacén frío, una muestra cortada de material sometido a tensión o una probeta tocada repetidamente cerca del área de ensayo pueden introducir variaciones innecesarias.
El método escrito debe identificar el entorno y la duración de acondicionamiento utilizados antes del ensayo, de acuerdo con la norma seleccionada y las necesidades del material. También debe especificar cómo se cortan las probetas, cómo se protegen de arrugas y contaminación, y qué defectos invalidan una probeta. Si una probeta se desliza en el dispositivo o presenta una arruga visible en la zona de ensayo, el resultado no debe incluirse simplemente porque existe; deben documentarse el evento y el motivo de la invalidación.
Sonda, dispositivo de soporte y velocidad
La geometría de la sonda no es un detalle menor del equipo. Una sonda redondeada distribuye el esfuerzo de forma diferente a una sonda puntiaguda o cónica. Un diámetro mayor puede enfatizar el estiramiento de la película antes de la rotura, mientras que un área de contacto menor puede hacer que los defectos locales y las zonas delgadas tengan mayor influencia. El tamaño de la abertura de soporte y la condición de sujeción también determinan cuán libremente puede deformarse la película antes de la penetración.
Por esta razón, no se debe cambiar una sonda simplemente porque otro laboratorio utiliza una diferente. Una vez que una configuración se ha vinculado a una película aprobada y a un riesgo de embalaje, cambiar la sonda, la abertura de soporte o la velocidad de ensayo crea una nueva condición de ensayo. Es posible que el límite histórico de aceptación ya no sea aplicable.
La velocidad de ensayo merece la misma disciplina. Los polímeros de película y las capas adhesivas pueden responder de manera diferente cuando se cargan a distintas velocidades. Un travesaño más rápido puede producir una fuerza pico aparente mayor para algunos materiales, pero eso no hace automáticamente que el material sea mejor. La velocidad seleccionada debe reflejar el método ASTM pertinente o una justificación documentada relacionada con el peligro esperado, y luego mantenerse fija para la inspección rutinaria de recepción.
Capacidad del instrumento y captura de datos
El probador debe ser adecuado para el rango de fuerza esperado. Una célula de carga con una capacidad excesivamente grande puede reducir la resolución útil a bajas fuerzas, mientras que una demasiado próxima al máximo esperado puede sobrecargarse durante un ensayo anormal. El sistema también debe capturar fuerza y desplazamiento a una frecuencia suficiente para identificar el evento de punción, en lugar de limitarse a mostrar un número final.
Las verificaciones rutinarias deben cubrir la indicación de carga, el desplazamiento o movimiento del travesaño, el estado de la sonda, la alineación del dispositivo y los ajustes del software. Una punta de sonda dañada, un dispositivo flojo o una plantilla de ensayo modificada pueden alterar los resultados antes de que un operador detecte una falla evidente. La calibración por sí sola no demuestra que toda la configuración de ensayo siga siendo apta para su uso; también se necesita la verificación del sistema de ensayo ensamblado.
Utilice más que la fuerza pico cuando el modo de fallo lo requiera
La fuerza máxima de punción es el resultado más conocido y suele ser útil para el cribado de recepción. Sin embargo, solo describe la carga más alta alcanzada durante el evento. Dos películas pueden mostrar una fuerza pico similar y, aun así, comportarse de manera diferente antes de la rotura: una puede estirarse considerablemente y absorber más energía, mientras que otra puede fallar abruptamente tras una deformación limitada.
Cuando el riesgo del producto implica una deformación sostenida antes de la punción, el método debe considerar si el desplazamiento a fuerza máxima y la energía de punción aportan información útil. La energía se deriva normalmente del área bajo la curva de fuerza-desplazamiento hasta el punto de punción definido. Su cálculo debe controlarse cuidadosamente. El laboratorio debe definir si la punción se identifica mediante la fuerza pico, una caída brusca de fuerza, una perforación visible u otro criterio permitido por el método seleccionado.
Para películas multicapa, conservar probetas falladas representativas puede ser especialmente útil durante una investigación. Una disminución de la fuerza pico acompañada de una separación visible de capas puede indicar un problema diferente de una rotura limpia a través de una estructura por lo demás uniforme. La prueba por sí sola puede no identificar la causa raíz, pero puede orientar el trabajo de seguimiento hacia el calibre de la película, la adhesión del laminado, la formulación de resina, el recubrimiento, la orientación o las condiciones de conversión.
Establezca criterios de aceptación basados en la capacidad y el riesgo del envase
Un límite de inspección de recepción debe basarse en evidencia del material aprobado y de la aplicación del envase, no copiarse de una ficha técnica no relacionada. El conjunto de datos inicial debe incluir múltiples lotes conformes ensayados con el método finalizado. Esto establece la distribución normal de los resultados para la estructura aprobada real, en lugar de un valor supuesto basado únicamente en el espesor nominal o el tipo de material genérico.
Los criterios de aceptación también necesitan una unidad de decisión clara. El laboratorio puede utilizar un mínimo individual, un promedio de lote, un umbral estadístico inferior o una combinación de estos. Cada enfoque controla un riesgo diferente. Una regla basada solo en el promedio puede permitir que una probeta muy débil quede oculta entre valores por lo demás altos. Una regla de mínimo individual puede ser más sensible a defectos aislados, pero puede generar retenciones evitables si la manipulación de muestras o la repetibilidad del ensayo son deficientes.
Una regla de liberación práctica suele incluir tanto una condición de resultado individual como una condición a nivel de lote, siempre que cada una se haya justificado con suficientes datos de referencia. La regla también debe indicar qué sucede cuando los resultados están cerca del límite. La repetición del ensayo no debe ser una vía informal para sustituir un resultado desfavorable. Defina por adelantado si se permite un ensayo de confirmación, cuántas probetas nuevas se requieren y cuándo el lote debe retenerse para revisión de ingeniería o del proveedor.
El espesor debe registrarse cuando sea relevante para la especificación, pero no debe utilizarse de manera informal para normalizar los resultados de punción. Una película más gruesa aún puede tener un mal desempeño debido a defectos estructurales, una deficiente unión entre capas o cambios en el comportamiento del polímero. Por el contrario, una estructura más delgada pero bien diseñada puede mostrar un buen desempeño de punción bajo el método elegido. El espesor y la fuerza de punción responden a preguntas de calidad relacionadas, pero diferentes.
Haga que el informe sea útil para una investigación
Un informe de control de calidad de recepción debe permitir que un revisor posterior reconstruya el ensayo sin depender de la memoria del operador. Como mínimo, debe incluir la identificación del material, la trazabilidad del lote, la fecha de ensayo, el estado de acondicionamiento, la revisión del método, la identificación del instrumento, el rango de la célula de carga, la identificación de la sonda y el dispositivo, la velocidad de ensayo, la orientación de las probetas, el número de ensayos válidos e inválidos, los resultados individuales, las estadísticas resumidas y la decisión de aprobación, retención o rechazo.
El informe también debe conservar las curvas de fuerza-desplazamiento cuando el sistema las admita. Un único máximo informado puede ocultar deslizamiento, múltiples eventos de rotura, deformación inusual o una caída temprana de fuerza. Las curvas son especialmente valiosas cuando un proveedor cambia la resina, el adhesivo, el peso de recubrimiento o la estructura de la película mientras las especificaciones nominales permanecen sin cambios.
Para los equipos de seguridad y calidad, el objetivo no es hacer que la prueba de recepción sea lo más compleja posible. Es hacer que la decisión sea defendible. Un método alineado con el marco ASTM aplicable, vinculado a un peligro de envase definido y mantenido bajo control de configuración proporciona una base mucho más sólida para la liberación que un número de fuerza aislado. Una vez establecida esa base, las pruebas de punción se convierten en un control fiable de calidad de recepción en lugar de un ejercicio de comparación periódico con significado incierto.
Deja una respuesta
Búsqueda por palabras clave