



Entradas recientes
 ¿Qué requisitos establece la norma ASTM F543 para un torquímetro para tornillos óseos?23-10-2026
 ¿Puede un equipo de ensayo de WVTR analizar laminados de lámina de aluminio?22-10-2026
 ¿Cómo afectan la temperatura y la humedad a las comparaciones de WVTR entre laboratorios?22-10-2026
 ¿Por qué difieren los resultados de WVTR entre laboratorios?22-10-2026
 ¿Qué mide un torquímetro en el control de calidad de las tapas de botella?22-10-2026
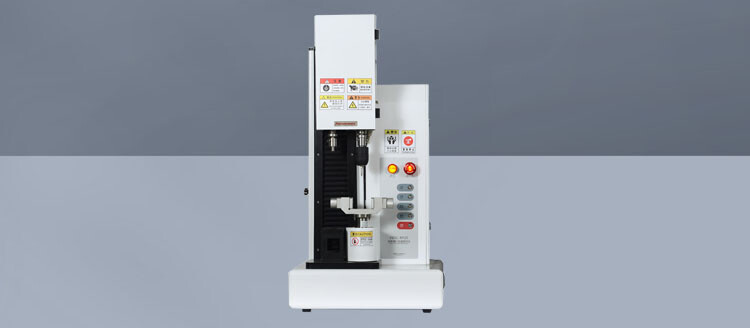
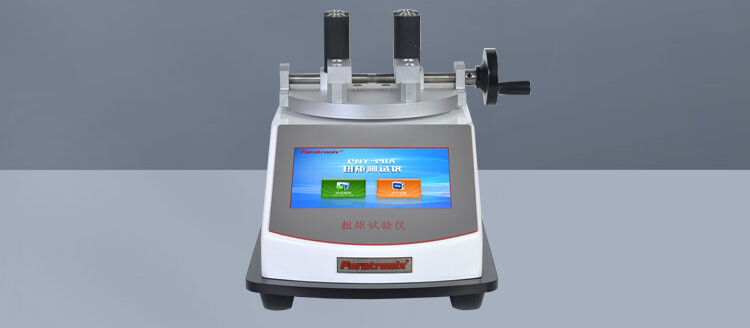
Un comprobador de par para tornillos óseos es adecuado para realizar ensayos conforme a ASTM F543 cuando su configuración completa puede ejecutar el método aplicable al tornillo evaluado. Medir únicamente el par máximo no demuestra que sea adecuado. La máquina, los dispositivos de fijación, la conexión de accionamiento, las funciones de control, los canales de medición y el procesamiento de datos deben permitir, en conjunto, realizar el procedimiento especificado y obtener los resultados requeridos.
Para los equipos de control de calidad y seguridad, la primera decisión es qué propiedad del tornillo se debe verificar. ASTM F543 se refiere a tornillos óseos metálicos para uso médico e incluye métodos independientes para las propiedades torsionales, el par de inserción, la resistencia a la extracción axial y el rendimiento autorroscante. Estos métodos imponen exigencias distintas al equipo. Antes de poder realizar ensayos de inserción o autorroscantes, un sistema configurado para ensayos de fallo torsional podría necesitar dispositivos de fijación adicionales, control axial o capacidad de medición adicional.
Por lo tanto, las afirmaciones sobre el equipo deben evaluarse en relación con la edición aplicable de ASTM F543, el método seleccionado y la gama de tornillos prevista. La afirmación de un proveedor de que una máquina «cumple con ASTM F543» es un punto de partida para esa evaluación; no demuestra que todas las configuraciones ofrecidas puedan realizar todos los ensayos.
Empiece por el método y el resultado que debe producir
Los ensayos torsionales evalúan la respuesta del tornillo cuando se aplica un par bajo condiciones definidas de sujeción y carga. Los resultados útiles incluyen la relación entre el par y la rotación, así como las propiedades torsionales determinadas a partir de ella. Una máquina que solo muestra el par máximo alcanzado puede no proporcionar al laboratorio la información necesaria para determinar otras propiedades requeridas o examinar cómo se produjo el fallo.
Los ensayos de par de inserción se refieren al par asociado con la inserción y extracción de un tornillo en un medio de ensayo y bajo una preparación especificados. En este caso, la interfaz de accionamiento, la alineación, las condiciones de inserción y el material de ensayo forman parte de la medición. Una lectura de par obtenida mientras un tornillo se introduce en un bloque arbitrario no puede considerarse automáticamente un resultado conforme a ASTM F543.
Los ensayos de autorroscado plantean otra cuestión: cómo inicia el tornillo el corte y avanza bajo las condiciones axiales y rotacionales aplicables. Según el procedimiento seleccionado, la carga axial y su medición son consideraciones esenciales para el equipo. No debe suponerse que una máquina de par rotacional con un avance vertical no controlado es adecuada solo porque puede hacer girar el tornillo.
Los ensayos de extracción axial aplican un modo de carga distinto. Requieren una configuración adecuada para ensayos de fuerza, soporte de la probeta, alineación y medición del desplazamiento, conforme a lo especificado en el método. Algunas plataformas integradas pueden admitir varios modos de carga, pero un comprobador de par convencional no adquiere capacidad de extracción mediante una simple selección de software.
Esta distinción evita un error de compra habitual: especificar «ensayos ASTM F543» sin identificar los métodos requeridos. Antes de comparar máquinas, defina las familias de tornillos, las evaluaciones previstas, la edición aplicable de la norma y las propiedades que deben notificarse. Estas decisiones determinan las especificaciones del equipo.
Evalúe la calidad de medición en toda la gama de trabajo
La capacidad de par debe ser suficiente para el ensayo previsto, incluido el fallo cuando el método lo requiera. También debe adaptarse al extremo inferior de la gama de productos. Un transductor de alta capacidad puede soportar ensayos exigentes y, al mismo tiempo, ofrecer un rendimiento de medición insuficiente para un tornillo mucho más pequeño. Evalúe la exactitud, la resolución y el alcance de la calibración para los pares que el laboratorio medirá realmente.
La resolución y la exactitud describen aspectos distintos. Una pantalla puede mostrar muchos decimales sin medir con ese nivel de certeza. Solicite información sobre el rendimiento de medición declarado, su fundamento y la gama calibrada utilizable. Cuando el método seleccionado especifique tolerancias para el equipo, compare directamente esos requisitos con la configuración propuesta, en lugar de aceptar una especificación general de la máquina.
El desplazamiento angular merece un análisis similar. Determine dónde se mide la rotación y cómo se relaciona el ángulo notificado con la probeta. La rotación del motor puede incluir deformación o movimiento en la transmisión, los dispositivos de fijación y la conexión de accionamiento. Estas contribuciones pueden afectar a la curva par-ángulo, especialmente al evaluar la rigidez o las propiedades derivadas de una construcción con desplazamiento.
Por ello, la disposición de los dispositivos de fijación debe ser suficientemente rígida y segura para las mediciones previstas. Si se propone una compensación o corrección, debe documentarse su fundamento y su uso debe ser coherente con el método. El software no puede reconstruir de forma fiable el comportamiento de la probeta a partir de una conexión mecánica inestable.
La adquisición de datos debe capturar los eventos utilizados para calcular las propiedades notificadas. Una frecuencia de adquisición adecuada para una curva de carga lenta y uniforme podría no detectar un pico de par breve o describir adecuadamente un fallo repentino. Solicite pruebas de que los ajustes de medición y registro son apropiados para las condiciones de carga especificadas. También importan los ajustes de filtrado: un suavizado excesivo puede modificar un pico, ocultar un deslizamiento o alterar la forma aparente de la curva.
La calibración debe abarcar los canales utilizados en el ensayo, incluidos el par y, cuando corresponda, el ángulo y la fuerza axial. Revise la trazabilidad, el rango de calibración, la incertidumbre de medición y la configuración incluida en el certificado. Un transductor calibrado contribuye a la confianza en la medición, pero el conjunto montado también debe comprobarse para verificar la alineación, la ausencia de movimientos y el funcionamiento correcto.
Los dispositivos de fijación y las condiciones de carga determinan si el resultado es significativo
En los ensayos torsionales, la sujeción de la probeta es una parte fundamental del procedimiento. El método aplicable establece cómo se sujeta el tornillo y qué parte se somete a carga. Los cambios en la longitud de sujeción o en la geometría expuesta pueden modificar la respuesta medida. Una posición de sujeción elegida por el operador por comodidad puede producir un resultado repetible que no represente el ensayo especificado.
El dispositivo de fijación debe impedir movimientos no deseados sin causar daños que predominen en el fallo. El deslizamiento puede parecer una rotación de la probeta; una sujeción demasiado agresiva puede crear una ubicación de fallo artificial. Después del ensayo, el operador debe poder distinguir entre el fallo del tornillo, el movimiento de la sujeción, el fallo del dispositivo o los daños causados durante la preparación. Registrar la ubicación del fallo facilita revisar esta distinción.
La conexión con la cabeza del tornillo también requiere atención. El ajuste del destornillador, la profundidad de acoplamiento, el desgaste y la alineación coaxial pueden influir en la transmisión del par. Si el destornillador se desacopla o daña el alojamiento antes del punto final previsto, el máximo registrado podría reflejar la limitación de la conexión de accionamiento. El laboratorio necesita un método definido para identificar y gestionar estos eventos.
Los ensayos de inserción y autorroscado requieren una interacción controlada entre el tornillo y el medio de ensayo. Entre las variables pertinentes están el material especificado por el método, las dimensiones de la probeta, el soporte, la preparación del orificio cuando corresponda, la profundidad de inserción y las condiciones de rotación. Un cambio en la preparación del bloque puede modificar el resultado incluso si la medición del par se mantiene estable.
La carga axial requiere especial atención. Durante la inserción, el tornillo avanza a lo largo de su eje y el equipo debe permitir ese movimiento mientras mantiene las condiciones prescritas. Una cabeza restringida de forma rígida, la presión no controlada del operador o un mecanismo de avance inadecuado pueden introducir fuerzas que afecten al par medido. Para evaluar el autorroscado, verifique que el sistema propuesto pueda aplicar, medir y controlar la carga axial según lo requiera el procedimiento aplicable.
La velocidad programada por sí sola no demuestra que la carga esté controlada. La máquina debe mantener el comportamiento requerido a medida que cambia la resistencia, incluso durante el acoplamiento y el fallo. Revise la gama de velocidades disponible, el rendimiento del control, el recorrido y el comportamiento de parada en relación con el método. Los requisitos numéricos publicados deben consultarse en la edición aplicable de la norma; un valor copiado de un folleto o de un procedimiento de laboratorio antiguo podría referirse a una condición de ensayo distinta.
Estos detalles de configuración también afectan a las comparaciones entre laboratorios. Dos resultados identificados como «par máximo» pueden proceder de diferentes condiciones de sujeción, medios de ensayo, profundidades de inserción o reglas de procesamiento. Antes de considerar una diferencia como prueba de un cambio en el producto, confirme que las mediciones corresponden al mismo procedimiento y a la misma propiedad.
Exija un software que conserve las pruebas que respaldan el resultado
El software debe calcular cada propiedad notificada utilizando las definiciones y el método de análisis requeridos por el método seleccionado. Una función genérica de «par de fluencia» podría utilizar un algoritmo desarrollado para otra aplicación. El laboratorio debe comprender cómo identifica el sistema los puntos pertinentes de la curva, establece cualquier pendiente de referencia y determina el punto final.
Conservar el registro de par-ángulo permite revisar estos cálculos. Cuando sean pertinentes la fuerza axial u otros canales, conservar sus registros sincronizados puede ayudar a explicar comportamientos inusuales. Un valor máximo por sí solo ofrece pocas posibilidades de distinguir un fallo normal de la probeta del desacoplamiento del destornillador, el deslizamiento o una interrupción del ensayo.
Compruebe que las exportaciones de datos conserven las unidades, la identificación de la probeta, los ajustes del ensayo y suficiente detalle de medición para su revisión. El informe debe identificar la edición de la norma y el método utilizados, la probeta, las condiciones pertinentes de configuración, los resultados calculados y cualquier desviación o evento anómalo. Los registros trazables ayudan al equipo de calidad a determinar si un resultado inesperado se debe al producto, al procedimiento o al equipo.
El sistema de calidad del laboratorio podría requerir controles adicionales de los registros. Los permisos de usuario, el historial de revisiones, los controles de aprobación y las firmas electrónicas pueden contribuir a satisfacer esas necesidades, pero deben evaluarse por separado de los requisitos del ensayo mecánico. Su presencia no demuestra que la máquina realice correctamente el método ASTM.
La misma distinción se aplica a los criterios de aceptación. ASTM F543 proporciona métodos de ensayo y requisitos dentro de su ámbito; invocarla no establece automáticamente un valor universal de aprobado o no aprobado para el par de todos los diseños de tornillo. Las decisiones de aceptación deben basarse en los requisitos aplicables al producto, los parámetros de diseño u otros criterios justificados. Una plantilla de software que contenga un límite predeterminado no constituye justificación suficiente para liberar un producto.
Formule una declaración sobre el equipo lo bastante específica como para poder verificarla
Una evaluación útil del proveedor le pide al fabricante que relacione el equipo propuesto con los métodos que el laboratorio tiene previsto ejecutar. La respuesta debe identificar los dispositivos de fijación suministrados, los rangos de medición, las funciones de control, las rutinas de análisis y cualquier equipo adicional necesario. Cualquier método no admitido o geometría de tornillo restringida debe quedar clara antes de la compra.
Para una demostración práctica, utilice probetas representativas que abarquen la gama prevista siempre que sea posible. Revise la configuración completa y las curvas registradas, no solo el informe final. Una demostración puede revelar acceso insuficiente para el destornillador, recorrido axial limitado, sujeción inestable o rendimiento de medición deficiente en el extremo inferior de la gama. Sirve para evaluar el equipo, pero no sustituye la cualificación propia del laboratorio ni sus controles de procedimiento.
A continuación, el laboratorio debe documentar un procedimiento que conecte la norma con las operaciones diarias: preparación de las probetas, selección de los dispositivos de fijación, ajustes de carga, reglas de cálculo, comprobaciones del equipo y gestión de ensayos anómalos. Los operadores deben recibir instrucciones suficientes para reconocer una configuración no válida o un ensayo interrumpido antes de considerar que el resultado mostrado constituye evidencia utilizable.
En el caso de un comprobador de par para tornillos óseos ya existente, la misma revisión puede determinar si la carencia corresponde a un dispositivo de fijación, un canal de medición adicional, una limitación de control o el análisis del software. Algunas carencias pueden resolverse mediante una actualización documentada. Otras requieren una plataforma distinta porque la máquina no puede reproducir las condiciones de carga requeridas.
El resultado defendible es una correspondencia demostrada entre el método ASTM F543 seleccionado y la configuración de ensayo instalada. El equipo de calidad debe poder explicar cómo se aplicó la carga al tornillo, cómo se midieron el par y la rotación, cómo se calculó la propiedad notificada y por qué el registro es válido. Esa es la evidencia que debe respaldar una afirmación sobre el equipo.
Deja una respuesta
Búsqueda por palabras clave