



Entradas recientes
 Ensayador de sellado térmico vs. ensayador de tack en caliente: ¿qué normas ASTM se aplican?24-10-2026
 Ensayo de permeabilidad a los gases: ¿presión diferencial o presión igual?24-10-2026
 ISO 9187 y ensayo de fuerza de rotura de ampollas: ¿qué requisitos se aplican?24-10-2026
 ¿Qué mide un equipo de ensayo de penetración de agujas para jeringas durante la inserción?24-10-2026
 ¿Qué requisitos establece la norma ASTM F543 para un torquímetro para tornillos óseos?23-10-2026
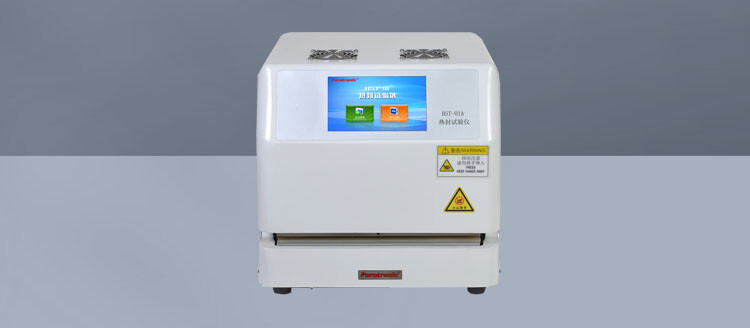
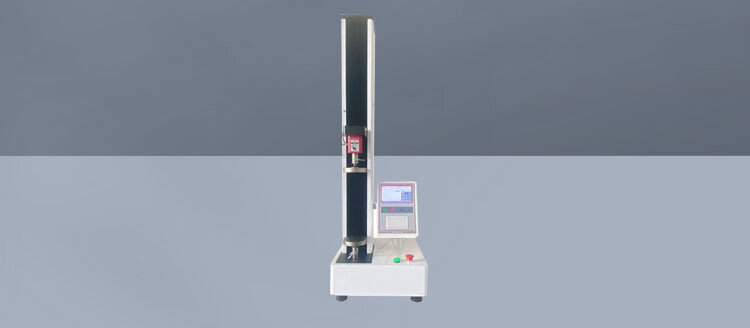
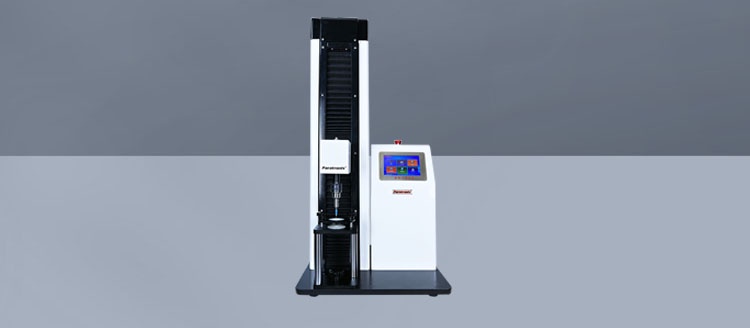
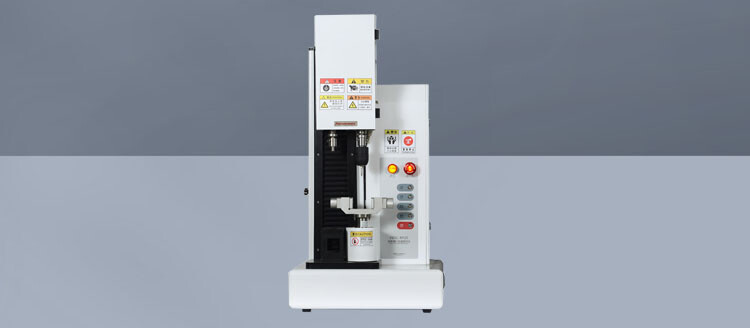
La diferencia entre un equipo de ensayo de termosellado y un equipo de ensayo de adherencia en caliente radica en cuándo se evalúa el sellado. Para un sellado que ya se ha enfriado, el flujo de trabajo habitual combina la preparación de sellados en laboratorio conforme a ASTM F2029 con el ensayo de resistencia del sellado conforme a ASTM F88/F88M. Para un sellado que debe resistir la apertura poco después de que se separen las mordazas de sellado, ASTM F1921/F1921M aborda el ensayo de adherencia en caliente.
Esta diferencia de tiempo determina la elección entre un equipo de ensayo de termosellado y un equipo de ensayo de adherencia en caliente. Un envase puede alcanzar una resistencia adecuada después de enfriarse y, aun así, ser vulnerable mientras el sellado sigue caliente. Por tanto, la elección del equipo empieza por identificar el fallo que se desea investigar y, después, seleccionar el instrumento y el procedimiento correspondientes al método ASTM pertinente.
¿Qué norma ASTM se aplica a cada tarea?
Estas tres normas abordan distintas etapas de la evaluación del sellado. Tratarlas como si fueran intercambiables puede llevar a comprar el equipo equivocado o a extraer conclusiones que el ensayo no permite respaldar.
ASTM F2029 es una práctica para preparar sellados en laboratorio; no sustituye la medición de la resistencia del sellado. ASTM F88/F88M mide la resistencia del sellado, pero no establece las condiciones de sellado utilizadas para producir la probeta. ASTM F1921/F1921M aborda el periodo inicial tras la formación del sellado, cuando el historial térmico y el momento del ensayo afectan considerablemente al resultado.
Un equipo de ensayo de termosellado puede formar el sellado sin medir su resistencia
La terminología de los equipos puede resultar confusa. A menudo, una máquina descrita como «equipo de ensayo de termosellado» es en realidad una termoselladora de laboratorio: presiona el material entre mordazas calientes con ajustes seleccionados de temperatura, presión y tiempo de contacto. El resultado inmediato es una probeta sellada.
Para determinar la resistencia de esa probeta una vez enfriada, por lo general el laboratorio necesita un equipo independiente para ensayar la resistencia del sellado o una máquina de ensayos de tracción adecuada, equipada con mordazas apropiadas y capacidad para medir la fuerza. Algunos instrumentos combinan funciones, por lo que el nombre del producto por sí solo no basta para determinar qué mide realmente una máquina.
En un flujo de trabajo conforme a ASTM F2029 y ASTM F88/F88M, el laboratorio primero prepara sellados en condiciones controladas. Después de enfriarlos y someterlos a cualquier acondicionamiento especificado, corta las probetas y las ensaya según el procedimiento seleccionado. Así se distinguen dos preguntas: «¿En qué condiciones se formó el sellado?» y «¿Cuánta fuerza se necesitó para separarlo?».
Un equipo de ensayo de adherencia en caliente debe gestionar una secuencia diferente. Forma el sellado, deja transcurrir un intervalo definido tras la separación de las mordazas y, luego, aplica una fuerza de separación mientras el sellado sigue caliente. La coordinación precisa de estos eventos es fundamental para la medición. El traslado manual de una probeta tibia a una máquina de ensayos de tracción convencional, por lo general, no permite reproducir un procedimiento controlado de ensayo de adherencia en caliente.
Por qué la resistencia del sellado enfriado no permite predecir de forma fiable la adherencia en caliente
El termosellado consiste en poner en contacto las superficies sellantes bajo calor y presión. La resistencia del sellado a la apertura se desarrolla mediante la unión y el enfriamiento posterior. Por tanto, su comportamiento mecánico puede cambiar sustancialmente entre el momento en que se separan las mordazas y aquel en que el envase alcanza una temperatura estable.
Pensemos en un proceso de envasado vertical en el que el producto se introduce en una bolsa recién formada poco después de realizar el sellado inferior. El peso y el impacto del producto pueden someter ese sellado a una carga antes de que se enfríe. Un resultado satisfactorio de pelado después del enfriamiento no demuestra que el sellado pueda soportar esa carga anterior.
La limitación opuesta también es importante. Un material que desarrolla una adherencia en caliente útil también debe alcanzar una resistencia adecuada después de enfriarse. Según el envase, el sellado terminado puede tener que soportar la manipulación, mantener una apertura uniforme o tolerar procesos posteriores. Los datos de adherencia en caliente por sí solos no permiten establecer esas propiedades.
En la práctica, la diferencia está entre dos etapas del rendimiento.La resistencia del sellado enfriado ayuda a evaluar un sellado ya consolidado; la adherencia en caliente ayuda a evaluar su vulnerabilidad durante la formación y la manipulación inicial. Ambas pueden ser relevantes para el mismo envase, pero cada una requiere sus propias pruebas.
Cómo aplicar conjuntamente ASTM F2029 y ASTM F88/F88M
Un estudio de laboratorio útil analiza un intervalo de condiciones de sellado en lugar de producir un único sellado a una sola temperatura. La temperatura, el tiempo de contacto y la presión interactúan; por ello, cambiar un ajuste sin controlar los demás dificulta la interpretación de los resultados.
ASTM F2029 proporciona un marco para preparar sellados en laboratorio con el fin de evaluar la termosellabilidad. A continuación, el ensayo de esos sellados conforme a ASTM F88/F88M permite observar cómo varía la resistencia del sellado enfriado en las condiciones seleccionadas. Esto ayuda a identificar un intervalo de sellado viable y a comparar estructuras de materiales.
Sin embargo, la fuerza máxima medida no es automáticamente el mejor resultado. Un envase que se pueda abrir mediante pelado puede requerir un comportamiento de apertura controlado. En otras aplicaciones, puede ser prioritario que el sellado permanezca intacto hasta que falle el material circundante. Registre el modo de fallo junto con la fuerza: la separación en la interfaz del sellado, el desgarro de la película o la delaminación pueden indicar limitaciones diferentes.
La manipulación de las probetas también afecta a las comparaciones. ASTM F88/F88M incluye distintas técnicas de sujeción de las probetas, y su flexión puede contribuir a la fuerza medida. Por tanto, los resultados deben indicar la técnica utilizada, así como la anchura de la probeta, la velocidad de ensayo, el acondicionamiento y la medida de fuerza reportada. No deben considerarse directamente intercambiables los valores obtenidos con procedimientos diferentes.
Las condiciones de sellado en laboratorio también deben guardar una relación razonable con la producción. La construcción de las mordazas, la transferencia de calor, el grosor del material y las condiciones de contacto pueden variar entre máquinas. Un estudio de laboratorio ayuda a acotar la ventana del proceso, pero las pruebas de producción determinan si esa ventana puede trasladarse con éxito a la línea de envasado.
¿Qué hace útil un resultado de adherencia en caliente conforme a ASTM F1921/F1921M?
El ensayo de adherencia en caliente es especialmente sensible al tiempo transcurrido entre la formación del sellado y la aplicación de la carga. Durante ese intervalo, el sellado se enfría y cambia su resistencia a la separación. Dos ensayos realizados a la misma temperatura de mordaza pueden producir resultados distintos si varían el tiempo de espera o las condiciones de tracción.
Al comparar materiales, mantenga constantes las condiciones de sellado y ensayo. Al investigar un problema de producción, elija condiciones que representen la etapa vulnerable del proceso real. Un ajuste cómodo del instrumento puede generar datos repetibles sin responder a la pregunta de producción.
Una curva de adherencia en caliente obtenida a distintas temperaturas de sellado suele ser más informativa que un único valor máximo. Muestra en qué condiciones térmicas se desarrolla una resistencia en caliente útil y durante qué intervalo se mantiene ese comportamiento. Un material con una fuerza máxima elevada en un intervalo estrecho de temperatura puede ofrecer menos flexibilidad operativa que otro con una resistencia suficiente en un intervalo más amplio.
El mismo razonamiento se aplica al tiempo de espera. Si el envase recibe una carga casi inmediatamente después de separarse las mordazas, un resultado medido tras un intervalo de enfriamiento más largo puede sobreestimar su resistencia práctica. A la inversa, un tiempo de espera de laboratorio inusualmente corto puede imponer una condición que el envase real nunca experimenta.
ASTM F1921/F1921M incluye requisitos específicos del método. Por ello, al seleccionar el equipo hay que determinar qué procedimiento admite el instrumento y cómo controla el sellado, la liberación, el tiempo de espera, la separación y la adquisición de la fuerza. Una afirmación general de «compatibilidad con ASTM» no explica si la configuración propuesta permite realizar el ensayo previsto.
¿Qué configuración se ajusta al problema que está investigando?
Los sellados terminados se abren con demasiada facilidad o de forma irregular
Empiece por ensayar la resistencia del sellado enfriado conforme a ASTM F88/F88M. Evalúe sellados representativos del envase y documente dónde y cómo fallan. Si la investigación se centra en los ajustes de sellado o en la selección de materiales, añada la preparación controlada de sellados en laboratorio conforme a ASTM F2029.
Esta combinación resulta útil para comparar estructuras de capas sellantes, evaluar cambios en las condiciones de sellado e investigar variaciones en los envases terminados. Por sí sola, no explica un fallo que se produce inmediatamente después de que se abran las mordazas de sellado.
Los sellados se separan durante el llenado rápido o la manipulación inicial
El ensayo de adherencia en caliente cobra relevancia cuando el envase recibe una carga antes de que el sellado haya desarrollado una resistencia adecuada. Algunos ejemplos son la caída del producto sobre un sellado inferior recién hecho o la tensión de la banda sobre una zona que acaba de sellarse.
Utilice ASTM F1921/F1921M para investigar la resistencia inicial del sellado y mantenga las verificaciones de resistencia del sellado enfriado cuando también sea importante el rendimiento del envase terminado. Examine también la propia línea: una mala alineación, arrugas, contaminación o un contacto irregular de las mordazas pueden causar fallos que los datos de adherencia en caliente del material, por sí solos, no resolverán.
Se debe utilizar una nueva película o laminado en una línea existente
Puede que se necesiten ambas mediciones. El termosellado en laboratorio y el ensayo de resistencia del sellado enfriado ayudan a determinar si la estructura forma un sellado terminado aceptable. El ensayo de adherencia en caliente ayuda a evaluar si ese sellado desarrolla resistencia con suficiente rapidez para la secuencia operativa de la línea.
En los laminados de alta barrera, el rendimiento de barrera no determina el rendimiento del sellado. La capa sellante y el comportamiento de transferencia de calor de toda la estructura influyen en la respuesta al sellado. En el envasado farmacéutico, la evaluación pertinente del sellado también depende del diseño del envase y de los requisitos de apertura; la adherencia en caliente es relevante cuando la carga inicial supone un riesgo práctico.
Qué determinar antes de comprar el equipo
Defina el flujo de trabajo necesario antes de comparar las especificaciones de los instrumentos. Así se detectan carencias que pueden pasar inadvertidas al evaluar máquinas únicamente por su intervalo de temperatura o su capacidad máxima de fuerza.
- Defina la probeta. Determine si el ensayo se realizará con sellados preparados en laboratorio, sellados cortados de envases terminados o ambos, y describa los materiales y grosores implicados.
- Especifique el procedimiento de ensayo. Indique la norma ASTM, el método o la técnica aplicable y las condiciones necesarias para realizar comparaciones significativas.
- Adapte la capacidad de medición al material. El intervalo de fuerza, la resolución, las mordazas y la manipulación de las probetas deben ser adecuados al comportamiento previsto, especialmente en el caso de sellados débiles o que se abren mediante pelado.
- Examine el control térmico y temporal. En el termosellado, evalúe cómo controla el equipo las condiciones de las mordazas. Para la adherencia en caliente, incluya el control del tiempo de espera y la sincronización de la liberación y la aplicación de la carga.
- Compruebe los datos registrados. Los informes útiles relacionan los resultados con las condiciones de sellado, los ajustes del ensayo, los detalles de las probetas y las observaciones sobre el fallo.
También conviene prestar atención al soporte de calibración y mantenimiento. La temperatura indicada no describe todos los aspectos de la transferencia de calor a la probeta, y un ajuste de presión nominal no demuestra por sí solo que el contacto sea uniforme. Un estado constante de las mordazas, una alineación adecuada y sistemas de medición verificados contribuyen a que el trabajo sea reproducible.
Al consultar una configuración con un fabricante de instrumentos para ensayos de envases como Paratronix Instruments Co., Ltd., facilite la estructura del material, el problema de producción y el flujo de trabajo ASTM previsto. Esto proporciona al proveedor una base concreta para proponer el termosellado en laboratorio, la medición de la resistencia del sellado enfriado, el ensayo de adherencia en caliente o una combinación de funciones.
El ensayo de resistencia del sellado no demuestra la integridad del envase
Una última distinción permite evitar un error de interpretación habitual: que una tira ensayada presente una resistencia elevada no demuestra que todo el envase sea hermético. El ensayo de resistencia del sellado mide la resistencia mecánica en la zona muestreada. Un canal, un poro o un defecto localizado en otro punto pueden requerir un ensayo de integridad independiente, adecuado para el envase.
Esto es importante al establecer los criterios de aceptación. Ni una elevada resistencia del sellado enfriado ni un resultado favorable de adherencia en caliente constituyen un criterio universal de aceptación de la calidad del envase. Los límites de aceptación deben reflejar el uso del envase, las cargas previstas, los requisitos de apertura y otras verificaciones de rendimiento pertinentes.
Para seleccionar el equipo, empiece por el momento en que el sellado debe rendir. Utilice ASTM F2029 para facilitar la preparación controlada de sellados en laboratorio, ASTM F88/F88M para medir la resistencia del sellado enfriado y ASTM F1921/F1921M cuando la cuestión sea la resistencia poco después del sellado. Esta secuencia vincula la compra con un problema de envasado medible.
Deja una respuesta
Búsqueda por palabras clave