



Entradas recientes
 Probadores de resistencia a la tracción del papel: ¿Qué mordazas y células de carga necesita?21-11-2026
 ¿Son compatibles los equipos de ensayo de tracción para películas delgadas con la norma ASTM D882? Qué debe comprobar21-11-2026
 Pruebas de permeabilidad al aire de películas plásticas: métodos y aplicaciones21-11-2026
 ¿Qué mide un probador de fricción de plano inclinado en el papel kraft?20-11-2026
 ¿Qué mide un medidor de fricción de plano inclinado TAPPI T548?20-11-2026
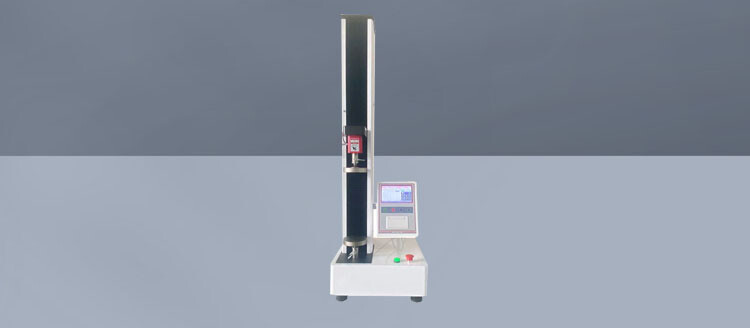
¿Son compatibles los probadores de tracción de películas delgadas con ASTM D882? Muchos lo son, pero la compatibilidad depende de la configuración y de cómo se realiza el ensayo, no simplemente del nombre del instrumento o de su capacidad máxima de fuerza. Una evaluación técnicamente sólida abarca la preparación de las probetas, la sujeción, la medición de fuerza, la velocidad de separación, la medición de la extensión, el acondicionamiento, los cálculos y la elaboración de informes.
Para quien evalúa el equipo, la pregunta práctica es si elsistema de ensayo completo puede realizar el procedimiento aplicable con la película real. Una máquina puede tener una célula de carga adecuada y, aun así, producir resultados poco fiables porque la probeta flexible se desliza, la película delgada se rompe en las mordazas o el software calcula el módulo a partir de datos de extensión inadecuados. ASTM D882 es la referencia que rige el ensayo; antes de aprobar una configuración, confirme la edición especificada por el cliente, el procedimiento del laboratorio o los requisitos de compra. [1]
Qué significa en la práctica la compatibilidad con ASTM D882
ASTM D882 abarca las propiedades de tracción de láminas de plástico delgadas, incluidas las películas con un espesor inferior a 1,0 mm. Su alcance también explica las limitaciones pertinentes al comparar resultados, especialmente cuando difieren la preparación de las probetas, las condiciones de ensayo o la anisotropía del material. La norma debe leerse en su totalidad y no tratarse como una lista de especificaciones de la máquina. [1]
Una distinción útil es quela idoneidad del equipo no equivale a un resultado de ensayo conforme. El probador proporciona movimiento controlado y mediciones; el laboratorio también debe preparar probetas representativas, seleccionar las condiciones aplicables, realizar el procedimiento e informar los datos requeridos. ASTM no certifica un probador en particular solo porque un proveedor lo describa como «compatible con ASTM D882».
Comience la evaluación con los materiales y resultados previstos: espesor y ancho de la película, fuerza de rotura esperada, elongación probable, dirección de ensayo y si se requiere resistencia a la tracción, elongación o módulo. Estos datos determinan si la célula de carga, el conjunto de mordazas, el recorrido y el método de medición propuestos son adecuados.
Compruebe el sistema frente al ensayo real
1. Rango de fuerza: evalúe el límite inferior, no solo la capacidad
Una máquina de alta capacidad no es automáticamente un buen probador de películas delgadas. Estime el rango de fuerza esperado basándose en la experiencia con el material o en ensayos preliminares, incluidas las fuerzas cercanas al límite elástico y a la rotura. A continuación, compruebe si esas fuerzas se encuentran dentro del rango verificado delsistema de medición instalado, y no simplemente por debajo de la capacidad nominal de la célula de carga.
Solicite el certificado de calibración, los puntos verificados, la clasificación de exactitud aplicable y las condiciones en las que se comprobó el sistema. ASTM E4 aborda la verificación de los sistemas de medición de fuerza en máquinas de ensayo; la clasificación y el rango verificado deben interpretarse teniendo en cuenta los requisitos del método seleccionado y el procedimiento del laboratorio. La especificación de resolución del fabricante, por sí sola, no demuestra la exactitud de la fuerza. [2]
Si una familia de productos incluye tanto películas muy débiles como laminados más resistentes, es posible que una sola célula de carga no cubra adecuadamente todas las aplicaciones. Compruebe si cambiar las células afecta el estado de calibración, los dispositivos de sujeción o la configuración del software.
2. Mordazas: evite tanto el deslizamiento como los daños en la probeta
Las mordazas para películas delgadas deben sujetar la probeta con firmeza sin cortarla, aplastarla ni crear una concentración de tensiones dominante en el borde de la mandíbula. Tenga en cuenta el ancho de la probeta, la fricción superficial, la rigidez de la película y la idoneidad de las caras de las mordazas o de los revestimientos para el material. Las mordazas neumáticas pueden ofrecer una sujeción ajustable, pero aun así es necesario verificar la presión y la selección de las caras de las mordazas.
Durante un ensayo de aceptación, marque la probeta cerca de las mordazas o utilice otro método de observación adecuado para detectar movimientos. Revise las roturas cerca de las mandíbulas, las indentaciones visibles, las marcas de las mordazas y las curvas irregulares de fuerza-extensión. Una rotura en la mordaza es motivo para investigar la configuración y aplicar el tratamiento de resultados de ensayo indicado por la norma; por sí sola, no demuestra que el probador esté defectuoso.
La alineación también es importante. Confirme que las caras de las mordazas estén a escuadra y centradas, y que la probeta se coloque sin arrugas ni torsión. Un dispositivo que funcione bien con una película rígida puede necesitar caras o ajustes diferentes para una película de envasado extensible y resbaladiza.
3. Velocidad de ensayo y recorrido: evalúelos conjuntamente
ASTM D882 especifica las condiciones de ensayo y los criterios de selección; la velocidad de separación aplicable debe seleccionarse de acuerdo con la norma y el comportamiento del material, en lugar de utilizar una única velocidad predeterminada para todas las películas. Verifique que la máquina pueda ajustar y mantener la velocidad requerida con las mordazas y la célula de carga propuestas instaladas. [1]
En el caso de películas extensibles, calcule el recorrido a partir de la separación inicial entre las mordazas más la extensión prevista, y deje espacio para los dispositivos y para un funcionamiento seguro. La carrera total del travesaño indicada en el catálogo puede no coincidir con elrecorrido útil de la probeta. Pida al proveedor que especifique la distancia disponible entre las caras de las mordazas durante todo el ensayo y cualquier límite impuesto por las protecciones o los accesorios.
Por el contrario, un material que falla con poca extensión puede requerir un mejor control y medición en un desplazamiento corto. En ambos casos, solicite una demostración con material representativo en lugar de basarse únicamente en una especificación de velocidad sin carga.
La extensión y el módulo requieren una revisión aparte
La resistencia a la tracción y la elongación a la rotura pueden no exigir lo mismo a la medición de la extensión que el módulo. A deformaciones pequeñas, la flexibilidad de la máquina, el asentamiento de las mordazas, el juego y el deslizamiento de la probeta pueden representar una parte importante del desplazamiento indicado. Por lo tanto, no debe suponerse que el recorrido del travesaño equivale a la extensión de la longitud calibrada de la probeta en todas las configuraciones.
Determine cómo mide la extensión el sistema y cómo utiliza esa medición el procedimiento seleccionado de ASTM D882. Si se propone un extensómetro o un dispositivo sin contacto, pregunte por su rango de medición, resolución, calibración, requisitos de instalación o marcado y compatibilidad con películas delgadas, transparentes o que se dañen fácilmente. ASTM E83 abarca la verificación y clasificación de los sistemas de extensometría; utilícela cuando corresponda al dispositivo y a los requisitos del ensayo. [3]
Inspeccione también el cálculo del módulo en el software. ¿Puede el operador identificar la parte pertinente de la curva, controlar o documentar el método de cálculo y conservar los datos brutos de fuerza y extensión? Un botón del software con la etiqueta «módulo» no basta para demostrar que el cálculo se ajusta al método requerido.
La preparación de las probetas puede invalidar una buena comparación de equipos
Cuando dos laboratorios obtienen valores diferentes, el probador es solo una posible causa. La orientación de la película, la geometría de las tiras, la calidad de los bordes, la medición del espesor y el acondicionamiento pueden afectar al resultado. ASTM D882 aborda la preparación de las probetas y el procedimiento de ensayo; siga la edición especificada y registre las decisiones tomadas. [1]
- Corte tiras limpias y uniformes. Las muescas, los bordes irregulares o el estiramiento durante el corte pueden provocar una rotura prematura. Compruebe que el cortador produzca la geometría requerida por el procedimiento aplicable.
- Distinga las direcciones de máquina y transversal. Ensaye e identifique cada dirección pertinente por separado; no combine los resultados sin una justificación técnica.
- Mida el espesor de forma adecuada. Los cálculos de resistencia dependen del área de la sección transversal original. Utilice un método adecuado para medir el espesor y documente las mediciones empleadas en cada cálculo.
- Controle el acondicionamiento y el entorno de ensayo. Confirme las condiciones y los tiempos requeridos por la norma o la especificación acordada. Registre las desviaciones justificadas en lugar de aplicar silenciosamente los valores predeterminados del laboratorio.
- Mantenga la trazabilidad de la identidad de la muestra. Registre el material, el lote, la orientación, el método de preparación, el operador y la fecha de ensayo para poder investigar resultados atípicos.
En las películas de envasado, la estructura multicapa y los recubrimientos superficiales también pueden afectar a la sujeción y al comportamiento aparente. Si una especificación exige ensayar un laminado acabado, evalúe ese laminado en lugar de sustituirlo por una película monocapa más conveniente durante la aceptación del equipo.
Ensayo práctico de aceptación para equipos de compras
Antes de emitir una orden de compra o aprobar la instalación, convierta la norma y la aplicación en un plan de ensayo acordado. La siguiente secuencia ayuda a distinguir una afirmación de compatibilidad plausible de una capacidad demostrada.
- Defina el procedimiento aplicable. Identifique la edición de ASTM D882, los requisitos del cliente, los materiales, las direcciones de ensayo y las propiedades requeridas. Anote cualquier desviación acordada.
- Envíe probetas representativas. Incluya materiales exigentes cuando corresponda: una película que requiera poca fuerza, una superficie resbaladiza y un producto de alta elongación. Proporcione instrucciones de preparación y acondicionamiento.
- Revise la configuración propuesta. Confirme la célula de carga y su rango verificado, las mordazas y sus caras, la capacidad de velocidad de separación, el recorrido útil y la medición de la extensión. Incluya los accesorios en la evaluación, en lugar de evaluar únicamente el bastidor.
- Realice y observe el ensayo. Compruebe la colocación de la probeta, la alineación, el deslizamiento, las roturas, las curvas registradas y si la máquina completa el ensayo sin alcanzar un límite de recorrido.
- Audite los resultados. Compare el informe y los cálculos con la norma aplicable y el procedimiento interno. Verifique las unidades, las dimensiones, las condiciones de ensayo, los resultados individuales y cualquier información resumida requerida.
- Acuerde las pruebas de aceptación. Documente los registros de calibración, la configuración, los ajustes del software, la formación y los límites de la aplicación demostrada. Resuelva las discrepancias antes de la aprobación final.
Paratronix Instruments suministra instrumentos y soluciones para ensayos de envases. Al conversar sobre una aplicación con cualquier proveedor, facilite los requisitos de material e informes indicados anteriormente y solicite pruebas específicas para la configuración; una declaración general de compatibilidad no sustituye una evaluación observada o documentada.
Preguntas frecuentes de los evaluadores técnicos
¿Una plantilla de software para ASTM D882 hace que un probador cumpla la norma?
No. Una plantilla puede ayudar a configurar los cálculos y los informes, pero no demuestra la exactitud de la fuerza, la idoneidad de las mordazas, la preparación correcta de las probetas ni las condiciones de ensayo adecuadas. Verifique la plantilla con respecto a la edición aplicable y a la configuración física completa.
¿Se puede utilizar el mismo probador para medir la resistencia a la tracción y el módulo?
Potencialmente, sí, si las mediciones de fuerza y extensión, los controles y los cálculos cumplen los requisitos aplicables a ambas propiedades. El módulo puede exigir más atención a la medición de deformaciones pequeñas y a la flexibilidad del sistema que un ensayo de resistencia a la rotura. Confirme el método y la disposición de medición antes de considerar intercambiables los resultados.
¿Basta con un certificado de calibración para aprobar el sistema?
No. La documentación de calibración respalda la trazabilidad de las mediciones en un rango especificado, pero no demuestra que una película determinada esté bien sujeta ni que el recorrido, la velocidad, la preparación de las probetas y los informes sean adecuados. Combine la revisión de la calibración con un ensayo de aplicación representativo.
Fuentes
- [1] ASTM International, ASTM D882, Standard Test Method for Tensile Properties of Thin Plastic Sheeting. Página oficial de la norma: https://www.astm.org/d0882
- [2] ASTM International,ASTM E4, Standard Practices for Force Calibration and Verification of Testing Machines. Página oficial de la norma: https://www.astm.org/e0004
- [3] ASTM International,ASTM E83, Standard Practice for Verification and Classification of Extensometer Systems. Página oficial de la norma: https://www.astm.org/e0083
Deja una respuesta
Búsqueda por palabras clave