


Entradas recientes
 Prueba de inserción de tornillos óseos frente a prueba de extracción: qué revela cada una13-10-2026
 Ensayo de torsión según ASTM F543: requisitos de utillaje y datos para tornillos óseos13-10-2026
 Cómo elegir una máquina automática de ensayos de tracción: rango de la célula de carga para películas delgadas13-10-2026
 Configuración del comprobador de termosellado según ASTM F2029: temperatura, presión y tiempo de permanencia13-10-2026
 ASTM D642 e ISO 12048: Requisitos para los ensayos de compresión de envases12-10-2026

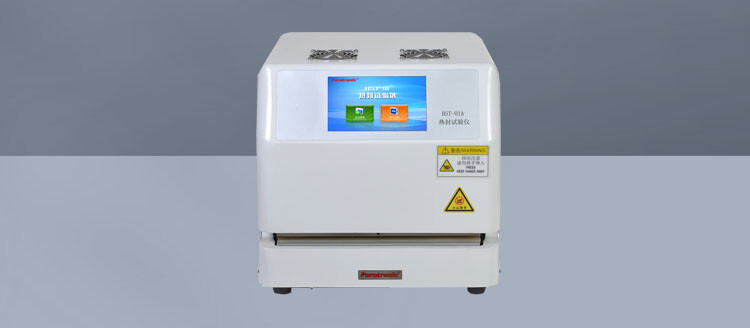
Un sellado de laboratorio repetible conforme a ASTM F2029 depende de la interacción de tres ajustes: temperatura de las mordazas, presión de sellado y tiempo de contacto. No existe una combinación universal adecuada para todas las películas de envasado. Una configuración eficaz parte de la estructura del material y del proceso de sellado previsto, y luego verifica que el sellador térmico proporcione condiciones constantes en la probeta. Los ajustes que muestra el equipo, por sí solos, no demuestran que dos muestras hayan estado expuestas a condiciones de sellado equivalentes.
Para los evaluadores técnicos, el objetivo inmediato es establecer una ventana de sellado justificable: un rango de condiciones que produzca sellos que cumplan los requisitos definidos sin distorsiones ni daños inaceptables. ASTM F2029 establece una práctica para realizar sellados térmicos de laboratorio con el fin de evaluar la termosellabilidad de materiales flexibles de barrera. No proporciona una receta de producción universal, y preparar sellos conforme a esta práctica no demuestra por sí mismo la integridad del envase ni el cumplimiento normativo.
Defina la comparación antes de configurar el equipo
La configuración debe reflejar la decisión que el ensayo debe respaldar. Comparar formulaciones alternativas de sellante requiere un método de laboratorio controlado que permita detectar diferencias entre materiales. Investigar un proceso de envasado existente requiere condiciones de laboratorio que tengan una relación significativa con dicho proceso. Estos objetivos pueden llevar a elegir distintas configuraciones de mordaza, tiempos de contacto y rangos de temperatura.
Empiece por identificar las superficies que se unirán. Registre la estructura de la película, el espesor nominal, la identidad del sellante, si se conoce, y la orientación de sellado. El contacto entre sellante y sellante y el contacto entre sellante y otro sustrato son interfaces distintas. En los laminados, las capas entre la mordaza calentada y la interfaz de sellado afectan la transferencia de calor, aunque la química del sellante no cambie.
Defina qué se considerará un resultado aceptable antes de evaluar las condiciones. Las pruebas posteriores de resistencia del sellado pueden ser fundamentales, pero también importan el aspecto y el modo de fallo. Una fuerza medida elevada acompañada de desgarro de la película, delaminación o deformación considerable debe interpretarse en función de los requisitos del envase. Por ejemplo, en los envases farmacéuticos pelables, el comportamiento de apertura puede imponer requisitos que un enfoque centrado en maximizar la resistencia pasaría por alto.
Utilice la edición aplicable de ASTM F2029 para establecer los requisitos del equipo, la preparación, el procedimiento y los detalles de presentación de resultados. Los principios de configuración que se indican a continuación ayudan a los evaluadores a comprender y controlar las variables; aun así, un método documentado basado en una norma debe seguir las disposiciones pertinentes de esta.
Temperatura: verifique las mordazas y tenga en cuenta la interfaz
El ajuste de temperatura del instrumento describe el sistema de calentamiento controlado. El sellado se forma en la interfaz entre los materiales en contacto. Durante un tiempo de contacto limitado, es posible que dicha interfaz no alcance la temperatura de la mordaza, sobre todo cuando el calor debe atravesar una estructura multicapa. Por tanto, la misma temperatura indicada puede producir resultados diferentes con distintas películas o configuraciones de calentamiento.
Determine si se calienta una mordaza o ambas, y registre por separado la temperatura controlada de cada una. Identifique también la superficie de la mordaza, cualquier recubrimiento protector y la superficie opuesta o la disposición del soporte. Un cambio en el material de recubrimiento, su estado o el soporte puede modificar la transferencia de calor y el contacto, aunque el valor de consigna de temperatura se mantenga constante.
Antes de preparar las probetas, deje que el sistema se estabilice y verifique la temperatura con un método de medición calibrado y adecuado. En la medida que permita el equipo, la medición debe representar la superficie de sellado pertinente. La ubicación y el contacto del sensor afectan la lectura, por lo que se debe utilizar un procedimiento de verificación uniforme. Es posible que un sensor del controlador integrado en el interior de una mordaza y una medición independiente en la superficie indiquen valores distintos; esa diferencia debe interpretarse, no corregirse automáticamente.
Compruebe la distribución de temperatura en toda el área utilizada para las probetas. Si una mordaza ancha tiene una zona más fría, los resultados pueden depender de dónde se coloque la probeta. Una colocación uniforme puede controlar esa variación durante un estudio, pero no resuelve un problema de falta de uniformidad subyacente. Evalúe también el comportamiento de la temperatura durante ciclos repetidos: una estabilidad aceptable en reposo no demuestra necesariamente una recuperación suficiente al ritmo de ensayo previsto en el laboratorio.
Para una exploración inicial de la temperatura, mantenga constantes la presión y el tiempo de contacto. Seleccione el rango inicial a partir de la información disponible sobre el material, trabajos validados anteriores o ensayos exploratorios. Amplíe el rango lo suficiente para observar la formación del sellado y el inicio de comportamientos inaceptables, sin llegar a condiciones que dañen claramente el material. No existe un rango de temperatura genérico justificable para todas las estructuras de envases flexibles.
Cerca de la transición entre una unión débil y sellos útiles, los incrementos menores de temperatura pueden revelar si la ventana de uso es amplia o estrecha. Registre observaciones sobre contracción, adherencia a la mordaza, arrugas, desplazamiento del sellante y delaminación junto con los resultados de resistencia. Una curva de resistencia ascendente, por sí sola, puede ocultar un deterioro del sellado.
Presión: distinga entre la presión de suministro neumático y la carga sobre la probeta
La presión establece el contacto entre las superficies de sellado. Un contacto insuficiente o irregular puede dejar discontinuidades y hacer que la transferencia de calor no sea uniforme. Sin embargo, aumentar la presión no mejora necesariamente el sellado. Una carga excesiva puede deformar la probeta o desplazar el sellante reblandecido; el resultado dependerá de la estructura del material, la temperatura y el tiempo de contacto.
La lectura de un regulador neumático puede indicar la presión de suministro del cilindro, no la presión aplicada en el sellado. La carga que ejercen las mordazas depende del actuador y de la disposición mecánica. La presión de contacto media nominal también depende del área de contacto efectiva. Por tanto, no se puede dar por sentado que dos instrumentos aplican una presión de sellado equivalente cuando funcionan con el mismo ajuste del regulador.
Determine cómo define, controla y comunica la presión el sellador. Si el equipo indica la fuerza de las mordazas, registre ese valor y las dimensiones pertinentes de las mordazas. Si indica la presión de contacto calculada, establezca la base del cálculo. En las mordazas estampadas o dentadas, la huella nominal de sellado y la superficie real de contacto son distintas; por ello, las comparaciones requieren una descripción clara de la geometría de las mordazas.
Antes de ajustar la presión para corregir sellos inconsistentes, inspeccione la alineación, el paralelismo, la limpieza y el estado del soporte. Los métodos adecuados de impresión de contacto o los medios indicadores de presión pueden ayudar a identificar una carga irregular si se utilizan dentro de sus limitaciones. Un soporte desgastado o una mordaza contaminada pueden producir defectos localizados que un ajuste de presión más alto solo enmascararía.
Una vez establecido un contacto uniforme, elija una presión controlada para el primer estudio de temperatura. Evalúe más a fondo la presión si el aspecto del sellado, la variabilidad o el proceso de producción previsto indican que puede ser un factor sensible. Registre explícitamente el ajuste de carga; expresiones como «presión normal» no permiten realizar una comparación reproducible.
Tiempo de contacto: determine qué mide el temporizador
El tiempo de contacto controla cuánto tiempo está expuesto el material a las condiciones de sellado. Un tiempo más prolongado puede permitir que llegue más calor a la interfaz y posibilitar la formación del sellado a una temperatura de mordaza más baja. También puede aumentar la distorsión u otros daños térmicos. Por tanto, la temperatura y el tiempo de contacto deben evaluarse como variables interdependientes.
Confirme qué evento inicia y detiene el temporizador del sellador. Según el sistema de control, el intervalo mostrado puede corresponder a una orden de accionamiento, al contacto de las mordazas detectado o a otro punto definido del ciclo. El movimiento de las mordazas y el aumento de presión pueden influir en la exposición efectiva. Estas diferencias son especialmente importantes al comparar ciclos de sellado cortos entre instrumentos.
Cuando los tiempos de contacto cortos sean importantes para la evaluación, verifique la temporización mediante una medición adecuada del movimiento o de la carga de las mordazas. La resolución que muestra el temporizador no demuestra la exactitud ni la repetibilidad del ciclo de sellado completo. El registro del ensayo debe identificar la definición del tiempo y el método de verificación con suficiente detalle para que otro laboratorio comprenda la exposición.
Después de identificar una zona de temperatura prometedora con un tiempo de contacto determinado, repita algunas condiciones seleccionadas con otros tiempos pertinentes. Esto revela si el material tiene una zona de funcionamiento útil o si solo funciona con una combinación estrecha. Mantenga constantes el intervalo antes del ensayo de resistencia y el acondicionamiento de las probetas, ya que los resultados obtenidos en distintas etapas de enfriamiento pueden no ser comparables.
Si la aplicación depende de la resistencia inmediatamente después de abrirse las mordazas, evalúe ese requisito con un método adecuado de resistencia en caliente (hot tack). La resistencia medida después de que el sellado se haya enfriado no demuestra su capacidad para soportar una carga mientras aún está caliente.
Establezca una ventana de sellado mediante una secuencia controlada
Cambiar los tres parámetros al mismo tiempo dificulta diagnosticar los resultados deficientes. Un estudio por etapas ofrece una ruta más clara desde la configuración inicial hasta una ventana de funcionamiento útil:
- Establezca la configuración mecánica. Confirme la interfaz de sellado, la configuración de las mordazas, la limpieza de las superficies de contacto, la alineación y una condición de carga adecuada.
- Evalúe la temperatura con presión y tiempo de contacto fijos. Determine cuándo empiezan a formarse los sellos, cuándo el rendimiento se vuelve aceptable y cuándo aparecen daños o modos de fallo indeseables.
- Evalúe distintos tiempos de contacto alrededor de la zona prometedora. Examine cómo cambia el rango de temperatura útil con el tiempo de exposición.
- Evalúe la sensibilidad a la presión cuando sea pertinente. Determine si las variaciones razonables de carga afectan la continuidad, la resistencia, el aspecto o el modo de fallo.
- Repita algunas condiciones seleccionadas. Incluya tanto condiciones cercanas a los límites aparentes como un punto de funcionamiento candidato para evaluar la repetibilidad.
Utilice preparaciones de sellado independientes para examinar la variación del proceso. Varias tiras cortadas de una misma probeta sellada pueden caracterizar la variación dentro de ese sellado, pero no representan plenamente la repetibilidad entre ciclos de sellado. Mantenga clara esta distinción al organizar los resultados y comunicar el número de muestras.
Si la evaluación posterior prevista consiste en ensayos de resistencia del sellado conforme a ASTM F88/F88M, controle de manera uniforme la preparación de las probetas y la técnica de ensayo elegida. Mantenga constantes la orientación, el ancho y el acondicionamiento de las tiras, la velocidad de ensayo y la sujeción de las probetas, de acuerdo con el método aplicable. De lo contrario, las diferencias introducidas durante el ensayo de resistencia podrían atribuirse erróneamente a la configuración de termosellado.
Interprete los datos de fuerza junto con el modo de fallo observado. La separación en la interfaz de sellado, el fallo cohesivo, el desgarro de la película y la delaminación del laminado indican límites distintos. Cuando el sustrato falla antes de que se separe el sellado, es posible que la fuerza medida no identifique la resistencia máxima de la interfaz de sellado. Un registro de resultados útil permite mantener visibles estas distinciones.
Identifique problemas de configuración antes de descartar el material
Una dispersión amplia con una receta sin cambios debe dar lugar a una revisión de la configuración. Compruebe la colocación de las probetas, la contaminación de las superficies, las arrugas, la alineación de las mordazas, la recuperación de temperatura y la uniformidad de la carga. Examine también la manipulación y el corte de las probetas. Repetir los mismos ajustes nominales sin investigar estas variables puede generar más datos sin resolver la incertidumbre.
Un sellado que parece continuo, pero presenta una resistencia baja, puede deberse a un calentamiento insuficiente de la interfaz, a una interfaz de sellado inadecuada, a contaminación o a un problema en el ensayo posterior. Aumentar la temperatura de inmediato puede ocultar la causa. Primero determine si la debilidad se presenta de manera uniforme en todo el sellado y si el fallo sigue la interfaz adherida o se produce en otra capa.
Los buenos resultados de laboratorio también deben trasladarse cuidadosamente a producción. Una selladora de producción puede diferir en la geometría de las mordazas, la recuperación térmica, la dinámica de carga, la velocidad de línea y la manipulación de la película. La ventana de laboratorio aporta evidencia para comparar materiales y desarrollar procesos; las condiciones de producción seleccionadas deben evaluarse en el equipo previsto.
Documente las condiciones para que otro laboratorio pueda reproducirlas
Un informe que incluya únicamente la temperatura, la presión y el tiempo de contacto deja un margen considerable para la ambigüedad. Incluya la identificación y orientación del material, la identificación del sellador, las dimensiones y la configuración de las superficies de las mordazas, la disposición de calentamiento, los recubrimientos o soportes, las definiciones de los parámetros y los registros de verificación pertinentes. Registre el acondicionamiento, la secuencia de sellado, las preparaciones independientes y el intervalo antes de los ensayos posteriores.
Indique la edición de la norma y señale cualquier desviación del procedimiento especificado. Presente los resultados junto con observaciones sobre el aspecto del sellado y el modo de fallo, además del método de ensayo posterior. No describa un material o envase como «certificado según ASTM F2029» únicamente porque se hayan preparado sellos de laboratorio conforme a esta práctica; el uso de un método y la aceptación de un envase son afirmaciones distintas.
El ajuste candidato debe seleccionarse teniendo en cuenta los límites del rendimiento aceptable y la variación prevista durante el uso. Es más fácil justificar una condición que se encuentre holgadamente dentro de una ventana de sellado demostrada que otra en la que un pequeño cambio de temperatura, contacto o tiempo de contacto provoque un fallo. Cuando ese margen sea estrecho, la siguiente decisión es si resulta práctico aplicar un control de proceso más estricto o si el material y la configuración de sellado requieren un mayor desarrollo.
Deja una respuesta
Búsqueda por palabras clave