




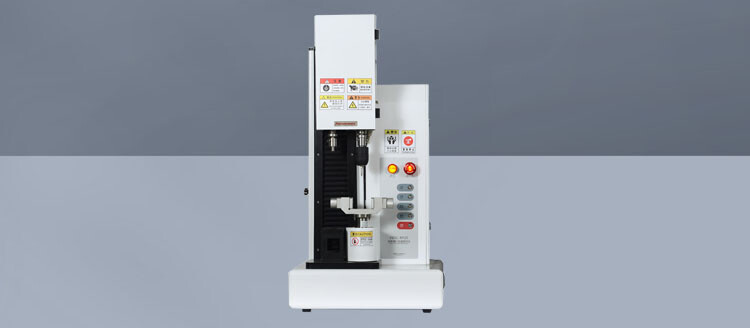
Qué mide un comprobador del rendimiento de autorroscado de tornillos óseos
Un comprobador del rendimiento de autorroscado de tornillos óseos es un sistema de ensayo mecánico que se utiliza para caracterizar cómo un tornillo forma una rosca y avanza dentro de un material de ensayo especificado. Registra la fuerza axial y el par de rotación durante una secuencia de inserción controlada. Las mediciones obtenidas ayudan a los ingenieros a comparar diseños de tornillos, investigar cambios de fabricación y documentar el rendimiento bajo condiciones de laboratorio repetibles.
El rendimiento de autorroscado depende de la interacción entre los elementos cortantes del tornillo, el orificio preparado y el material circundante. La fuerza axial actúa a lo largo del eje del tornillo, mientras que el par de inserción se opone a la rotación alrededor de ese eje. Ambas señales pueden cambiar durante el ensayo, por lo que un único valor máximo quizá no permita determinar si un diseño empieza a cortar con facilidad o mantiene un avance estable.
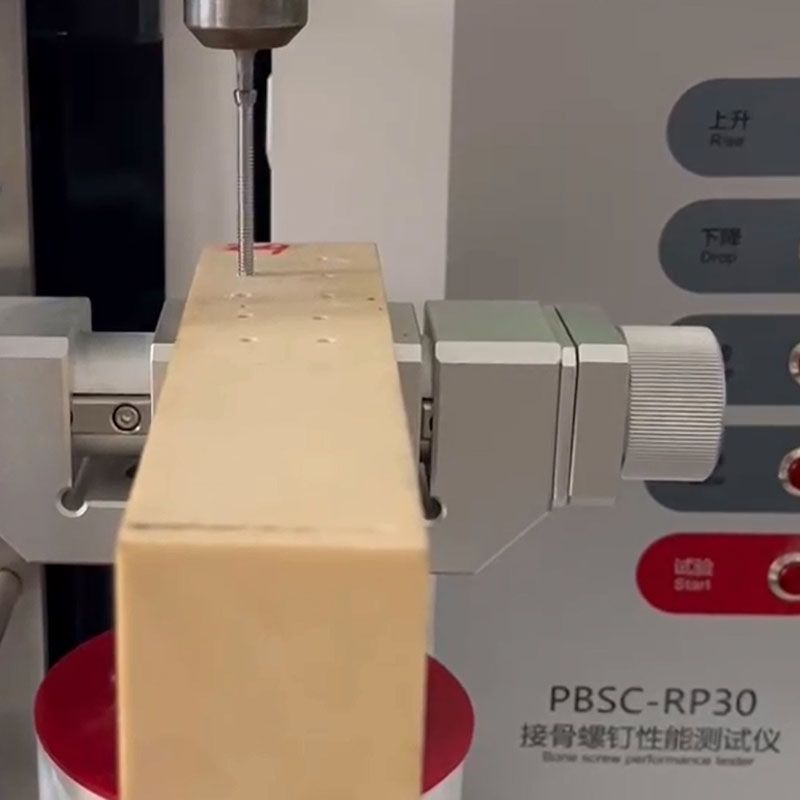
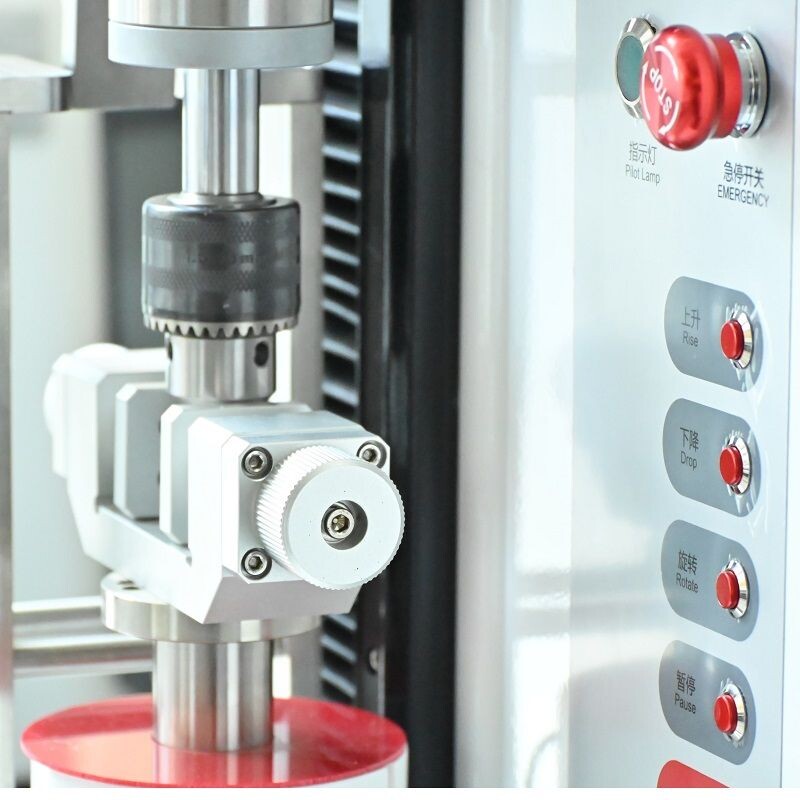
Un sistema típico combina un accionamiento rotativo, un mecanismo de carga o desplazamiento axial, transductores de fuerza y par, un soporte para la muestra y un software de adquisición de datos. Según la configuración, el equipo puede controlar la carga axial, el recorrido axial, la velocidad de rotación o una combinación de estos parámetros. El método elegido determina qué magnitudes se controlan y cuáles se miden.
Este ensayo es distinto de la prueba de extracción, que evalúa la resistencia a la extracción axial después de la inserción, y del ensayo de resistencia torsional, que examina el comportamiento del tornillo bajo un par aplicado. Estos métodos pueden complementarse, pero no miden la misma propiedad. Antes de suponer que una sola configuración de máquina puede realizar todas estas pruebas, los compradores deben definir los ensayos y soportes necesarios.
Principios de medición y variables del ensayo
Durante un ensayo, el tornillo se alinea con una muestra preparada y se acciona a una velocidad de rotación definida. El equipo aplica o mide la carga axial, mientras que el transductor de par registra la resistencia al giro. El tiempo, la posición de rotación y el recorrido axial pueden aportar contexto a las curvas de fuerza y par cuando esos canales están disponibles y sincronizados.
La curva de par puede incluir las fases de contacto inicial, corte de la rosca e inserción más profunda. El par máximo, el par a una profundidad especificada o un promedio calculado en un intervalo definido pueden ser resultados útiles, siempre que se indique la ventana de cálculo. Del mismo modo, los datos de fuerza deben interpretarse en relación con el intervalo de profundidad o tiempo pertinente y no comunicarse sin las condiciones de carga que los produjeron.
Los resultados dependen del material de la muestra, su densidad o grado, el diámetro y la profundidad del orificio, las dimensiones del tornillo y el estado de los filos de corte. La velocidad de rotación, la estrategia de carga axial, la alineación y la profundidad de inserción también afectan a las comparaciones. Cuando corresponda, deben especificarse la lubricación y el acondicionamiento de la muestra. El plan de ensayo debe mantener constantes estos factores o variarlos deliberadamente como parte de un diseño experimental.
La calidad de las mediciones depende del rango del transductor, la calibración, la frecuencia de muestreo y la alineación mecánica. Un sensor de par sobredimensionado puede reducir la resolución útil para tornillos pequeños, mientras que uno con capacidad insuficiente corre el riesgo de sobrecargarse. Los ingenieros también deben verificar que la adquisición de señales capture los picos breves y que la flexibilidad del soporte o el juego del accionamiento no oculten el evento evaluado.
Categorías de equipos y opciones de configuración
Los sistemas específicos para ensayos de tornillos se configuran en torno al accionamiento rotativo, el movimiento axial y la sujeción de muestras para métodos relacionados con tornillos. Su valor depende de que el hardware y el software suministrados se ajusten al protocolo previsto. El comprador debe confirmar los tamaños de tornillo admitidos, las interfaces de montaje, las dimensiones de las muestras y la posibilidad de exportar los datos brutos de fuerza y par necesarios para el análisis.
Un equipo de ensayo mecánico multipropósito puede admitir ensayos de tornillos si se equipa con un accionamiento de par, sensores y soportes adecuados. Este enfoque puede resultar atractivo para laboratorios que también realizan otros ensayos mecánicos, pero la intercambiabilidad debe verificarse mediante una demostración. Adaptar un bastidor existente puede requerir controles adicionales, integración de software y validación del método.
Las configuraciones también difieren en el control axial. Algunos métodos requieren una carga axial especificada; otros exigen un recorrido controlado u otra secuencia prescrita. Estos modos no son intercambiables, ya que modifican las fuerzas que actúan sobre los filos de corte. Solicite al proveedor que describa el bucle de control, el rango de funcionamiento alcanzable y la respuesta del sistema cuando el tornillo empieza a avanzar.
La automatización puede abarcar desde la preparación manual de las muestras y la adquisición iniciada por el operador hasta secuencias programadas con cálculos automáticos de resultados. Características como el cambio de soporte, los permisos de usuario y la exportación de datos deben evaluarse en función de las necesidades reales de rendimiento y trazabilidad. Un sistema más automatizado solo resulta útil si su secuencia sigue siendo lo bastante configurable como para reproducir el método validado del laboratorio.
Aplicaciones de normas y consideraciones para proveedores
Los fabricantes de dispositivos médicos, los laboratorios de ensayo por contrato, los equipos de investigación y los ingenieros de calidad pueden utilizar un comprobador del rendimiento de autorroscado de tornillos óseos durante el desarrollo del diseño, la verificación del diseño, el seguimiento de procesos o la evaluación de proveedores. Entre las investigaciones habituales se incluyen la comparación de geometrías de corte, la evaluación del efecto de un cambio de fabricación y la comprobación de si un nuevo lote de material modifica los resultados del ensayo bajo un protocolo controlado.
ASTM F543 aborda los tornillos óseos metálicos para uso médico e incluye métodos de ensayo pertinentes para el rendimiento mecánico de los tornillos. Deben comprobarse la edición aplicable y el método específico en función del dispositivo previsto y del objetivo del ensayo. Los requisitos relativos a la preparación de muestras, la carga, la medición y la presentación de resultados deben confirmarse directamente en la norma, en lugar de deducirse de la descripción de una máquina.
Es posible que un laboratorio también deba atender requisitos del sistema de calidad, procedimientos documentados, calibración de equipos y adecuación del método a su mercado y al uso previsto de los resultados. ISO 13485 e ISO 17025 pueden ser pertinentes según las circunstancias de la organización, pero no debe suponerse que se aplican automáticamente a todos los ensayos o proveedores. La compra de equipos por sí sola no establece la aceptación reglamentaria ni la acreditación del laboratorio.
Para los compradores que evalúan los equipos disponibles, paratronix presenta el PBSC-RP30 Bone Screw Performance Tester como un producto pertinente y ofrece equipos de ensayo para aplicaciones de par, multipropósito y de envases médicos. Antes de determinar su idoneidad, solicite la especificación vigente del PBSC-RP30, los métodos admitidos, los soportes y la documentación de calibración. El nombre del producto por sí solo no establece ningún rango de rendimiento ni conformidad con normas.
Flujo de trabajo del ensayo y control de calidad
Comience con un protocolo escrito que identifique el tornillo, el material de ensayo, la preparación del orificio piloto, el tamaño de la muestra, las variables controladas y los criterios de presentación de resultados. Asigne identificadores únicos a las muestras y registre la información pertinente de los lotes. Prepare el sustrato de manera uniforme, inspeccione el tornillo y la interfaz del portapuntas y documente cualquier desviación antes del ensayo, para que los resultados cuestionables puedan investigarse en lugar de descartarse sin dejar constancia.
Instale el transductor de par y el portapuntas correctos, fije la muestra y alinee el eje del tornillo con el eje de la máquina. Compruebe que el soporte no se deslice ni interfiera con el recorrido previsto. Verifique el cero del sensor y el estado de calibración correspondiente y, a continuación, realice una comprobación de configuración según el procedimiento del laboratorio. Confirme que los límites programados protejan tanto la muestra como el equipo.
Ejecute la secuencia prescrita y conserve las curvas sincronizadas de fuerza y par, junto con los datos de velocidad, recorrido y tiempo cuando estén disponibles. Registre cualquier comportamiento inusual, como el desacoplamiento del portapuntas, el movimiento de la muestra o el daño prematuro del tornillo. Las reglas predefinidas deben regir los ensayos no válidos y las repeticiones; los operadores no deben eliminar valores atípicos únicamente porque el resultado sea inconveniente.
Revise tanto las curvas como los valores resumidos y compare los resultados únicamente cuando las condiciones del ensayo sean suficientemente equivalentes. El informe debe identificar el método y su edición, los detalles de la muestra, la configuración del instrumento, el estado de calibración, los cálculos y las desviaciones. Los límites de aceptación deben derivarse de los requisitos de diseño del fabricante o de especificaciones validadas, no de un umbral universal de par o fuerza supuesto.
Criterios de selección y costo total de propiedad
Comience la selección del equipo con los rangos previstos de fuerza y par para la familia de tornillos, incluida una capacidad adecuada para picos imprevistos. Evalúe la exactitud y la resolución en todo el rango de funcionamiento real, no solo a escala completa. Especifique la velocidad, el recorrido axial, los modos de control, la frecuencia de muestreo y el espacio libre requeridos, y solicite al proveedor que demuestre el ensayo previsto con muestras representativas.
El diseño del soporte merece especial atención, ya que un instrumento capaz puede producir datos poco fiables si la alineación o la sujeción son deficientes. Compruebe la compatibilidad del portapuntas, el tiempo de cambio, el apoyo de las muestras y la disponibilidad de componentes de repuesto. Si el laboratorio ensaya varias geometrías de tornillos, considere si cada configuración requiere un soporte distinto y si distintos operadores pueden reproducir su montaje.
El costo total de propiedad incluye la máquina base, los sensores, los soportes, el software, la instalación, la formación, la calibración, el mantenimiento y los materiales de ensayo consumibles. Prevea los tiempos de inactividad, las piezas de repuesto, el soporte de software y cualquier trabajo de validación necesario después de la instalación o de las actualizaciones. Solicite una cotización desglosada que distinga las capacidades incluidas de los módulos opcionales e identifique los servicios disponibles en la ubicación del laboratorio.
Evalúe el retorno de la inversión en función de necesidades cuantificables, como la reducción del gasto en ensayos externos, ciclos de desarrollo más cortos, mayor capacidad de ensayo o un mejor control de los cambios de método. Compare esos beneficios con una utilización realista y los costos recurrentes. Antes de realizar el pedido, proporcione a paratronix las dimensiones de los tornillos, las cargas previstas, el método objetivo y las necesidades de presentación de resultados, y solicite una configuración documentada y un plan de aceptación.
Mantenimiento, integridad de los datos y tendencias futuras
Mantenga el sistema de acuerdo con las instrucciones del proveedor y el calendario del laboratorio basado en riesgos. Los intervalos de calibración deben tener en cuenta el uso, la estabilidad, los requisitos aplicables y los procedimientos de la organización. Entre calibraciones, inspeccione si hay desgaste en los soportes y las interfaces del portapuntas, verifique las comprobaciones rutinarias e investigue los cambios inesperados en las lecturas de referencia. Registre el mantenimiento e identifique claramente los equipos fuera de servicio hasta que vuelvan a estar disponibles.
La integridad de los datos es cada vez más importante cuando los resultados respaldan cambios de producto o presentaciones reglamentarias. Los laboratorios deben considerar el acceso de usuarios, los registros de auditoría cuando sean necesarios, los procedimientos de copia de seguridad, los cálculos trazables y la conservación de los datos originales. Confirme si los archivos exportados incluyen marcas de tiempo, unidades de medida, ajustes del método y canales sin procesar, y valide cualquier transferencia a un sistema de gestión de información de laboratorio.
Es probable que el desarrollo futuro haga hincapié en perfiles más completos de fuerza y par, comparaciones más sencillas entre diseños de tornillos y una mejor integración con los flujos de trabajo digitales del laboratorio. Estas capacidades pueden aportar más información a las investigaciones, pero las funciones de software adicionales no sustituyen a los soportes adecuados ni a un método de ensayo sólido. Todo análisis automatizado debe ser lo bastante transparente como para permitir su revisión y verificación técnicas.
Reevalúe la configuración del ensayo cuando cambien los diseños de tornillos, los materiales, las normas aplicables o los volúmenes de producción. Una geometría nueva puede requerir un portapuntas o un rango de sensor diferentes, mientras que un método revisado puede afectar a la preparación de muestras o a la presentación de resultados. Consulte al proveedor sobre las actualizaciones propuestas y documente cualquier recalificación necesaria antes de utilizar el sistema modificado para tomar decisiones de liberación o verificación.
 Métricas del comprobador de tornillos autorroscantes para pruebas de torque, inserción y extracciónMétricas del comprobador de tornillos autorroscantes para el torque de inserción, el torque de arrancamiento de rosca, el asentamiento y la fuerza de extracción. Descubra cómo lograr pruebas de fijación fiables y un control de calidad más sólido.
 Cómo miden los equipos de ensayo de autorroscado de tornillos óseos la fuerza axial y el par de roscadoVea cómo un equipo de ensayo del rendimiento de autorroscado de tornillos óseos mide la fuerza axial y el par de roscado. Descubra las comprobaciones clave para obtener resultados fiables, realizar ensayos repetibles y elegir el equipo adecuado.
Búsqueda por palabras clave