



Definición de las pruebas de fugas de aire en conexiones Luer y su alcance
Un comprobador de fugas de aire en conexiones Luer evalúa si una conexión Luer ensamblada mantiene el sellado bajo condiciones neumáticas definidas. Los conectores Luer utilizan una conicidad nominal del 6 % y se encuentran en jeringas, agujas, componentes de infusión y otros dispositivos médicos. Su rendimiento de sellado depende de la compatibilidad dimensional, el comportamiento de los materiales, el estado de la superficie y el ensamblaje. Un instrumento de medición de fugas de aire mide un aspecto de la integridad de la conexión; una evaluación completa del conector también considera la seguridad mecánica, la resistencia a los daños y las demás características de rendimiento exigidas por la especificación aplicable.
La norma ISO 80369-7 especifica los requisitos para conectores de pequeño diámetro destinados a aplicaciones intravasculares o hipodérmicas. Su alcance incluye tanto las configuraciones Luer slip como Luer lock. La norma ISO 80369-20 establece métodos de ensayo comunes a los que hacen referencia las normas de la serie de conectores. Antes de preparar un protocolo, los laboratorios deben determinar qué ediciones, enmiendas y adopciones regionales se aplican a su proyecto. Los requisitos deben interpretarse teniendo en cuenta el uso previsto del dispositivo y su vía regulatoria, ya que la compra de un instrumento no establece por sí sola la conformidad del producto ni su autorización de comercialización.
Es importante distinguir los modos de fuga. La fuga de aire a presión subatmosférica evalúa la entrada de aire en una conexión cuando la presión interna es inferior a la presión ambiente. La fuga de líquido a presión positiva evalúa el escape de líquido hacia el exterior mediante un procedimiento prescrito distinto. Estas evaluaciones no deben considerarse intercambiables por el simple hecho de que ambas se relacionan con el sellado. Un documento de requisitos útil identifica el método exacto, la configuración del conector, el conector de referencia, el acondicionamiento, el procedimiento de ensamblaje, las unidades de medición y los criterios de aceptación antes de que los proveedores recomienden un comprobador o demuestren sus capacidades.
Comprensión de la medición de presión y los principios de las fugas
En una evaluación de fugas de aire a presión subatmosférica, el aparato establece la condición de presión especificada dentro de un circuito de ensayo controlado conectado a la muestra. El aire que entra por una conexión imperfecta modifica la presión medida o genera un flujo medible, según el aparato y el método. El sistema debe distinguir las fugas en la interfaz del conector de las fugas a través de tubos, válvulas, accesorios u otros componentes conectados. De lo contrario, el resultado comunicado describirá el circuito de ensayo combinado y no permitirá identificar de manera fiable la contribución de la muestra a la señal observada.
Los sistemas de caída de presión infieren las fugas a partir del cambio de presión a lo largo del tiempo, mientras que los sistemas de medición de flujo cuantifican el movimiento del gas en condiciones controladas. Sus resultados no son automáticamente equivalentes. Para convertir un cambio de presión en un caudal se requiere un modelo justificado que tenga en cuenta factores como el volumen encerrado y la temperatura del gas. Por tanto, un comprobador de fugas de aire en conexiones Luer debe evaluarse en función del método y las unidades de informe requeridos. Un sensor sensible por sí solo no puede compensar un diseño de circuito inadecuado, fugas de fondo excesivas o condiciones de medición inestables.
Los cambios de temperatura, la expansión de componentes flexibles, los volúmenes atrapados y la relajación de los materiales pueden parecer fugas o dificultar su detección. La estabilización adecuada y la preparación controlada de las muestras ayudan a separar estos efectos de la medición de interés. La duración del ensayo y las condiciones de presión especificadas deben proceder del método controlado aplicable, no de un ajuste preestablecido conveniente del instrumento. Antes de aceptar un resultado, los laboratorios deben verificar el circuito mediante comprobaciones de integridad adecuadas y documentar la respuesta del aparato ante fugas conocidas u otras referencias de verificación apropiadas.
Comparación de las categorías de comprobadores y las configuraciones de accesorios
Entre las categorías de compra habituales se encuentran los instrumentos específicos para medir fugas de aire, los comprobadores multifunción de conectores y los sistemas de laboratorio configurables. Los equipos específicos pueden simplificar un ensayo repetitivo con una gama estable de muestras. Las plataformas multifunción pueden admitir varias evaluaciones de conectores mediante distintos accesorios o módulos, lo que podría reducir la necesidad de adquirir equipos por separado. Los sistemas configurables ofrecen flexibilidad, pero requieren una integración cuidadosa y la verificación del método. Estas categorías describen la arquitectura del equipo, no niveles de conformidad reconocidos; la idoneidad depende de las capacidades reales, los accesorios, la documentación y el procedimiento operativo validado suministrados para la aplicación prevista.
La selección de accesorios comienza por la geometría del conector y el componente de acoplamiento de referencia requerido. Las muestras macho y hembra, así como las configuraciones slip y lock, pueden requerir disposiciones distintas. Los conectores de referencia deben cumplir la especificación aplicable y seguir siendo aptos durante todo el periodo de uso. Las superficies de acoplamiento desgastadas, dañadas o seleccionadas incorrectamente pueden alterar el comportamiento de sellado evaluado. Los compradores deben solicitar información clara sobre los accesorios incluidos, su documentación dimensional, la disponibilidad de repuestos, los requisitos de inspección y la compatibilidad con las variantes de conectores incluidas en el alcance de ensayo del laboratorio.
La operación manual, parcialmente automatizada y automatizada plantea distintas exigencias para el flujo de trabajo. El ensamblaje manual puede funcionar bien cuando operadores capacitados siguen instrucciones controladas de fuerza, par y tiempo. La automatización puede mejorar la uniformidad y el rendimiento cuando sus ajustes reproducen el procedimiento prescrito. Ninguno de los dos enfoques elimina la necesidad de evaluar los efectos del operador y la alineación de los accesorios. Compare los instrumentos con muestras representativas y el mismo protocolo aprobado, incluida la preparación de las muestras y el cambio de configuración. Esto permite identificar diferencias prácticas que pueden pasar inadvertidas en comparaciones basadas únicamente en el rango de presión o la resolución de la pantalla.
Conversión de los requisitos ISO en criterios de compra
Comience la selección con una matriz de requisitos que vincule cada ensayo aplicable con una capacidad medible del equipo. Incluya el rango de presión de funcionamiento, la exactitud, la resolución, el control del tiempo, la capacidad de medición de fugas, la compatibilidad de los accesorios y las condiciones ambientales. Defina los criterios de aceptación utilizando la norma vigente aplicable y el protocolo aprobado. Evite copiar límites numéricos aislados de páginas de marketing, ya que su contexto podría omitir el acondicionamiento de las muestras, los requisitos de ensamblaje o el método de medición. Los proveedores deben explicar cómo su configuración propuesta cumple cada requisito e identificar cualquier equipo adicional o acción del operador necesaria.
La calibración y la incertidumbre de medición merecen la misma atención que las especificaciones nominales. Pregunte qué canales de medición se calibran, en qué rangos, con qué trazabilidad y si la calibración abarca la configuración suministrada. Determine cómo influye la incertidumbre en las decisiones próximas al límite de aceptación y establezca, cuando proceda, una regla de decisión documentada. El software debe conservar los ajustes y resultados del ensayo necesarios para su revisión. Los controles de acceso, los registros de auditoría y las firmas electrónicas deben especificarse cuando así lo exijan el sistema de calidad del laboratorio y los requisitos aplicables para los registros.
La demostración del proveedor debe realizarse con muestras, accesorios y condiciones de operación acordados, seguida de una revisión de los registros resultantes. Incluya tamaños y materiales de conectores representativos, además de comprobaciones adecuadas del circuito y muestras exigentes cuando estén disponibles. Evalúe la repetibilidad, el esfuerzo necesario para cambiar la configuración, la gestión de condiciones anómalas y la interpretación de los resultados. En el caso de un comprobador de fugas de aire en conexiones Luer, una prueba de aceptación útil confirma que el sistema completo realiza de forma uniforme la medición prevista. También debe distinguir las capacidades demostradas de las funciones opcionales, el desarrollo futuro y las funciones que quedan fuera del alcance de suministro propuesto.
Aplicación de los ensayos de conectores durante el desarrollo y la producción
Entre los usuarios habituales se encuentran fabricantes de dispositivos médicos, proveedores de componentes de conectores, laboratorios contratados y equipos de calidad que respaldan las operaciones de ensamblaje. Durante el desarrollo, los ensayos de fugas pueden ayudar a comparar materiales, condiciones de moldeo y revisiones de diseño en condiciones controladas. Durante la verificación, aportan evidencia frente a requisitos predefinidos. En producción, pueden utilizarse para la inspección de recepción, la supervisión de procesos o la investigación de lotes no conformes. La frecuencia de muestreo y la selección de ensayos deben seguir la evaluación de riesgos y el plan de calidad del fabricante; los ensayos de desarrollo y el control de producción pueden cumplir propósitos distintos y requerir procedimientos diferentes.
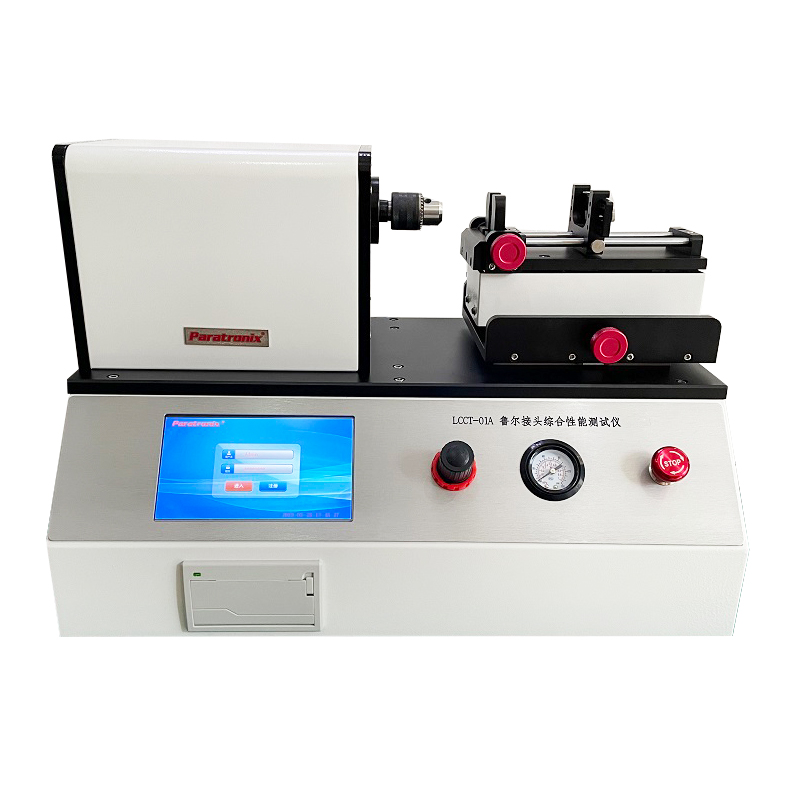
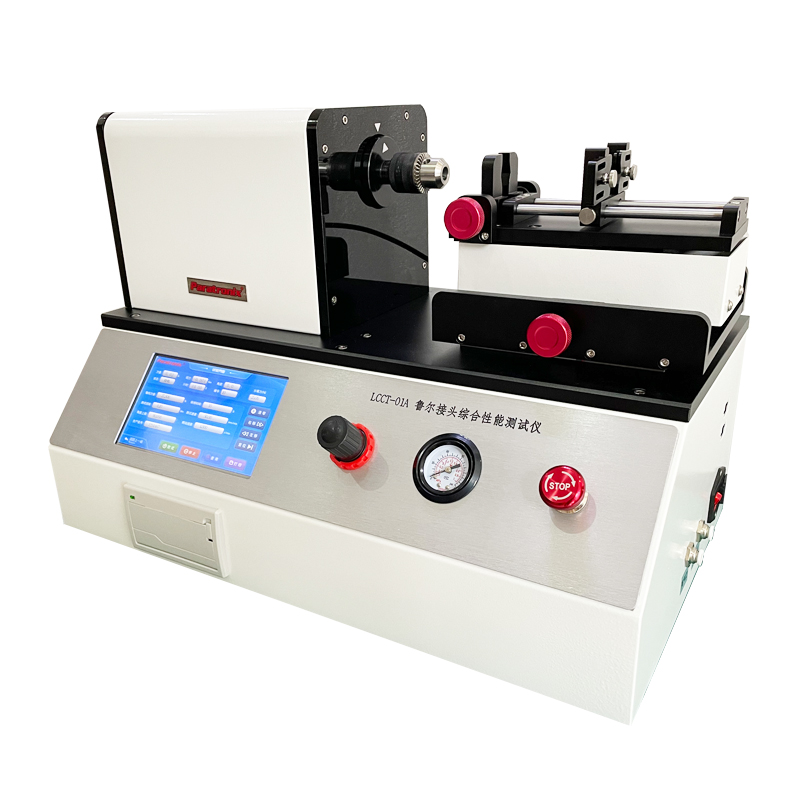
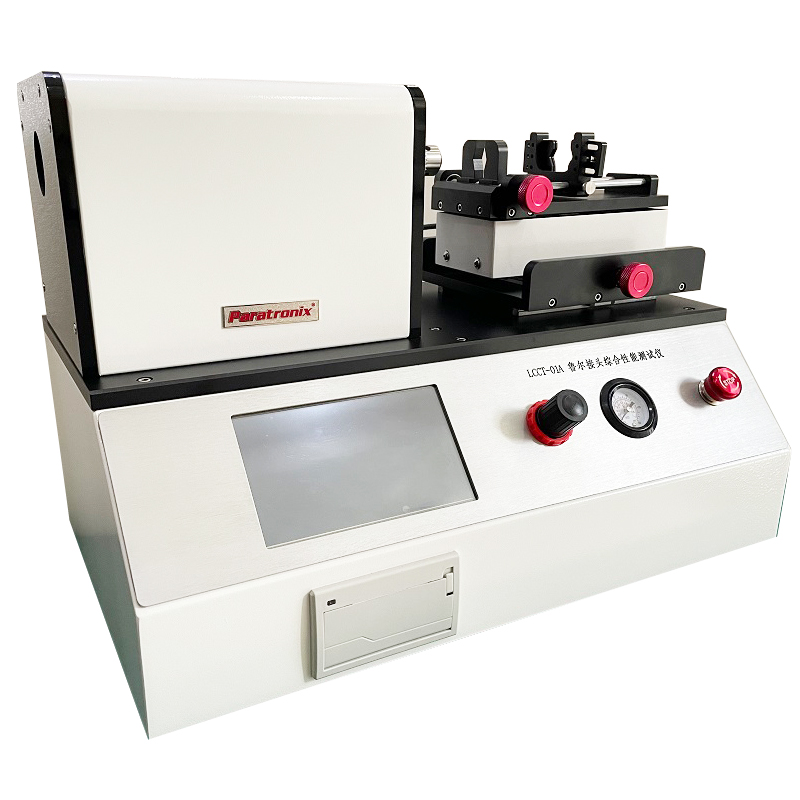
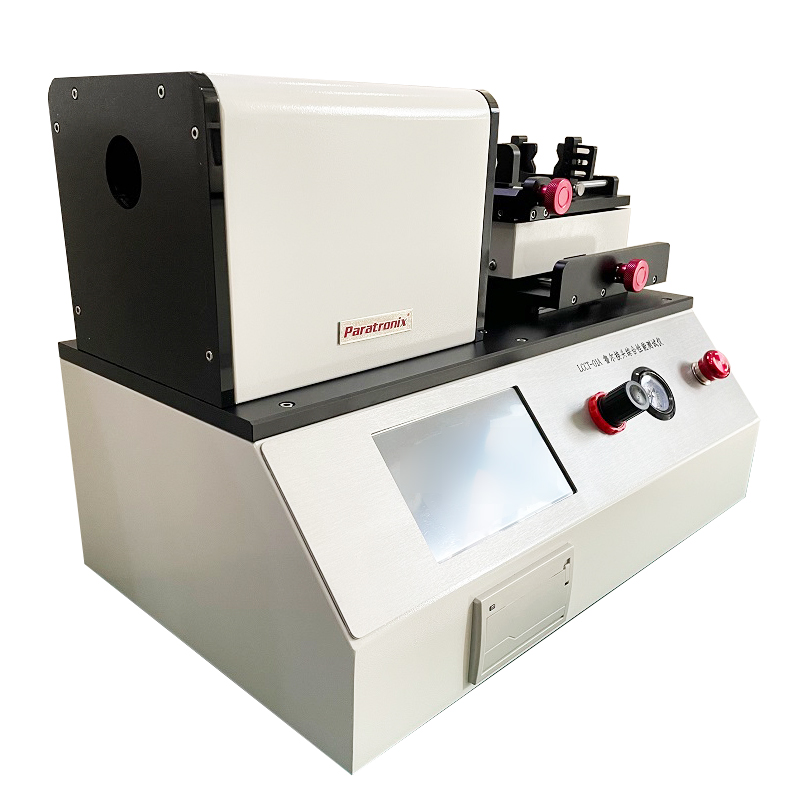
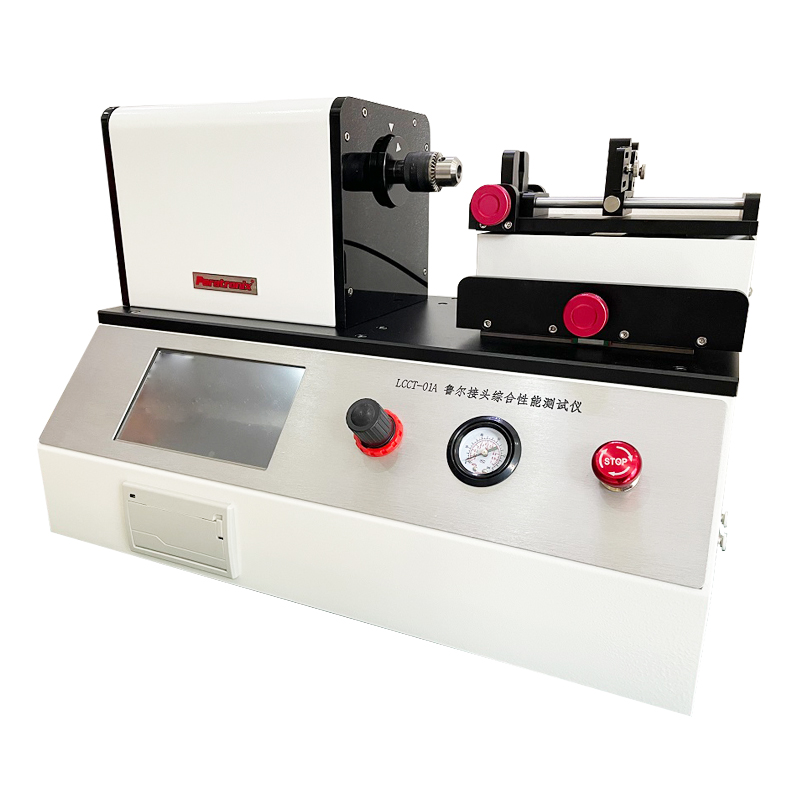
Para los compradores que estén considerando paratronix, el LCCT-01A, comprobador integral del rendimiento de conexiones Luer, es un producto pertinente para evaluar con esta matriz de requisitos. La cartera suministrada también incluye comprobadores de fugas, comprobadores de par, comprobadores multipropósito y equipos para evaluar el rendimiento físico de envases médicos. Esta gama ofrece una base para analizar necesidades de laboratorio relacionadas con un mismo proveedor. Sin embargo, antes de tomar una decisión de compra, deben confirmarse los métodos de fuga admitidos por el LCCT-01A, sus accesorios, el rendimiento de medición y las funciones de informe mediante documentación técnica vigente y una demostración de aplicación.
La cualificación de proveedores debe distinguir la identidad empresarial de la evidencia técnica. El identificador de la licencia comercial suministrado, el Código Unificado de Crédito Social 91370105689842696E, permite verificar la identidad; no demuestra la conformidad con ISO 80369-7 ni el rendimiento del instrumento. Solicite documentación pertinente para la configuración propuesta, incluidos los procedimientos de calibración, los manuales, las disposiciones de servicio y los criterios de aceptación. Cuando los proyectos estén dirigidos a varios mercados, identifique por separado las normas regionales aplicables y las expectativas de presentación. Los resultados de los ensayos de conectores contribuyen al expediente de evidencia del dispositivo, mientras que el acceso al mercado depende de requisitos regulatorios más amplios.
Establecimiento de la instalación, el control de calidad y el mantenimiento
La instalación debe establecer un entorno estable, servicios adecuados y un circuito de ensayo coherente con las instrucciones del proveedor y el método aprobado. Verifique las conexiones neumáticas, la generación de presión, el montaje de los accesorios, los ajustes del software y la identificación de los canales de medición antes de realizar ensayos rutinarios. Registre el hardware, la versión del software, los accesorios y los límites de operación suministrados. Cuando lo exija el sistema de calidad del laboratorio, documente las actividades de cualificación de la instalación, la operación y el rendimiento. El objetivo es establecer que la configuración instalada realiza las tareas previstas en las condiciones reales del laboratorio y con sus muestras representativas.
Un flujo de trabajo controlado debe abarcar la identificación de las muestras, el acondicionamiento, el ensamblaje, la estabilización, la medición, la revisión y la disposición. Registre las fuerzas o los pares de ensamblaje cuando lo exija el método y controle toda preparación que pueda afectar la superficie del conector. Tras un fallo, compruebe el accesorio y el circuito antes de concluir que la muestra presentaba fugas. Conserve el resultado original y siga un procedimiento de investigación documentado para repetir el ensayo. Este enfoque favorece un análisis de causa raíz útil y evita que los ensayos repetidos oculten un problema de ensamblaje, un fallo del equipo o un defecto real del producto.
Los intervalos de mantenimiento deben reflejar el uso, la estabilidad del equipo, las recomendaciones del fabricante y las consecuencias de un resultado incorrecto. Las actividades rutinarias pueden incluir la inspección de los conectores de referencia, la sustitución de juntas desgastadas, la comprobación de la integridad del circuito y la revisión del estado de calibración. Aumente la atención después de reparaciones, traslados, resultados anómalos o cambios de accesorios y tubos. Analice las tendencias de los datos de verificación para detectar el deterioro antes de que provoque una cantidad considerable de retrabajo. Los operadores también necesitan formación periódica sobre el ensamblaje y el reconocimiento de fallos, ya que incluso un instrumento bien mantenido puede producir evidencia poco fiable si la preparación y la manipulación varían entre usuarios.
Evaluación de los costes de propiedad y las necesidades futuras de ensayo
El coste total de propiedad incluye el precio de compra, los conectores de referencia, los accesorios, la calibración, la cualificación, la formación, los consumibles, el servicio y los tiempos de inactividad. El tiempo necesario para cambiar las muestras y elaborar informes puede afectar considerablemente al coste por ensayo completado. Compare las ofertas con el mismo alcance y la carga de trabajo prevista, incluidos los repuestos de accesorios y las condiciones de soporte. Un precio inicial más bajo puede ofrecer un valor limitado si los métodos requeridos precisan una cantidad considerable de equipo adicional. A la inversa, una plataforma multifunción solo justifica su coste adicional cuando las funciones admitidas se ajustan a la demanda real de ensayos y pueden operarse de manera eficiente.
Estime el retorno de la inversión con datos medidos del flujo de trabajo, no con supuestas mejoras de productividad. Registre el tiempo de preparación, la duración del ensayo, el tiempo de revisión, la frecuencia de repetición y el volumen anual de muestras. A continuación, evalúe cómo podría cambiar estos valores la configuración propuesta, incluido el esfuerzo requerido para la cualificación y la formación del personal. Solicite una demostración práctica si persisten dudas. Las decisiones de compra son más defendibles cuando los ahorros previstos se vinculan a actividades observadas y se respaldan con una respuesta de servicio claramente definida, disponibilidad de repuestos y condiciones de aceptación del equipo.
Entre las prioridades futuras se encuentran un control del ensamblaje más uniforme, mejores registros electrónicos, una integración más sencilla con los sistemas del laboratorio y una mayor visibilidad de la incertidumbre de medición. Evalúe estas capacidades en función de las cargas de trabajo previsibles y las necesidades de validación. Para solicitar una cotización a paratronix, proporcione dibujos de los conectores, materiales de las muestras, métodos objetivo, rendimiento previsto y requisitos de informes. Solicite una propuesta específica para el LCCT-01A que incluya los accesorios, el alcance de calibración, las funciones demostradas, la formación y las pruebas de aceptación. Esto ofrece a ambas partes una base concreta para seleccionar el equipo y planificar su incorporación a un flujo de trabajo de ensayo controlado.
 ¿Qué revela un equipo de ensayo de fisuración por tensión del cono Luer sobre la integridad del conector?Descubra cómo un equipo de ensayo de fisuración por tensión del cono Luer revela los puntos débiles de los conectores en condiciones definidas. Conozca los principales resultados de las pruebas para tomar decisiones más fundamentadas sobre materiales y equipos.
 ISO 80369-7: Planificación de ensayos de fisuración por tensión para conectores LuerGuía del probador de fisuración por tensión de conos Luer: planifique los ensayos ISO 80369-7 con un montaje controlado, acondicionamiento y criterios de aceptación claros. Descubra cómo seleccionar equipos para obtener resultados fiables.
 Carga axial, par y tiempo de mantenimiento en ensayos de agrietamiento por esfuerzo de conectores LuerLa selección de un equipo de ensayo de agrietamiento por esfuerzo de conos Luer comienza con el control de la carga axial, el par y el tiempo de mantenimiento. Descubra las comprobaciones esenciales para realizar ensayos repetibles y tomar decisiones más fundamentadas sobre los equipos.
Búsqueda por palabras clave