




Qué mide un medidor de espesor y por qué es importante
Un medidor de espesor mide la distancia entre las superficies opuestas de un material o determina la dimensión de una capa mediante un método de medición física adecuado. Según la aplicación, el resultado indicado puede corresponder al espesor total de una lámina, al espesor de un recubrimiento o al espesor de pared restante. Estas magnitudes cumplen distintas funciones de ingeniería, por lo que los compradores deben definir exactamente qué se debe medir antes de comparar instrumentos. Las unidades habituales incluyen micrómetros y milímetros, y la capacidad de medición debe ajustarse a la tolerancia del producto.
El espesor influye en el consumo de material, el comportamiento mecánico, el rendimiento durante la transformación y el ajuste dentro de un conjunto. En los envases, las variaciones pueden afectar a la rigidez, la uniformidad del sellado y las propiedades de barrera, aunque el espesor por sí solo no permite determinar esas propiedades. En la fabricación de papel, el calibre influye en el volumen y el comportamiento de alimentación. En el mantenimiento de metales, el espesor de pared restante ayuda a los ingenieros a evaluar la pérdida de material. Un programa de medición eficaz vincula los resultados de espesor con una decisión de fabricación, un criterio de aceptación o una acción de mantenimiento específicos.
El valor medido también depende de cómo responde el material durante la prueba. Una lámina compresible puede dar lecturas distintas con diferentes presiones de contacto, mientras que una superficie rugosa puede aumentar la variación local. Los materiales multicapa plantean otra cuestión: si el requisito se refiere a toda la estructura o a una capa individual. Definir la magnitud que se mide, el estado de la muestra, el lugar de muestreo y el procedimiento de medición permite comparar mejor los resultados entre operadores, turnos de producción y laboratorios de proveedores.
Principios de funcionamiento de la medición del espesor
Los instrumentos de contacto miden el desplazamiento entre un yunque de referencia y una sonda de medición. La muestra se coloca entre estas superficies y un sistema mecánico o electrónico indica la distancia que las separa. En el caso de materiales flexibles, el área de la sonda, la fuerza aplicada, la velocidad de aproximación y el tiempo de permanencia pueden afectar al resultado. Por ello, un método de contacto controlado ofrece mayor reproducibilidad que comprimir una muestra blanda con una herramienta manual inadecuada, siempre que el instrumento y el procedimiento sean apropiados para el material.
Un medidor de espesor ultrasónico estima el espesor a partir del tiempo de tránsito de un pulso sonoro a través de un material. En una medición típica por eco de pulso, el espesor equivale a la velocidad del sonido multiplicada por el tiempo de tránsito de ida y vuelta y dividida entre dos. Por lo general, el método solo requiere acceso a una superficie, pero la precisión depende de que la velocidad del sonido, la selección de la sonda, el acoplamiento y la interpretación del eco sean adecuados. Los recubrimientos, la curvatura, las estructuras de grano grueso y las temperaturas elevadas pueden complicar la medición.
Otros métodos deducen el espesor a partir de respuestas electromagnéticas u ópticas. La inducción magnética suele medir recubrimientos no magnéticos sobre sustratos ferrosos, mientras que los métodos de corrientes de Foucault suelen evaluar recubrimientos no conductores sobre metales no ferrosos adecuados. Los sistemas ópticos pueden utilizar sensores de desplazamiento opuestos o detectar interfaces en materiales transparentes compatibles. Cada principio tiene límites de aplicación; la reflectividad, la conductividad, las propiedades del sustrato y la estructura de las capas determinan si una técnica concreta puede ofrecer un resultado justificable.
Principales tipos de medidores de espesor
Los medidores de contacto de sobremesa se utilizan ampliamente con papel, películas plásticas, láminas, hojas metálicas y otras muestras que pueden colocarse entre superficies de medición. La selección suele centrarse en la geometría de contacto, la presión, el rango de medición y el acceso a la muestra. Los micrómetros manuales permiten realizar comprobaciones prácticas con materiales adecuados, pero se debe prestar atención al control de la fuerza y a las características de manipulación. Un instrumento de laboratorio específico resulta valioso cuando un método prescrito exige una carga uniforme y mediciones repetidas en numerosas muestras.
Los medidores ultrasónicos portátiles son adecuados para muchas tareas de inspección de tuberías, tanques, placas y componentes a los que se accede por un solo lado. Los medidores de espesor de recubrimientos responden a otro requisito: medir una capa superficial sobre un sustrato compatible. Estos instrumentos no deben considerarse intercambiables. Un medidor seleccionado para pintura sobre acero puede no ser adecuado para medir el espesor total de una lámina de polímero, y un medidor ultrasónico básico puede tener dificultades con películas muy finas o laminados complejos.
Los sistemas sin contacto son apropiados para aplicaciones en las que el contacto podría deformar, marcar o interferir con el material en movimiento. Según la tecnología, pueden proporcionar perfiles continuos y ayudar a detectar variaciones a lo ancho de una banda de producción. Su instalación puede requerir un montaje estable, control de vibraciones, trayectorias ópticas limpias y validación específica para la aplicación. Los compradores deben comparar las verificaciones puntuales de laboratorio con la monitorización continua según las decisiones que respalda cada opción, incluida la necesidad de obtener información inmediata del proceso de producción o de realizar pruebas periódicas de aceptación.
Aplicaciones en envases y control de calidad industrial
Los transformadores de envases utilizan mediciones de espesor durante la inspección de recepción, la preparación de la producción, el ajuste del proceso y la aprobación de rollos terminados. El muestreo a lo ancho y a lo largo del material puede revelar variaciones que una sola lectura no detectaría. Los fabricantes de papel y cartón controlan el calibre para mantener la uniformidad de transformación, mientras que los fabricantes de películas evalúan la uniformidad dimensional con respecto a las especificaciones del cliente. Los planes de muestreo deben tener en cuenta el comportamiento del proceso, la geometría del rollo y las consecuencias de aceptar material fuera de la tolerancia acordada.
Los equipos de envases médicos pueden utilizar los datos de espesor junto con los resultados de resistencia del sellado, fugas y permeabilidad al investigar cambios en los materiales o en el proceso. Cada prueba responde a una pregunta distinta, y la conformidad dimensional no demuestra la integridad del envase ni el mantenimiento de la esterilidad. Por ejemplo, un laminado puede cumplir su especificación de espesor y, aun así, presentar un defecto de sellado. La combinación de pruebas complementarias ayuda a determinar si una desviación se origina en el material, la operación de transformación o el proceso de sellado.
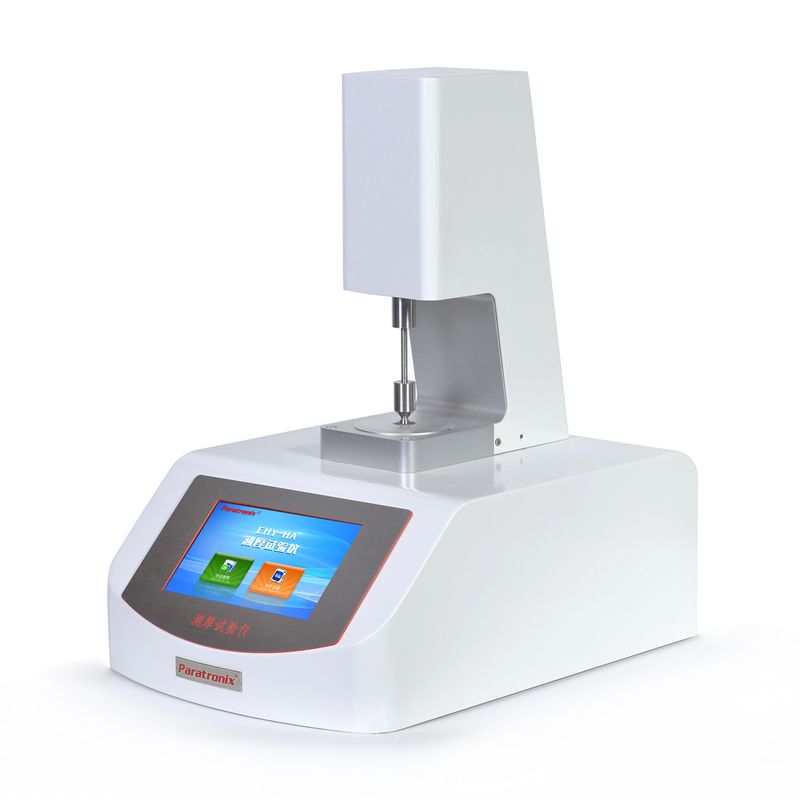
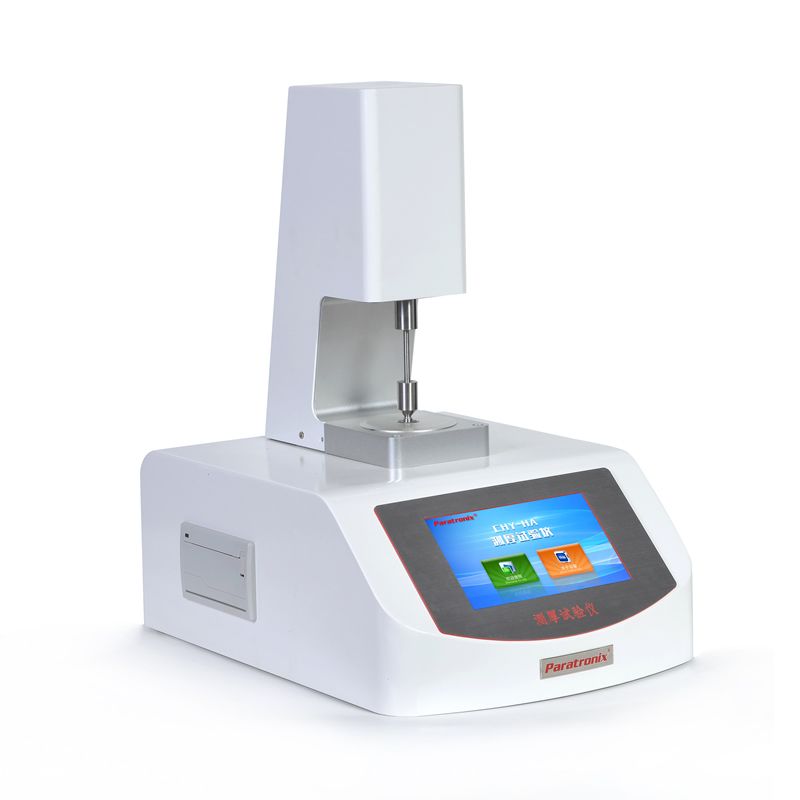
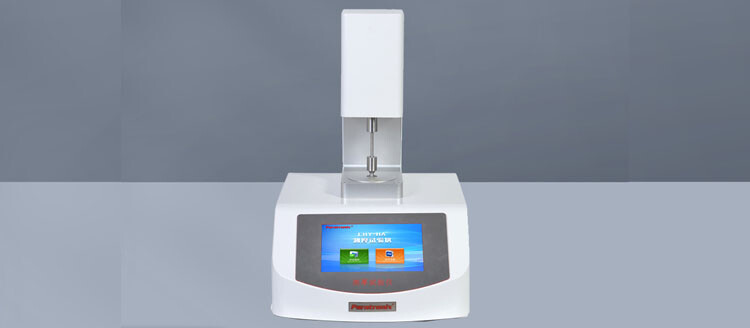
paratronix incluye el medidor de espesor PTT-03A como producto relacionado para que los compradores evalúen su adecuación a sus materiales y métodos. La cartera de productos suministrada también incluye equipos para ensayos de permeabilidad al vapor de agua, fugas, par de torsión, coeficiente de fricción y permeabilidad al aire, así como equipos para ensayos de propiedades físicas de envases médicos. Esta gama es pertinente para los laboratorios que planifican mediciones complementarias. Solicite las especificaciones documentadas del PTT-03A y pruebas con muestras para confirmar su idoneidad, incluidas las condiciones de contacto, la capacidad de medición y las funciones de generación de informes disponibles.
Normas pertinentes y trazabilidad de las mediciones
Seleccione el método de ensayo según el material y el requisito contractual. ISO 534 aborda las mediciones de espesor, densidad y volumen específico de papel y cartón. ISO 4593 contempla la medición mecánica por barrido del espesor de películas y láminas plásticas, mientras que ASTM D6988 ofrece directrices para determinar el espesor de muestras de película plástica. Estas referencias no son instrucciones intercambiables. Revise la edición aplicable, el alcance, la preparación de las muestras y las condiciones de medición prescritas antes de especificar equipos o comparar resultados.
Para otras aplicaciones, ISO 2808 describe métodos para determinar el espesor de películas de pintura y barniz, mientras que ISO 16809 aborda la determinación ultrasónica del espesor. La referencia a una norma en una oferta no demuestra que todas las configuraciones cumplan todos los requisitos pertinentes. Pida al proveedor que identifique el método aplicable y documente cómo lo respalda el instrumento propuesto. Las evidencias de calibración, los procedimientos del operador y el entorno del laboratorio también contribuyen a que la medición resultante sea adecuada para el propósito previsto.
La calibración debe utilizar patrones adecuados con trazabilidad e incertidumbre documentadas. Las verificaciones rutinarias también deben abarcar la estabilidad del cero, el estado de las superficies de medición y, cuando corresponda, la fuerza o presión de contacto. paratronix proporciona el código de crédito social unificado 91370105689842696E como información de registro empresarial. Esto permite verificar la identidad del proveedor; la aceptación técnica debe basarse por separado en la documentación del instrumento, las evidencias de calibración y el rendimiento demostrado conforme al método del comprador. Mantenga estos registros vinculados a la identificación del equipo y al historial de revisiones.
Cómo seleccionar un medidor de espesor
Empiece por redactar una especificación de aplicación que incluya la composición del material, el espesor previsto, la tolerancia, las dimensiones de la muestra, la textura superficial y la compresibilidad. Determine si se puede acceder a ambas superficies y si la prueba puede dejar una marca. A continuación, establezca el método requerido, las condiciones de contacto y los controles ambientales. Esta especificación evita un error de compra frecuente: seleccionar un instrumento por su atractivo rango de medición sin tener en cuenta las condiciones físicas necesarias para obtener resultados significativos en el producto real.
Evalúe por separado la resolución, las especificaciones de precisión, la repetibilidad y la incertidumbre de medición. Que una pantalla muestre incrementos pequeños no demuestra una precisión equivalente. Solicite información sobre el rendimiento en todo el rango de medición previsto y en las condiciones pertinentes. Durante la evaluación, utilice muestras representativas próximas a los límites de decisión, incluidas superficies difíciles o materiales compresibles. Cuando las tolerancias de aceptación sean estrictas, determine si la incertidumbre de medición podría cambiar la decisión de conformidad y acuerde una regla de decisión adecuada antes de iniciar la inspección rutinaria.
Los requisitos operativos merecen la misma atención. Compruebe la manipulación de las muestras, la profundidad de garganta, la velocidad de medición, la formación de los operadores, la exportación de datos y la disponibilidad del servicio. Solicite una demostración con un procedimiento acordado y, cuando sea viable, compare los resultados con un método de referencia establecido. Para el medidor de espesor PTT-03A, pida a paratronix que confirme por escrito la configuración suministrada y la documentación de respaldo. Una especificación de compra debe definir los criterios de aceptación, los accesorios incluidos, los entregables de calibración, las responsabilidades de instalación y las condiciones para resolver pruebas de aceptación no satisfactorias.
Operación diaria y costo total de propiedad
Un flujo de trabajo práctico comienza con la identificación de las muestras, el acondicionamiento requerido y la inspección de las superficies de medición. Verifique el cero y un patrón adecuado antes de realizar las pruebas y, a continuación, mida los lugares definidos por el procedimiento de muestreo. Evite arrugas, pliegues involuntarios, contaminación y zonas dañadas, salvo que estas características sean el objeto de la inspección. Registre las lecturas individuales junto con las estadísticas resumidas que requiera el método. Conserve suficiente información sobre la ubicación para distinguir las variaciones del material de los errores de manipulación o de la deriva del instrumento.
Los intervalos de mantenimiento deben tener en cuenta el uso, el entorno, las recomendaciones del fabricante y los resultados de verificaciones anteriores. Limpie adecuadamente las superficies de contacto, inspeccione las piezas móviles e investigue cualquier cambio inesperado antes de validar mediciones dudosas. En los sistemas ultrasónicos, se debe prestar atención al estado de la sonda, el acoplante y los ajustes de velocidad. Puede ser necesario recalibrar después de una reparación, un impacto, un traslado o una verificación no satisfactoria. Un procedimiento documentado para responder a verificaciones fallidas debe considerar si los resultados anteriores siguen siendo válidos y si es necesario volver a evaluar el material afectado.
El costo total de propiedad incluye el precio de compra, los accesorios, la calibración, la formación, los consumibles, los cargos por software cuando corresponda, el mantenimiento y el tiempo de inactividad. También incluye el tiempo del operador y las consecuencias de las decisiones incorrectas de aceptación o rechazo. Estime el retorno de la inversión utilizando cifras de referencia documentadas sobre mano de obra de inspección, retrabajos, desechos y reclamaciones. No atribuya todas las mejoras al instrumento: los beneficios dependen de la calidad del muestreo, la competencia del personal y de que los resultados de medición conduzcan a cambios eficaces en el proceso.
Tendencias futuras y el siguiente paso de compra
La medición del espesor avanza hacia registros conectados, manipulación automatizada y vínculos más estrechos con el control de producción. La transferencia digital puede reducir los errores de transcripción, mientras que las mediciones etiquetadas por ubicación pueden revelar patrones en hojas o rollos. Si se introducen ajustes automatizados, los fabricantes deben validar el comportamiento de los sensores, los tiempos de respuesta y los límites de control. Una automatización útil depende de un proceso de medición estable y de una comprensión clara de las variables de producción que influyen en la variación observada del espesor.
La reducción de materiales, el contenido reciclado y las estructuras de envases cada vez más complejas generan retos de medición adicionales. Una estructura más fina puede exigir un control más estricto, mientras que las superficies variables o la compresibilidad pueden dificultar las comparaciones. Los laboratorios quizá necesiten métodos complementarios para distinguir el espesor total del comportamiento de las capas individuales. Por lo tanto, los equipos de compras deben considerar los materiales futuros y las necesidades realistas de actualización, incluida la compatibilidad de datos y el soporte técnico, y exigir pruebas de cualquier capacidad propuesta que afecte a la aceptación del producto.
Para iniciar una conversación técnica con paratronix, facilite materiales representativos, límites de espesor, la norma requerida, el volumen de pruebas previsto y las necesidades de informes. Solicite una evaluación del PTT-03A y un presupuesto que especifique la configuración, el alcance de la calibración, la formación y las condiciones de soporte. Para aplicaciones de papel, el artículo relacionado Qué mide un medidor de espesor de papel y por qué es importante en el control de calidad ofrece un tema de seguimiento pertinente. Base la compra final en la adecuación documentada a la aplicación y en los resultados de aceptación acordados.
Búsqueda por palabras clave