




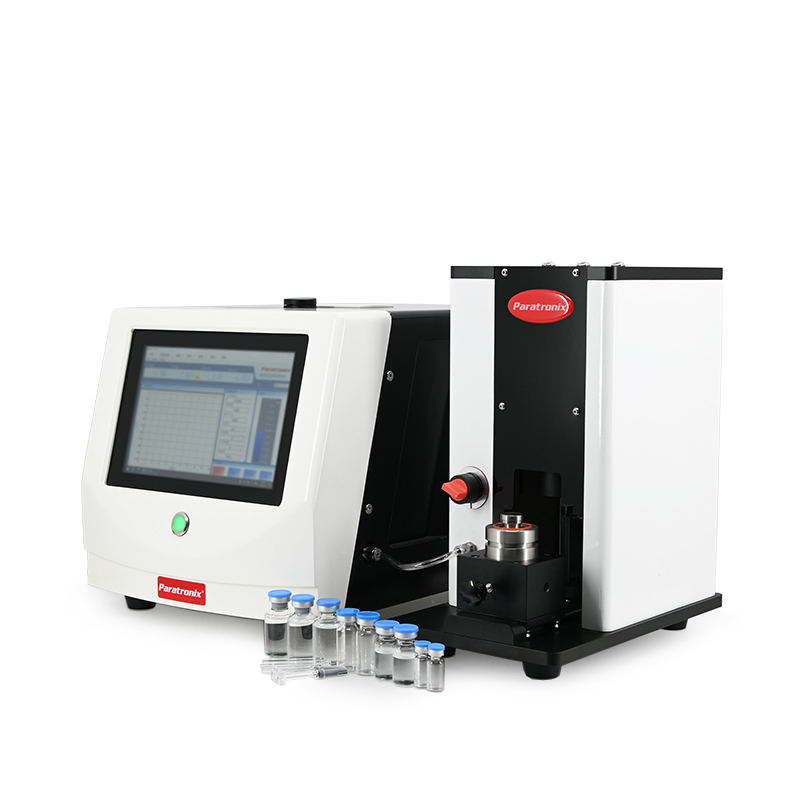
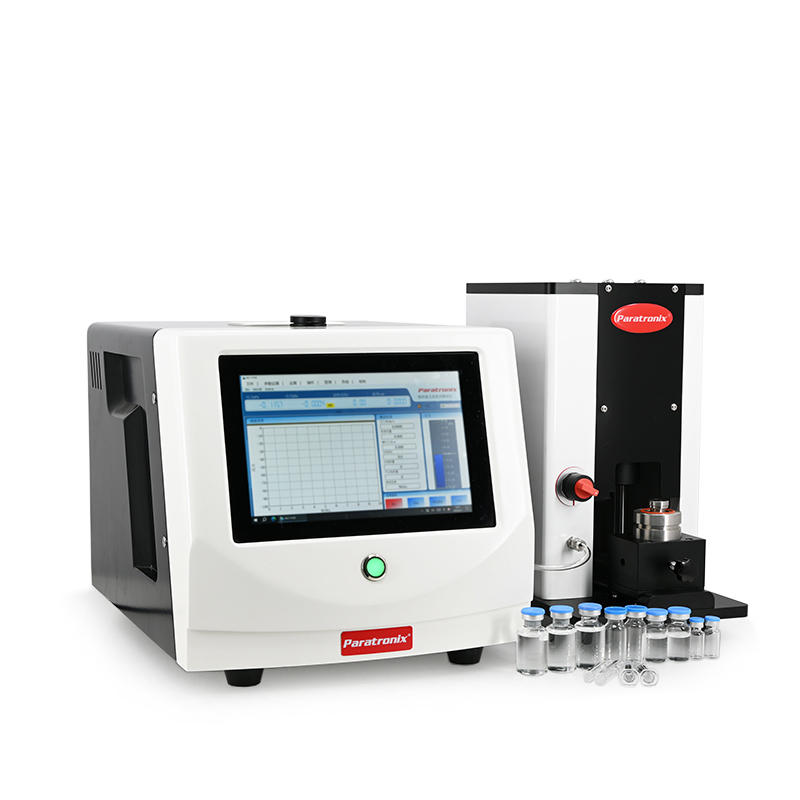
Qué mide un probador de sellado no destructivo
Un probador de sellado no destructivo evalúa si un envase cerrado mantiene la barrera prevista sin abrirlo, cortarlo ni contaminarlo intencionalmente. Según el método, el instrumento puede detectar el movimiento de gas a través de una fuga, cambios de presión o una señal procedente de una sustancia trazadora. El envase, su espacio de cabeza y el entorno de prueba conforman un sistema de medición; el instrumento no mide directamente todos los defectos posibles en todos los materiales.
La integridad del envase y la resistencia del sellado son propiedades relacionadas, pero distintas. Un sellado intacto puede ser demasiado débil para soportar la manipulación, mientras que un sellado resistente puede presentar un pequeño canal. Por lo tanto, una prueba de integridad no destructiva no sustituye automáticamente las pruebas de resistencia al pelado, estallido u otras pruebas mecánicas. Los fabricantes suelen combinar métodos según el riesgo del producto, el diseño del envase y las características que deben controlar.
El término «no destructivo» también describe el efecto previsto de una prueba validada, pero no garantiza que todas las muestras sigan siendo aptas para la venta. El vacío, la presión, la compresión, el gas trazador o la manipulación repetida pueden afectar a productos o envases sensibles. Antes de devolver las unidades sometidas a prueba al inventario, compruebe que el procedimiento no comprometa la calidad del producto, la esterilidad, el etiquetado ni otros requisitos de liberación.
Cómo funcionan los métodos de detección de fugas
La prueba de caída de vacío coloca un envase sellado en una cámara y reduce la presión del entorno. Si se escapa gas por una fuga, la presión de la cámara puede cambiar de forma medible una vez estabilizado el sistema. La respuesta depende de la trayectoria de la fuga, el espacio de cabeza disponible, el movimiento del envase, el volumen de la cámara y la diferencia de presión. Un umbral validado permite distinguir una respuesta aceptable de un resultado que requiere investigación; no representa un valor universal del tamaño de fuga.
Los métodos de caída de presión y de presión diferencial supervisan los cambios de presión asociados al flujo de gas o comparan una condición de prueba con una referencia. La configuración práctica depende de si el envase está sellado, conectado a un puerto de prueba o colocado dentro de una cámara. Introducir presión a través de una perforación o un accesorio puede hacer que un procedimiento concreto sea destructivo, aunque el mismo principio de medición también se utilice en sistemas no destructivos.
Otros métodos incluyen la detección de gases trazadores y el análisis del espacio de cabeza. Los métodos con trazadores buscan un gas seleccionado que se desplaza a través de una fuga, mientras que los métodos de análisis del espacio de cabeza evalúan las condiciones del gas en el interior de un recipiente mediante una técnica de medición adecuada. Algunas mediciones del espacio de cabeza son no invasivas; otras requieren tomar muestras y son destructivas. Seleccione el método según los materiales del envase, el contenido, las trayectorias de fuga previstas, las necesidades de detección y la compatibilidad con el producto.
Aplicaciones y normas pertinentes
Los fabricantes de productos farmacéuticos y dispositivos médicos utilizan pruebas de integridad de envases para respaldar la protección de barrera estéril y los estudios de vida útil del producto. Entre los formatos habituales se incluyen blísteres, bandejas, bolsas y recipientes sellados. Los alimentos y otros productos sensibles también pueden requerir protección contra la humedad, el oxígeno, la contaminación o la pérdida de atmósfera modificada. La prueba adecuada depende del peligro que se pretende controlar, no simplemente de que el envase parezca sellado.
La norma ASTM F2338 describe un método de caída de vacío para la detección no destructiva de fugas en envases, sujeto a la aplicabilidad y validación del método. La norma ASTM F2096 describe una prueba de fugas por burbujas mediante presurización interna y, por lo general, es destructiva porque el envase se presuriza a través de una abertura. Para los envases de dispositivos médicos estériles, la norma ISO 11607 aborda los requisitos y la validación de los sistemas de envasado. Consulte las ediciones vigentes y la normativa aplicable al producto y al mercado.
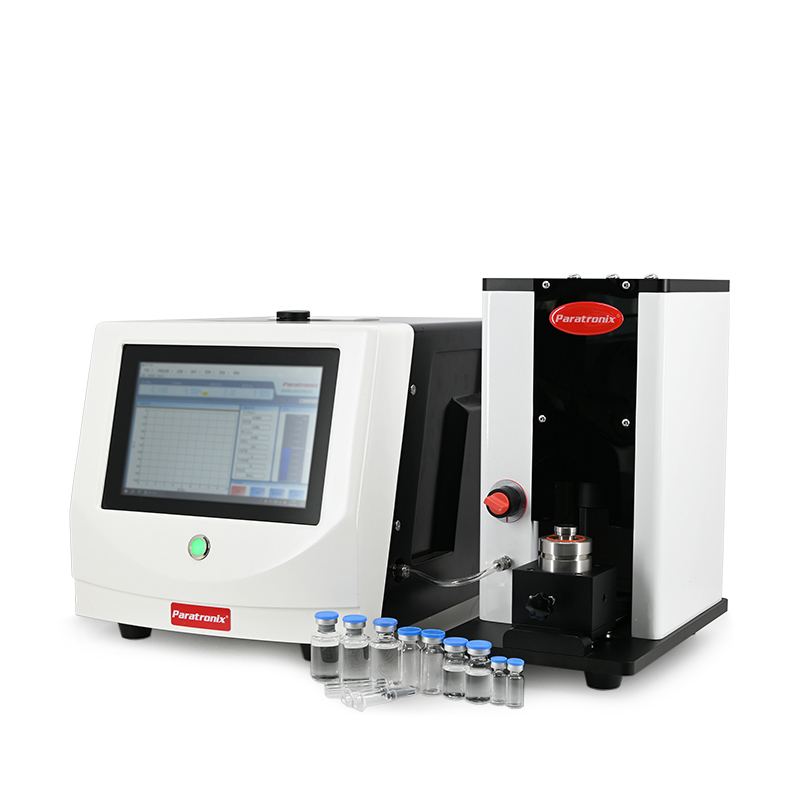
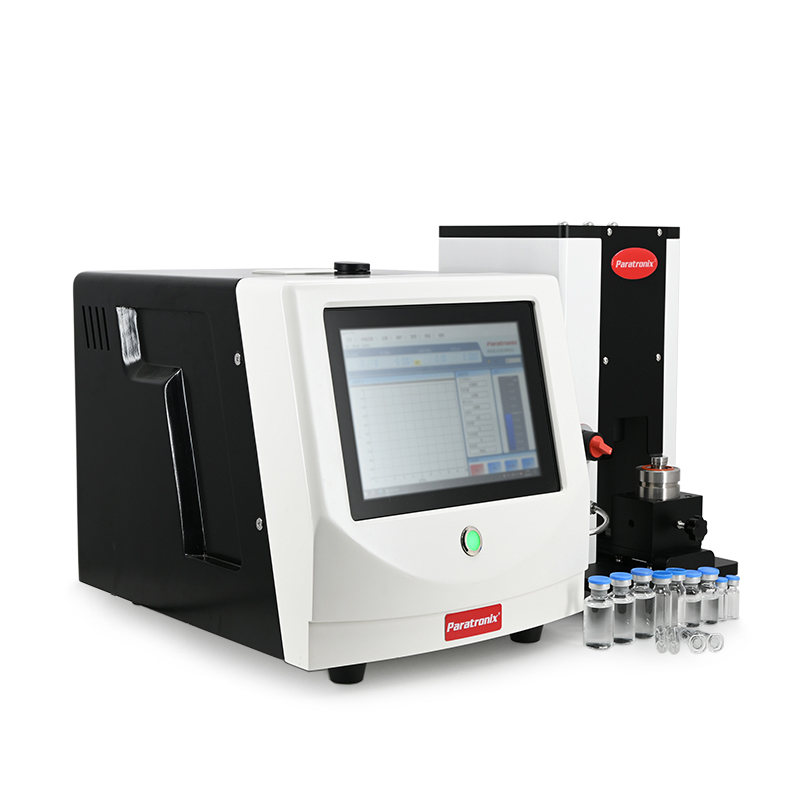
Para los equipos que evalúan la detección no destructiva de microfugas, paratronix ofrece el probador de microfugas no destructivo MLT-V100, junto con otros equipos de prueba de fugas y sellado. Su idoneidad para un blíster, una bolsa o un recipiente específicos debe determinarse mediante la evaluación de muestras, los detalles del método y el rendimiento documentado. El artículo relacionado, Métodos de prueba de sellado no destructiva para controlar la integridad de los blísteres, ofrece un punto de partida específico para abordar el envasado en blísteres.
Cómo seleccionar un sistema de prueba
Empiece por el envase y el defecto relevante. Documente el formato, las dimensiones, la estructura del material, el espacio de cabeza, el estado del producto, el proceso de sellado y las ubicaciones probables de los fallos. Defina la fuga o el defecto del envase más pequeño que debe detectarse en función del riesgo del producto y del método de prueba. La resolución nominal del instrumento, por sí sola, no establece un límite de detección fiable para un envase real.
Pida a los proveedores que evalúen envases representativos conformes y muestras con defectos conocidos en condiciones que abarquen la variación normal del proceso. Entre los factores pertinentes se incluyen la temperatura, el movimiento de la película flexible, el volumen de llenado, la ubicación del sellado y la orientación de la fuga. Revise la repetibilidad, los falsos aceptados y los falsos rechazados, el tiempo de ciclo y las pruebas que respaldan el umbral de aceptación propuesto. Una muestra de desafío debe representar un modo de fallo pertinente, no limitarse a generar una señal fácil de detectar.
Compare la compatibilidad con la cámara y los útiles, el esfuerzo necesario para los cambios de formato, el acceso del operador, las necesidades de calibración, los registros del software y el servicio técnico. Determine si las pruebas se realizarán en un laboratorio, en una línea de producción o durante el desarrollo. Un sistema que funciona bien con un tipo de envase puede requerir utillaje diferente o un método aparte para otro formato. Solicite un alcance por escrito que incluya accesorios, requisitos de instalación, formación y consumibles periódicos.
Flujo de trabajo de validación y control de calidad
Empiece por definir el uso previsto, los criterios de aceptación, la población de muestras y las responsabilidades. Confirme la instalación del equipo y los ajustes de medición; después, desarrolle una receta de prueba con envases representativos. Establezca prácticas de acondicionamiento y manipulación para que los cambios de temperatura, la contaminación de la superficie o una colocación irregular no distorsionen el resultado. Documente la justificación de la presión de prueba, el tiempo de estabilización, la duración de la medición y el umbral de aprobación o rechazo.
Someta el procedimiento a pruebas con envases aceptables y defectos debidamente caracterizados. Evalúe el rendimiento en distintos lotes de producto, operadores, tamaños de envase y condiciones ambientales previstas. Siempre que sea viable, incluya defectos en distintas ubicaciones y orientaciones. Investigue los resultados inesperados antes de ajustar los límites; elegir un umbral únicamente para que pase un conjunto de muestras conveniente puede ocultar problemas del proceso o rechazar producción aceptable.
Durante el uso habitual, siga un calendario documentado de calibración, comprobaciones del sistema, inspección de útiles y mantenimiento preventivo, definido en función del riesgo y las instrucciones del proveedor. Conserve los ajustes y resultados de las pruebas con suficiente trazabilidad para el sistema de calidad. Vuelva a evaluar el método tras cambios en el material de envasado, la geometría del sellado, las condiciones de llenado, el utillaje, el software o el entorno de prueba. El análisis de tendencias de los fallos puede ayudar a identificar desviaciones antes de que se conviertan en un problema de producción recurrente.
Coste total de propiedad y retorno de la inversión
El precio de compra es solo una parte del coste de propiedad. Incluya los útiles para cada familia de envases, la instalación, la formación, las muestras de validación, la calibración, el mantenimiento preventivo, las piezas de repuesto, la asistencia para el software y el tiempo del operador. Tenga en cuenta también el aire comprimido, el suministro de vacío u otros servicios necesarios. Confirme qué elementos están incluidos en el presupuesto y cuáles dependen de la configuración final o de los acuerdos de servicio locales.
Estime los posibles beneficios a partir del flujo de trabajo de prueba real. Entre los beneficios pertinentes pueden figurar menos muestras desechadas durante las pruebas rutinarias, menor tiempo de investigación, mejor información para el control del proceso y menos inspección manual. Sopese estos beneficios frente al esfuerzo de validación, el rendimiento de las pruebas y la necesidad continua de realizar pruebas destructivas complementarias. Las pruebas no destructivas no reducen automáticamente el coste total de las pruebas, sobre todo cuando el tiempo de ciclo o los cambios de útiles limitan la capacidad.
Para realizar una comparación práctica, calcule el coste anual de cada método candidato en función del volumen de muestras previsto, la mano de obra, los consumibles, el mantenimiento y la depreciación del equipo. Modele tanto la producción normal como los periodos con investigaciones adicionales. Utilice tiempos de ciclo medidos y datos documentados sobre la detección de defectos, en lugar de suposiciones basadas en otro tipo de envase. Un proyecto piloto con productos representativos puede revelar cuellos de botella en la manipulación y aportar datos más fiables para decidir la inversión.
Tendencias futuras y próximos pasos
Las pruebas de integridad de envases avanzan hacia instrumentos más conectados, la captura automatizada de datos y una integración más estrecha con los sistemas de calidad de producción. Estos avances pueden mejorar la trazabilidad y facilitar la investigación de tendencias, siempre que se controlen los datos y las interfaces. La automatización no elimina la necesidad de validar el método de prueba física ni de establecer cómo deben responder los operadores ante alarmas, muestras rechazadas y ciclos de prueba interrumpidos.
Los cambios en los materiales de envasado y los formatos de producto más complejos también pueden requerir un nuevo desarrollo del método. No debe suponerse que una prueba validada para una estructura de película, un espacio de cabeza o una configuración de sellado sea adecuada para un sustituto. Los equipos de compras y calidad pueden reducir el riesgo de transición si involucran pronto a los ingenieros de envasado, prueban los materiales candidatos y acuerdan los requisitos de evidencia antes de aprobar equipos o materiales.
Para evaluar un probador de sellado no destructivo para una aplicación específica, proporcione a paratronix planos o muestras del envase, detalles del producto y del espacio de cabeza, tipos de defectos sospechados, rendimiento objetivo y requisitos de calidad pertinentes. Solicite confirmación del método propuesto, el útil, el enfoque de validación y el alcance comercial. paratronix también suministra equipos relacionados para pruebas de fugas, resistencia del sellado, permeabilidad, par, fricción y rendimiento de envases médicos.
Búsqueda por palabras clave