



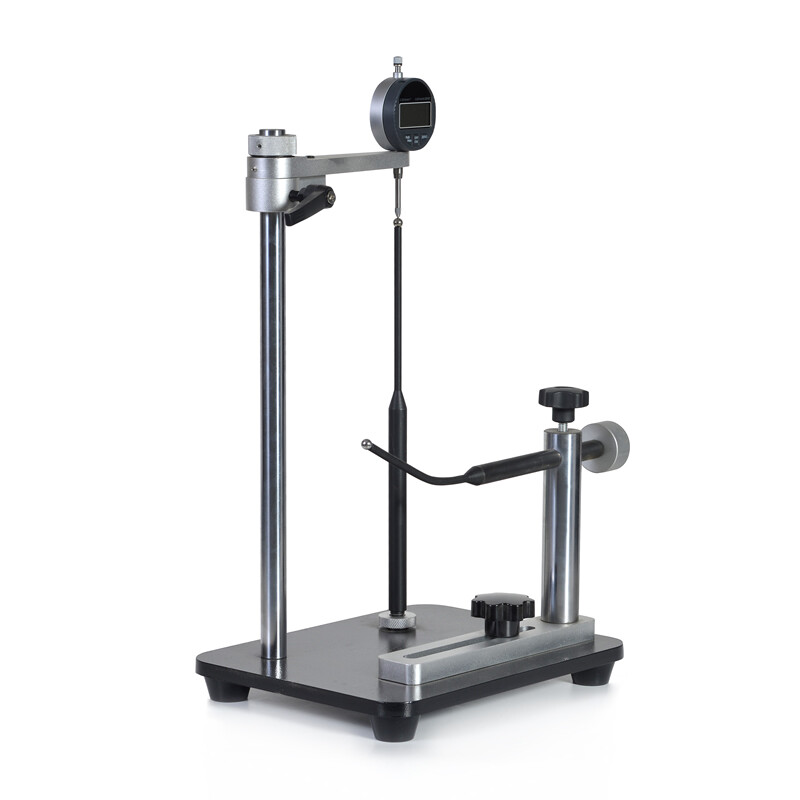
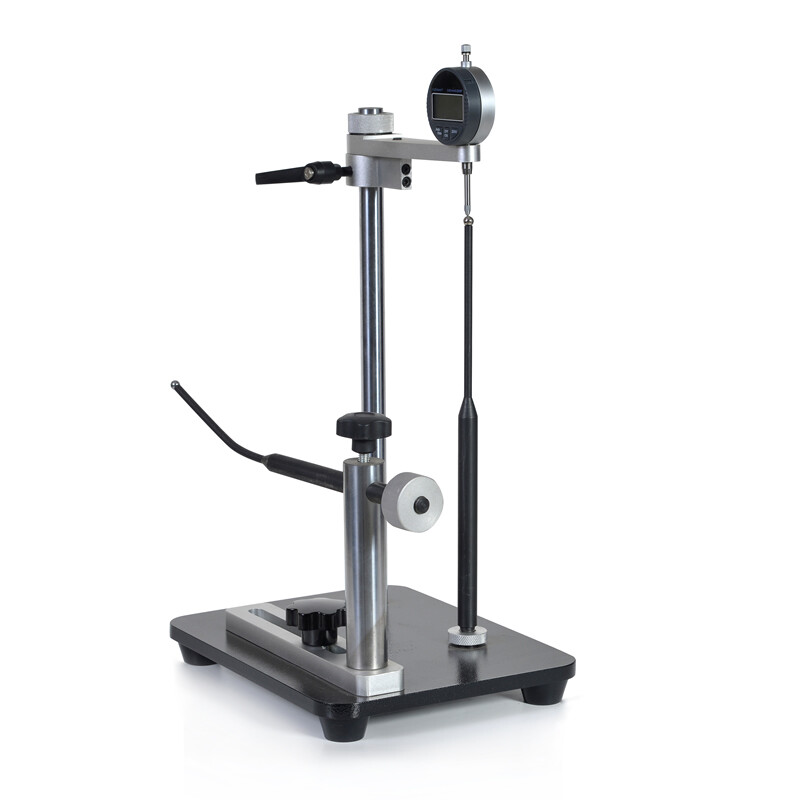
¿Qué es un medidor del espesor del fondo de botellas?
Un medidor del espesor del fondo de botellas mide la distancia local entre las superficies interior y exterior de la base de una botella. El resultado ayuda a los equipos de calidad a evaluar si la distribución del material cumple con una especificación acordada. Según el instrumento y la geometría del envase, la medición puede realizarse en el centro, alrededor del talón o en otros puntos definidos de la base. Una sola lectura describe únicamente una posición; no debe considerarse un mapa completo del fondo.
El espesor del fondo es importante porque la base debe soportar la manipulación, el llenado, el almacenamiento y otras tensiones asociadas con el uso previsto. Un exceso de material puede aumentar el peso del envase, mientras que una cantidad insuficiente o una distribución desigual pueden justificar una investigación de las condiciones de conformado. El espesor por sí solo no determina la resistencia mecánica, la vida útil ni la seguridad del envase. Estas propiedades dependen del material, la geometría, el procesamiento y los resultados de las pruebas de rendimiento pertinentes.
Una especificación defendible identifica los puntos de medición, los límites de aceptación, la frecuencia de muestreo y el método de ensayo. También define cómo tratar características como las entradas de material, las nervaduras, los anillos de apoyo y las transiciones curvas. Los requisitos deben basarse en el plano del envase, el acuerdo con el cliente y las normativas o normas aplicables al mercado previsto. Antes de utilizar una norma citada como criterio de aceptación, los compradores deben confirmar su edición vigente y ámbito de aplicación.
Principios de medición y tipos principales
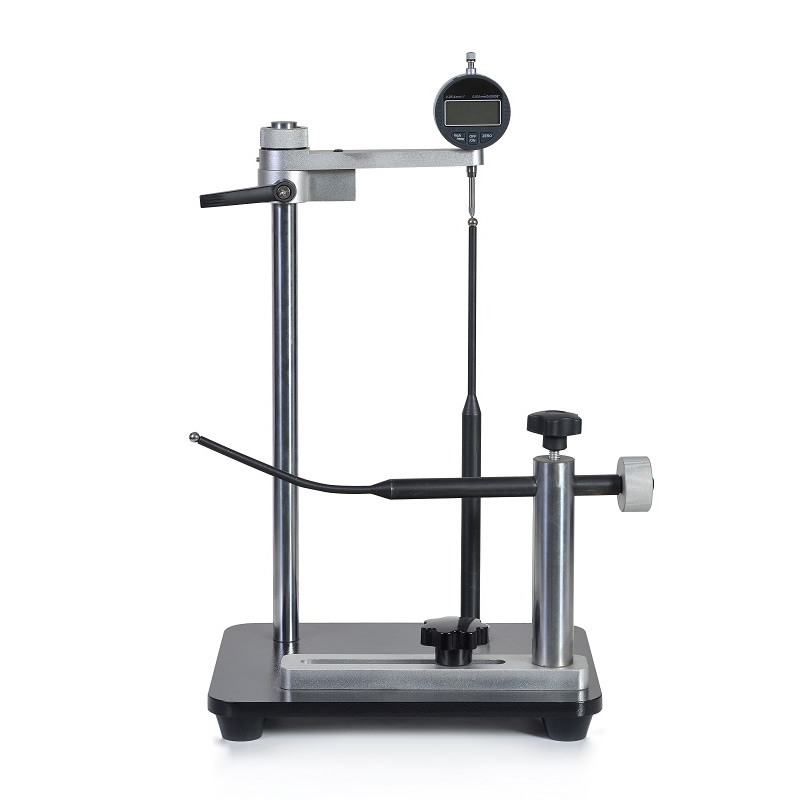
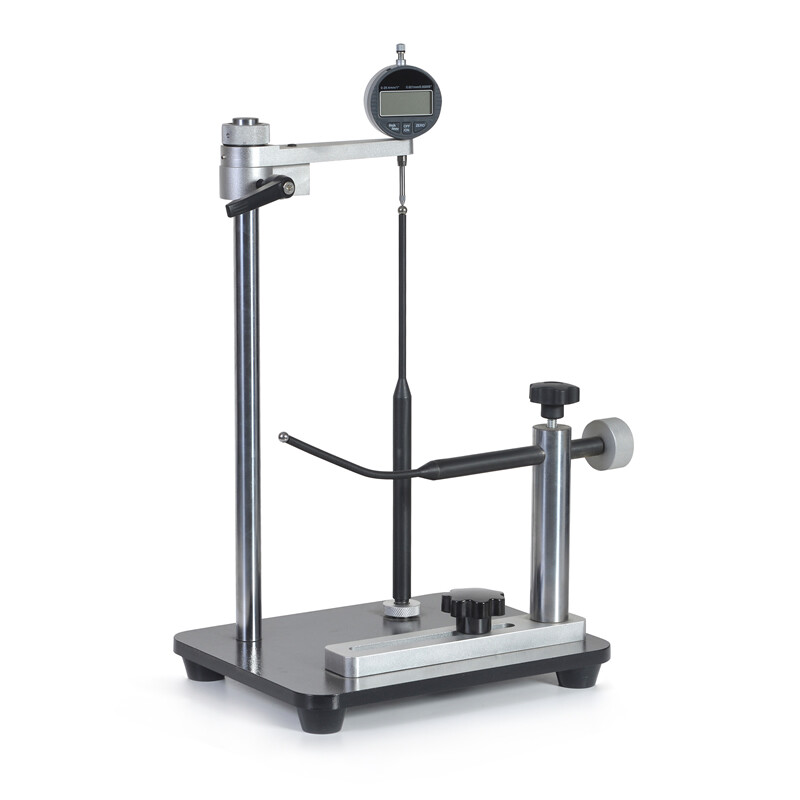
Los métodos de contacto mecánico miden la separación entre dos puntos de contacto. Un calibre puede llegar al interior de la botella a través de la abertura mientras un contacto externo apoya la base, siempre que el cuello y la geometría interior permitan el acceso. La forma de los contactos, la alineación y la fuerza de medición afectan a la lectura, especialmente en superficies curvas o flexibles. Un montaje debidamente controlado puede ser útil para las comprobaciones rutinarias, pero el acceso limitado puede impedir medir en la posición deseada.
El seccionamiento destructivo deja expuesta la base para medir el espesor con un micrómetro adecuado o un sistema de medición óptica. Puede revelar un perfil en puntos de difícil acceso a través del cuello y resulta útil para investigar el proceso. Sin embargo, el corte consume la muestra y su preparación puede alterar la superficie o introducir errores de medición. Defina el plano de corte, los puntos de medición y el procedimiento de preparación de la muestra antes de comparar los resultados.
Las alternativas no destructivas pueden incluir sistemas ultrasónicos, magnéticos u ópticos, según el instrumento y el material. Las lecturas ultrasónicas dependen de las propiedades acústicas y del acoplamiento; los sistemas magnéticos suelen requerir un objetivo adecuado dentro del envase; los métodos ópticos dependen de la visibilidad de la superficie y del principio de funcionamiento del instrumento. Ninguno es adecuado universalmente para todas las botellas. Evalúe el método propuesto con muestras reales, incluidas las zonas de interés más gruesas, más delgadas y más curvadas.
Aplicaciones, usuarios y pruebas relacionadas
Los fabricantes de botellas pueden utilizar las mediciones del fondo durante la puesta a punto, las comprobaciones de producción, la cualificación de moldes y las investigaciones sobre la distribución del material. Los transformadores de envases y los propietarios de marcas pueden utilizarlas para la inspección de recepción, la comparación de proveedores o la validación del diseño. Los laboratorios pueden aplicar un procedimiento definido al examinar muestras tras una reclamación. El plan de medición debe diferenciar las comprobaciones rutinarias de las investigaciones más detalladas, ya que variarán la cantidad y la ubicación de las lecturas.
En los envases de plástico, los cambios en el diseño de la preforma, el calentamiento o las condiciones de conformado pueden afectar a la distribución del material en la base. En los envases de vidrio, las condiciones de conformado y la geometría del molde también pueden influir en el espesor local. En ambos casos, interprete las mediciones junto con el historial del proceso y el plano del envase. Registre el identificador del molde o de la cavidad cuando esté disponible y conserve muestras representativas para poder investigar resultados inusuales sin suponer que el espesor fue la única causa.
El espesor del fondo es una parte de una evaluación más amplia del envase. Según el producto y el riesgo, los equipos también pueden necesitar pruebas de fugas, resistencia del sellado, par de cierre o barrera. paratronix ofrece categorías de equipos de ensayo que incluyen detectores de fugas, medidores de par, equipos para medir la permeabilidad al vapor de agua y detectores no destructivos de microfugas. Estas capacidades son complementarias, no sustituyen una medición del espesor. Confirme directamente con el proveedor la disponibilidad y la idoneidad de cualquier medidor específico del espesor del fondo de botellas.
Cómo seleccionar un medidor adecuado
Empiece por determinar el material del envase, el intervalo de espesor previsto, las dimensiones de la botella, la abertura del cuello y los puntos exactos que se medirán. Proporcione planos y muestras representativas, incluidas las geometrías de base más difíciles. Pregunte si el instrumento puede alcanzar o detectar cada punto requerido y si se necesitan accesorios de fijación. En el caso de los sistemas magnéticos, determine si el objetivo interno puede introducirse, desplazarse hasta la posición requerida y recuperarse sin dañar ni contaminar la muestra.
Especifique la resolución, la incertidumbre de medición y la repetibilidad requeridas en relación con la tolerancia que se controla. La resolución es el incremento mínimo mostrado, no una prueba de exactitud. Solicite una evaluación con botellas representativas y, cuando sea práctico, piezas de referencia cuyos valores sean trazables a normas de medición reconocidas. Evalúe la variación entre operadores, colocaciones repetidas e instrumentos. Un sistema que funciona bien con una referencia plana puede comportarse de manera diferente sobre una base de producción curva.
Considere el rendimiento de las muestras, el tiempo de preparación, la capacitación de los operadores, la exportación de datos y el mantenimiento, además del precio de compra. Determine si los resultados deben vincularse a un lote, una cavidad o un registro de inspección, y compruebe la compatibilidad con los sistemas de calidad existentes. Solicite por escrito el método de calibración, el intervalo de servicio recomendado, los repuestos y las condiciones de asistencia técnica. La demostración del proveedor debe incluir el flujo de trabajo real para generar informes, además de una lectura individual satisfactoria.
Flujo de trabajo de medición y control de calidad
Antes de medir, identifique la muestra e inspeccione la base para detectar contaminación, daños o características que puedan afectar al contacto o a la detección. Deje que las muestras alcancen las condiciones especificadas en el procedimiento, especialmente cuando las propiedades o dimensiones del material puedan variar con la temperatura. Verifique el instrumento con patrones de referencia adecuados y ajuste el accesorio de fijación según las instrucciones del fabricante. Registre cualquier desviación en lugar de modificar informalmente el procedimiento entre muestras.
Mida los puntos definidos en el plano o el plan de inspección, manteniendo constantes la orientación de la botella y la posición de contacto. Tome lecturas repetidas cuando el procedimiento lo requiera y registre los valores individuales, en lugar de registrar solo un promedio, si importa el espesor mínimo local. Compare los resultados con los límites aplicables y señale para revisión las lecturas cercanas a un límite de decisión. Si un resultado es inesperado, compruebe el posicionamiento y el estado de verificación antes de decidir si debe repetir la prueba.
Utilice un programa documentado de calibración y mantenimiento basado en las recomendaciones del fabricante del instrumento, la frecuencia de uso y los requisitos del sistema de calidad. Compruebe si los accesorios de fijación, las sondas, los objetivos y las piezas de referencia presentan desgaste o daños, e investigue cualquier desviación en las lecturas de comprobación. Establezca una regla para las mediciones realizadas desde la última verificación satisfactoria en caso de que se detecte que el instrumento está fuera de tolerancia. La comparación periódica con un método independiente puede ayudar a identificar sesgos propios del método, siempre que se siga un procedimiento de comparación adecuado.
Costes de propiedad y tendencias futuras
El coste total de propiedad incluye el instrumento, los accesorios de fijación, los patrones de referencia, la instalación, la capacitación, la calibración, el servicio técnico y las piezas de repuesto. Añada el tiempo de los operadores, la preparación de muestras, los consumibles y el valor de las botellas destruidas durante el seccionamiento, cuando corresponda. En los sistemas automatizados o conectados, incluya los costes del software, la integración y la asistencia continua. Compare a los proveedores con los mismos tipos y volúmenes de muestras inspeccionadas para no confundir un precio inicial más bajo con un coste operativo inferior.
Estime el retorno de la inversión tomando como referencia una situación inicial definida: el tiempo actual de inspección, el consumo de muestras, el esfuerzo de investigación y el coste de las decisiones de producción que podrían evitarse. Utilice cifras medidas o documentadas de su propia operación e indique las hipótesis en las que se basa cualquier ahorro proyectado. Unas mediciones más frecuentes o rápidas pueden mejorar la visibilidad, pero el ahorro depende de que los datos permitan tomar medidas útiles en el proceso. Incluya en el análisis empresarial el tiempo de implementación y la incertidumbre.
El creciente interés por los envases más ligeros, los registros digitales y la inspección automatizada está aumentando la importancia de las mediciones locales fiables y de los datos trazables. Las compras futuras deben prever cambios en la geometría de las botellas, el volumen de inspección y las necesidades de generación de informes, sin suponer que todas las funciones serán necesarias. Para analizar un requisito de ensayo con paratronix, prepare la información sobre el material, los planos, los puntos de medición previstos, los límites de espesor, las cantidades de muestras y el formato de informe deseado; a continuación, solicite confirmación de los equipos y la asistencia disponibles.
Búsqueda por palabras clave